Шлицевые соединения: виды, обозначение и расчёт
Содержание
Шлицевое соединение передаёт крутящий момент от вала к ступице через несколько выступов на валу, входящих в пазы втулки. Там, где одной шпонки уже мало — в коробках передач, карданных валах, приводах станков, гидронасосах, редукторах, — ставят шлицы. Разберём, какие бывают шлицевые соединения, чем прямобочные по ГОСТ 1139-80 отличаются от эвольвентных по ГОСТ 6033-80, как выбирают способ центрирования, как читать обозначение вроде d−8×36×40×7, как проверить соединение на смятие и как изготавливают шлицевые валы и втулки.
Чем шлицы лучше шпонки
Шлицевое соединение можно представить как вал, выполненный заодно с несколькими шпонками, но это упрощение: шлицы работают иначе и дают сразу несколько преимуществ.
- Больший передаваемый момент при тех же размерах — нагрузку несут все зубья, а не одна шпонка;
- Точное центрирование ступицы на валу — для зубчатых колёс и шкивов это меньше биение и шум;
- Меньше ослабление вала и ступицы: нет глубокого шпоночного паза, который концентрирует напряжения;
- Возможность осевого перемещения под нагрузкой — подвижные соединения в коробках передач и карданных валах;
- Лучшая работа при знакопеременной и ударной нагрузке.
Минус — сложность и цена изготовления: нужны шлицефрезерование, протягивание или шлифование. Поэтому при умеренном моменте и неподвижной посадке по-прежнему ставят шпонку — о её подборе рассказано в статье о шпонках по ГОСТ 23360.
Виды шлицевых соединений по профилю
| Профиль | Стандарт | Особенности | Где применяют |
|---|---|---|---|
| Прямобочный | ГОСТ 1139-80 | зубья с параллельными боковыми сторонами, три серии по нагрузке | станки, редукторы, сельхозтехника, валы общего назначения |
| Эвольвентный | ГОСТ 6033-80 | профиль как у зубчатого колеса с углом 30°, прочнее у основания | транспорт, авиация, тяжело нагруженные и точные передачи |
| Треугольный | отраслевые нормы | много мелких зубьев, малая высота | тонкостенные детали, малые моменты, регулировочные соединения, торсионы |
Прямобочные шлицы по ГОСТ 1139-80
ГОСТ 1139-80 устанавливает три серии прямобочных соединений — лёгкую, среднюю и тяжёлую — в зависимости от передаваемого крутящего момента. Соединение задаётся четырьмя параметрами: числом зубьев z, внутренним диаметром d, наружным диаметром D и шириной зуба b. При одном и том же внутреннем диаметре серии отличаются высотой и числом зубьев:
| Серия | Пример для d = 36 мм | Характеристика |
|---|---|---|
| Лёгкая | 8 × 36 × 40 × 7 | невысокие зубья, для неподвижных соединений с умеренной нагрузкой |
| Средняя | 8 × 36 × 42 × 7 | универсальная, для неподвижных и подвижных соединений |
| Тяжёлая | 10 × 36 × 45 × 5 | больше зубьев и выше профиль, для больших и ударных нагрузок |
Число зубьев прямобочных соединений по стандарту — 6, 8, 10, 16 или 20. Чем больше зубьев и выше профиль, тем больший момент передаёт соединение при том же внутреннем диаметре вала.
Способы центрирования
Центрирование определяет, по какой поверхности ступица точно садится на вал. По двум другим поверхностям оставляют зазор.
| Центрирование | Буква в обозначении | Когда применяют |
|---|---|---|
| По наружному диаметру | D | ступица не закалена и её отверстие можно протянуть точно, а вал прошлифовать по наружному диаметру; самый технологичный вариант |
| По внутреннему диаметру | d | ступица закалена до высокой твёрдости, и её внутренний диаметр шлифуют; точное центрирование для ответственных передач |
| По боковым сторонам зубьев | b | знакопеременная, реверсивная и ударная нагрузка, где важно равномерное распределение по зубьям, а точность центрирования вторична, — например, карданные валы |
Как читать обозначение прямобочного соединения
Обозначение включает букву центрирования, размеры и поля допусков. Пример для соединения с центрированием по внутреннему диаметру:
d − 8 × 36H7/e8 × 40H12/a11 × 7D9/f8 ГОСТ 1139-80
- d — центрирование по внутреннему диаметру;
- 8 — число зубьев;
- 36H7/e8 — внутренний диаметр 36 мм с посадкой H7/e8 — по этой поверхности идёт центрирование, поэтому допуски точные;
- 40H12/a11 — наружный диаметр 40 мм с большим гарантированным зазором;
- 7D9/f8 — ширина зуба и паза 7 мм с посадкой D9/f8.
На чертеже вала указывают только его поля допусков: d − 8 × 36e8 × 40a11 × 7f8 ГОСТ 1139-80, на чертеже втулки — поля отверстия: d − 8 × 36H7 × 40H12 × 7D9 ГОСТ 1139-80. Что означают буквы и цифры полей допусков, разобрано в статье о допусках и посадках валов.
Эвольвентные шлицы по ГОСТ 6033-80
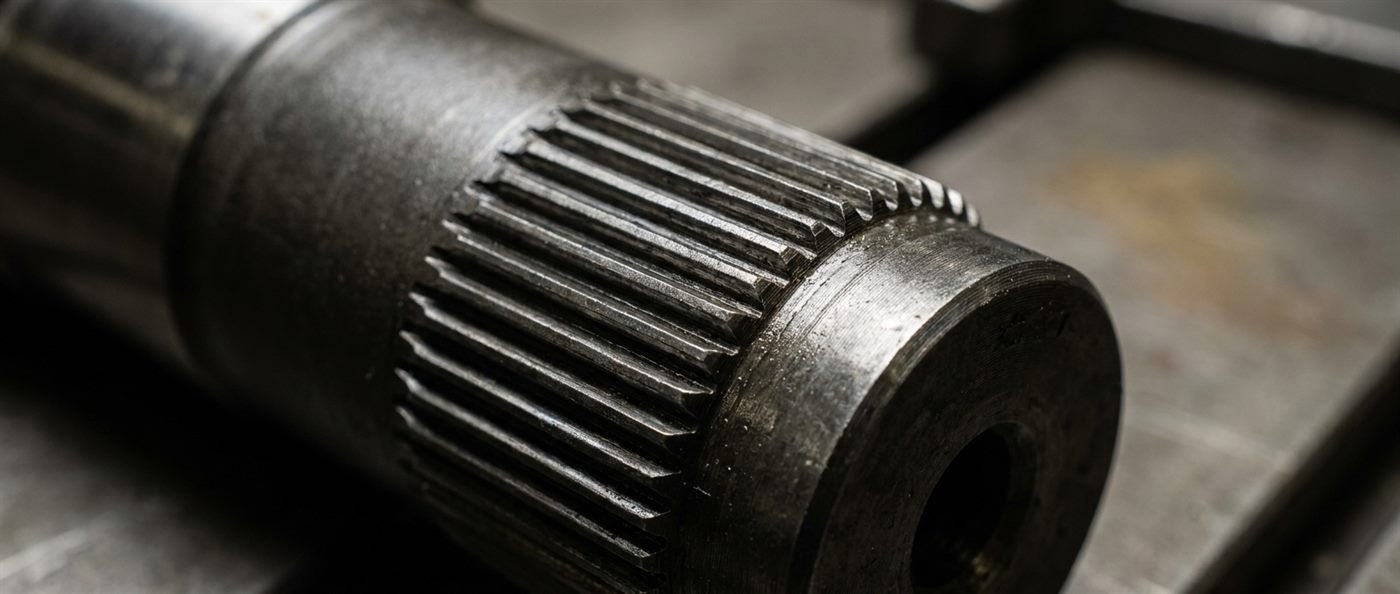
Эвольвентный профиль заимствован у зубчатых колёс, только угол профиля больше — 30°, а зубья короче. Соединение задаётся номинальным диаметром D, модулем m и числом зубьев, которое определяется ими однозначно. Модули стандартизированы в диапазоне от долей миллиметра до 10 мм.
Основной способ центрирования эвольвентного соединения — по боковым сторонам зубьев: под нагрузкой ступица сама центрируется на валу за счёт формы профиля. Реже применяют центрирование по наружному диаметру. Пример обозначения соединения диаметром 50 мм с модулем 2 мм и центрированием по боковым сторонам:
50 × 2 × 9H/9g ГОСТ 6033-80
Здесь 9H и 9g — поля допусков ширины впадины втулки и толщины зуба вала.
Прямобочные или эвольвентные
| Показатель | Прямобочные | Эвольвентные |
|---|---|---|
| Прочность зуба | ниже, острые углы у основания концентрируют напряжения | выше, основание утолщено и скруглено |
| Центрирование | по D, d или b — выбирается | в основном самоцентрирование по боковым сторонам |
| Изготовление вала | шлицефрезерование, шлифование по d или D | зубофрезерование червячной фрезой, как у зубчатых колёс |
| Изготовление втулки | протягивание | протягивание или долбление |
| Контроль | простыми калибрами | требует специальных калибров |
| Типичное применение | станки, общее машиностроение | транспорт, тяжёлые и высокоскоростные передачи |
Неподвижные и подвижные соединения
В неподвижном соединении ступица закреплена на валу в осевом направлении — гайкой, стопорным кольцом, буртиком — и передаёт только момент. В подвижном она перемещается вдоль вала: переключаемые шестерни коробок передач, скользящие вилки карданных валов, раздвижные муфты.
Подвижные соединения изнашиваются быстрее и требуют большей твёрдости рабочих поверхностей, смазки и защиты от грязи. Для них назначают посадки с зазором по центрирующей поверхности, а допускаемые напряжения смятия берут в несколько раз ниже, чем для неподвижных, особенно если перемещение происходит под нагрузкой.
Проверка на смятие
Основной расчёт шлицевого соединения — на смятие рабочих поверхностей зубьев:
σсм = 2T / (dср · z · h · l · ψ) ≤ [σсм], где T — крутящий момент, dср — средний диаметр соединения, z — число зубьев, h — рабочая высота зуба, l — длина соединения, ψ — коэффициент неравномерности распределения нагрузки между зубьями, обычно 0,7–0,8.
Для прямобочного соединения dср = (D + d) / 2, а рабочую высоту находят как (D − d) / 2 за вычетом фасок на зубьях вала и втулки. Пример: соединение 8 × 36 × 40 × 7, длина ступицы 50 мм, фаски по 0,3 мм, момент 500 Н·м. dср = 38 мм, h = 2 − 0,6 = 1,4 мм, ψ = 0,75. σсм = 2 · 500 000 / (38 · 8 · 1,4 · 50 · 0,75) ≈ 63 МПа. Допускаемое значение зависит от режима работы и твёрдости поверхностей. Как выбирают допускаемые напряжения, рассказано в статье о допускаемых напряжениях и запасе прочности.
Если соединение не проходит по смятию, увеличивают длину ступицы, переходят на более тяжёлую серию или эвольвентный профиль, повышают твёрдость поверхностей.
Материалы и упрочнение
Шлицевые валы делают из улучшаемых сталей 40Х, 40ХН, 45, а для нагруженных подвижных соединений в трансмиссиях — из цементуемых сталей типа 18ХГТ и 20ХН3А. Поверхность зубьев упрочняют закалкой ТВЧ или цементацией с закалкой: это повышает сопротивление смятию и износу. Подробно о выборе марки — в статье о стали для валов, о способах упрочнения — в статьях о закалке ТВЧ и о цементации. Втулки и ступицы обычно изготавливают из той же или близкой стали; если ступица закаливается после протягивания, центрирование выбирают по внутреннему диаметру или по боковым сторонам, чтобы окончательный размер можно было получить шлифованием.
Как изготавливают шлицевые валы и втулки
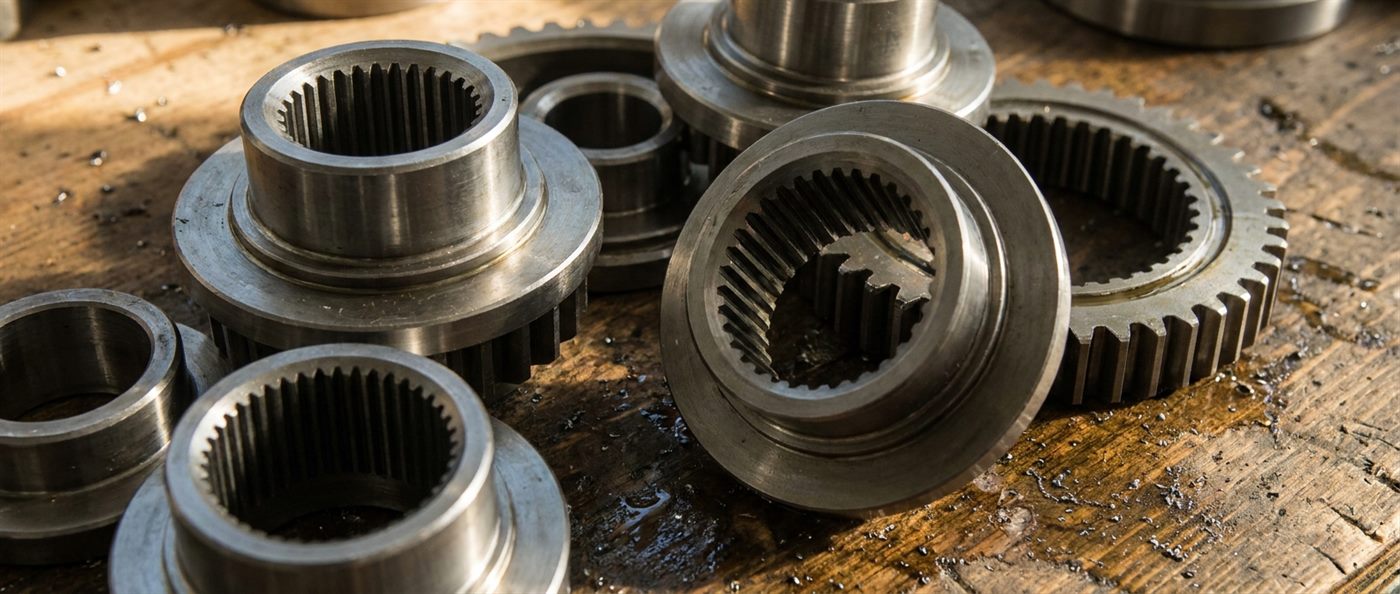
- Шлицефрезерование червячной фрезой — основной способ для валов прямобочного и эвольвентного профиля в серийном и единичном производстве;
- Фрезерование дисковой фрезой с делением — для единичных деталей и ремонта;
- Протягивание — основной способ получения шлицевого отверстия во втулке: протяжка за один проход формирует все пазы с высокой точностью;
- Долбление — для глухих шлицевых отверстий и крупных деталей, где протягивание невозможно;
- Шлифование центрирующих поверхностей и боковых сторон после термообработки — для точных и закалённых соединений.
Износ и ремонт
Типичные повреждения шлицевых соединений — смятие боковых поверхностей зубьев, фреттинг-коррозия в неподвижных посадках, износ и люфт в подвижных. Люфт в карданном валу или в соединении шестерни с валом проявляется стуком при смене направления нагрузки и ускоряет износ всей передачи. Изношенный вал восстанавливают наплавкой с последующей механической обработкой и термообработкой либо изготавливают новый по образцу или чертежу; втулку чаще заменяют.
Миф: шлицевое соединение — это просто несколько шпонок, поэтому оно выдержит момент, в z раз больший, чем одна шпонка. На деле зубья нагружаются неравномерно: из-за погрешностей шага, перекоса и деформаций вала часть зубьев несёт больше нагрузки, чем остальные. Поэтому в расчёт на смятие вводят коэффициент неравномерности около 0,7–0,8, а при перекосе и длинных ступицах фактическая работающая длина ещё меньше. Шлицы действительно передают больший момент, чем шпонка, но не пропорционально числу зубьев.
Частые вопросы
Что такое шлицевое соединение?
Соединение вала со ступицей, в котором момент передаётся несколькими выступами вала — шлицами, входящими в пазы ступицы. Оно передаёт больший момент, чем шпонка, лучше центрирует деталь и допускает осевое перемещение.
Как расшифровать d−8×36×40×7?
Прямобочное шлицевое соединение по ГОСТ 1139-80 с центрированием по внутреннему диаметру, 8 зубьями, внутренним диаметром 36 мм, наружным 40 мм и шириной зуба 7 мм. Это лёгкая серия.
Чем эвольвентные шлицы лучше прямобочных?
Зуб эвольвентного профиля прочнее у основания, соединение самоцентрируется под нагрузкой, а вал можно нарезать зуборезным инструментом. Поэтому эвольвентные шлицы применяют в тяжело нагруженных и точных передачах.
Какое центрирование выбрать?
По наружному диаметру — если ступица не закаливается, это проще всего. По внутреннему — если ступица закалена и её отверстие шлифуют. По боковым сторонам — при реверсивной и ударной нагрузке, например в карданных валах.
Из какой стали делают шлицевые валы?
Чаще всего из 40Х, 40ХН и 45 с улучшением и закалкой ТВЧ шлицев, а для нагруженных подвижных соединений трансмиссий — из цементуемых сталей типа 18ХГТ и 20ХН3А.
Как проверить шлицевое соединение на прочность?
Основной расчёт — на смятие боковых поверхностей зубьев по формуле σсм = 2T / (dср · z · h · l · ψ) с коэффициентом неравномерности 0,7–0,8. Полученное напряжение сравнивают с допускаемым для данного режима работы и твёрдости.
Шлиц: шлицевые соединения передают больший момент, чем шпонка, точнее центрируют ступицу и допускают осевое перемещение; прямобочные по ГОСТ 1139-80 выпускают в лёгкой, средней и тяжёлой сериях с центрированием по D, d или боковым сторонам, эвольвентные по ГОСТ 6033-80 с углом профиля 30° прочнее и самоцентрируются; обозначение вида d − 8 × 36H7/e8 × 40H12/a11 × 7D9/f8 содержит центрирование, размеры и посадки; проверка ведётся на смятие с коэффициентом неравномерности 0,7–0,8, а валы делают из 40Х и цементуемых сталей с упрочнением шлицев.
Практика МТМ: изготавливаем валы по чертежу со шлицами по ГОСТ 1139-80 и ГОСТ 6033-80 — шлицепротяжка диаметром до 250 мм и длиной шлицевого участка до 2000 мм, а также шестерни, втулки и ступицы. Выполняем токарную и фрезерную обработку, термообработку и шлифовку. Заготовки — круг из 40Х, 45 и других марок. Пришлите чертёж или образец через форму на сайте или позвоните по телефону +7 (812) 409-45-58.