Сталь для валов: какую марку выбрать
Содержание
Вал редуктора, конвейера, насоса или станка можно выточить из десятка разных марок, и почти любая из них выдержит пробный пуск. Разница проявится позже: один вал отработает десятилетие, у другого через полгода разобьются шейки под подшипники, третий лопнет у шпоночного паза. Марку выбирают не «по прочности вообще», а под конкретный механизм отказа — усталость, износ, недостаточную жёсткость — и обязательно с поправкой на диаметр: толстая заготовка после закалки слабее маленького лабораторного образца, по которому написаны справочные цифры. Разберём марки, гарантии ГОСТ, влияние сечения, способы упрочнения поверхности и выбор проката под токарную обработку.
От чего на самом деле выходят из строя валы
Вал почти никогда не ломается от однократной перегрузки. Он вращается, и каждая точка его поверхности за оборот проходит цикл растяжения и сжатия от изгиба, а крутящий момент добавляет касательные напряжения. Поэтому основная причина поломок — усталость: трещина зарождается там, где напряжения концентрируются, — в галтелях между ступенями, у шпоночных пазов, в канавках под стопорные кольца, на посадках с натягом — и медленно растёт до внезапного излома. Подробнее о природе этого явления — в статье об усталости металла.
Вторая причина — износ шеек под подшипники скольжения, уплотнения и шлицевые соединения. Третья — недостаточная жёсткость: вал не ломается, но прогибается так, что перекашиваются подшипники и нарушается зацепление шестерён. От каждой из этих причин лечат по-разному, и марка стали помогает только от первых двух.
Прогиб не лечится легированием
За то, насколько вал изогнётся и закрутится под нагрузкой, отвечает модуль упругости. А он почти не зависит от состава стали: у углеродистых и легированных конструкционных марок это примерно 200–210 ГПа. Поэтому вал из 40ХН2МА изогнётся на ту же величину, что и его копия из стали 45. Если расчёт показывает, что вал не проходит по жёсткости, помогают только геометрия и схема: больший диаметр, меньшее расстояние между опорами, перенос нагрузки ближе к подшипнику. Методика оценки прогиба по сути та же, что у балки, — её разбирали в статье о расчёте балки на прогиб. Дорогая легированная сталь нужна там, где не хватает прочности и выносливости, а не жёсткости.
Вал или ось: в чём разница для выбора стали
Вал передаёт крутящий момент и испытывает кручение вместе с изгибом. Ось момент не передаёт, она только поддерживает вращающиеся детали и работает на изгиб. Если ось неподвижна, а колесо или блок вращаются на ней на подшипниках, напряжения в ней почти постоянны и усталость не так страшна, — для такой оси часто достаточно углеродистой стали без сложной термообработки. Вращающаяся ось, наоборот, как и вал, за каждый оборот проходит полный цикл изгиба, и подход к выбору материала у неё тот же, что у вала: выносливость, концентраторы, диаметр.
Марки сталей для валов и их свойства по ГОСТ
В таблице — гарантированные минимумы после термической обработки. Важная деталь, которую обычно опускают: для легированных сталей ГОСТ 4543-2016 нормирует свойства на образцах из заготовок сечением 15–30 мм. Реальный вал диаметром 100 мм в сердцевине будет заметно слабее.
| Марка | Стандарт и обработка | σт / σв, МПа, не менее | Заготовка для испытаний | Типичные валы |
|---|---|---|---|---|
| 35, 45 | ГОСТ 1050-2013, закалка и отпуск | 45: 490 / 700–850; 35: 430 / 630–780 | до 16 мм | валы редукторов, конвейеров, приводов общего назначения |
| 40Х | ГОСТ 4543-2016, закалка 860 °C в масле, отпуск 500 °C | 785 / 980 | 25 мм | нагруженные валы редукторов, шпиндели, полуоси |
| 40ХН | закалка 820 °C, отпуск 500 °C | 785 / 980 | 25 мм | валы большего сечения, чем у 40Х |
| 30ХГСА | закалка 880 °C в масле, отпуск 540 °C | 835 / 1080 | 25 мм | сварные и нагруженные валы, оси |
| 40ХН2МА | закалка 850 °C в масле, отпуск 620 °C | 930 / 1080 | 25 мм | тяжелонагруженные и крупные валы, коленчатые валы |
| 20Х | двойная закалка, отпуск 180 °C | 635 / 780 | 15 мм | цементуемые валы небольшого сечения |
| 12ХН3А | двойная закалка, отпуск 180 °C | 685 / 930 | 15 мм | цементуемые валы-шестерни |
| 18ХГТ | нормализация, закалка 870 °C, отпуск 200 °C | 885 / 980 | — | цементуемые шлицевые и зубчатые валы |
| 20ХН3А | закалка 820 °C в масле, отпуск 500 °C | 735 / 930 | 15 мм | ответственные цементуемые валы |
| 38Х2МЮА | закалка 940 °C, отпуск 640 °C | 835 / 980 | 30 мм | азотируемые шпиндели и прецизионные валы |
Диаметр меняет всё: масштабный фактор и прокаливаемость
При закалке поверхность заготовки остывает быстро, сердцевина — медленно. В тонком образце мартенсит образуется по всему сечению, в толстом — только у поверхности, а глубже металл остаётся относительно мягким. Способность стали закаливаться на глубину называется прокаливаемостью, и у углеродистых сталей она невелика. Это хорошо видно по самому ГОСТ 1050-2013: для закалённой и отпущенной стали он прямо задаёт разные нормы в зависимости от диаметра проката.
| Сталь, закалка и отпуск | до 16 мм | 16–40 мм | 40–100 мм |
|---|---|---|---|
| 35 | 430 | 380 | 315 |
| 40 | 460 | 400 | 355 |
| 45 | 490 | 430 | 375 |
В таблице — минимальный предел текучести σт в МПа. Вал из стали 45 диаметром 80 мм гарантированно получает на четверть меньше, чем образец до 16 мм. Легирующие элементы — хром, никель, молибден — замедляют распад аустенита и позволяют закалить сечение глубже. Отсюда простое правило: чем толще вал, тем больше легирования ему нужно. Тонкие валы закрывает сталь 45, средние — хромистая 40Х или хромоникелевая 40ХН, а массивным ответственным валам нужна 40ХН2МА с никелем и молибденом. Для проката диаметром свыше 100 мм ГОСТ 4543-2016 предусматривает испытания на перекованной пробе сечением 90–100 мм, а нормы для больших сечений и поперечных образцов согласуют при заказе.
Упрочнение шеек, шлицев и зубьев
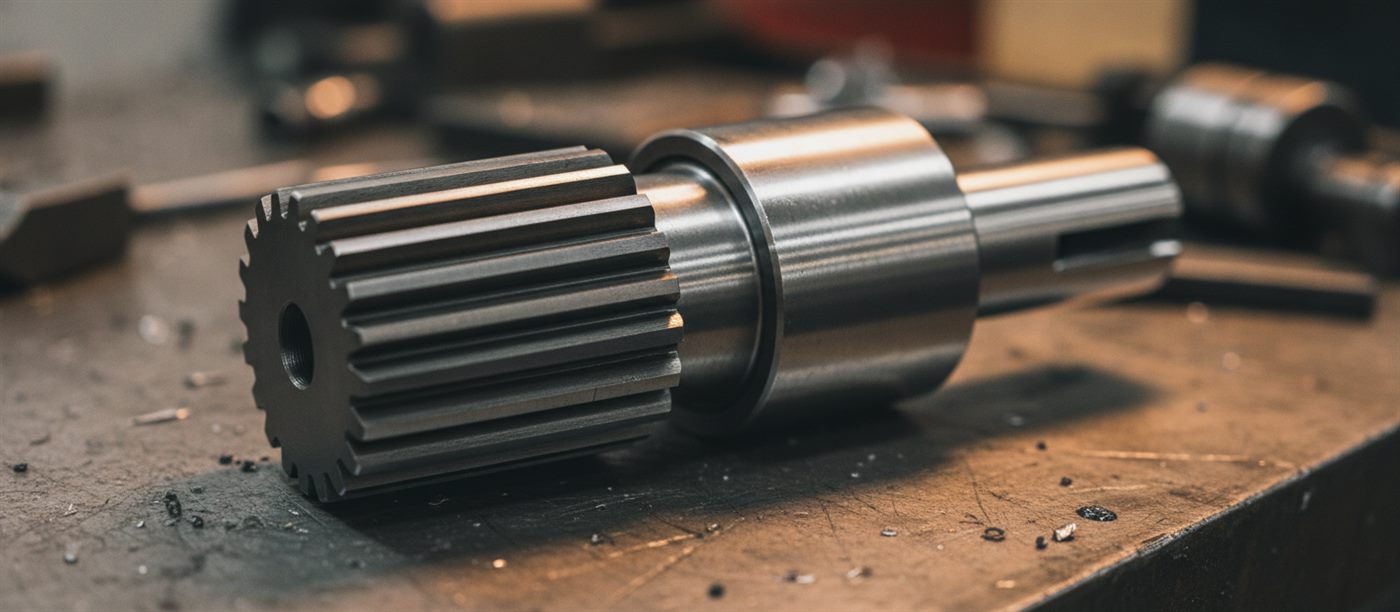
Там, где по валу что-то трётся или катится, — на шейках, под манжетами, на шлицах и зубьях — металл должен быть твёрдым. А тело вала, наоборот, обязано оставаться вязким, иначе первый же удар его расколет. Это противоречие решают поверхностным упрочнением, которое к тому же повышает выносливость: сжимающие напряжения в упрочнённом слое мешают зарождению усталостных трещин.
- Закалка ТВЧ — индуктор за секунды разогревает тонкий наружный слой, который сразу охлаждают водой или раствором. Подходит для сталей 45, 40Х, 40ХН: вал сначала улучшают, затем закаливают шейки. Поверхность набирает порядка 50–58 HRC, а глубже металл сохраняет свойства улучшенной стали;
- Цементация — насыщение поверхности углеродом с последующей закалкой. Применяется для низкоуглеродистых сталей 20Х, 12ХН3А, 18ХГТ, 20ХН3А, когда зубьям и шлицам нужен износостойкий слой поверх мягкого прочного основания;
- Азотирование — насыщение поверхности азотом при относительно низкой температуре. Сталь 38Х2МЮА с алюминием даёт очень твёрдый тонкий слой и почти не коробится, поэтому её используют для шпинделей и прецизионных валов, которые после упрочнения уже не шлифуют много.
О том, как отличаются режимы закалки, отпуска и нормализации, — в статье о термообработке металла, о шкалах и методах измерения — в статье о твёрдости стали.
Валы для воды, химии и пищевых сред
Вал, который постоянно в воде, растворах или продукте, делают из нержавейки. Мартенситные 20Х13 и 14Х17Н2 термически упрочняются и становятся достаточно прочными для насосных валов и штоков арматуры, сохраняя стойкость к коррозии. Аустенитная 12Х18Н10Т стойка в гораздо более широком круге сред, но её предел текучести в состоянии поставки около 200 МПа, поэтому из неё делают только лёгкие валы и оси, например в пищевом оборудовании, и закладывают больший диаметр.
Какую сталь выбрать под тип вала
| Назначение | Сталь | Обработка |
|---|---|---|
| Оси, слабо нагруженные валы, барабаны конвейеров | 35, 45 | нормализуют либо улучшают |
| Редукторы общего назначения | 45, 40Х | улучшают, шейки при необходимости закаливают ТВЧ |
| Нагруженные валы, полуоси, валы с шлицами | 40Х, 40ХН, 30ХГСА | улучшение, ТВЧ |
| Крупные и тяжелонагруженные валы, коленчатые валы | 40ХН2МА | улучшение |
| Быстроходные валы-шестерни, шлицевые валы коробок | 18ХГТ, 12ХН3А, 20ХН3А, 20Х | цементуют, затем закаливают |
| Шпиндели станков, прецизионные валы | 40Х, 38Х2МЮА | поверхностная закалка или азотирование |
| Насосы, мешалки, арматура | 20Х13, 14Х17Н2, 12Х18Н10Т | мартенситные марки упрочняют термообработкой |
Маршрут изготовления зависит от способа упрочнения
Марка стали определяет не только свойства, но и порядок операций, а значит, сроки и стоимость вала. Для улучшаемых сталей вроде 45 и 40Х типичный маршрут такой: заготовку обтачивают начерно с припуском, проводят улучшение, затем чистовую токарную обработку и фрезеровку пазов, при необходимости закаливают шейки ТВЧ и в конце шлифуют посадочные поверхности. Улучшение делают после черновой обработки, потому что при закалке заготовку ведёт, и снятый после неё припуск убирает коробление.
Цементуемые стали обрабатывают иначе. Вал или вал-шестерню полностью доводят по форме, нарезают зубья и шлицы, затем цементируют, закаливают и проводят низкий отпуск. После этого остаётся только шлифовка — твёрдый слой толщиной в доли миллиметра или миллиметр с небольшим нельзя снимать глубоко, поэтому припуск под шлифовку оставляют минимальный и рассчитывают заранее. Участки, которые должны остаться мягкими, например резьбу, перед цементацией защищают.
Азотируемые стали вроде 38Х2МЮА проходят улучшение до механической обработки, затем их точат и шлифуют почти начисто, иногда делают стабилизирующий отпуск, и уже потом азотируют. Температура азотирования ниже температуры отпуска, поэтому геометрия вала почти не меняется, и после насыщения поверхность лишь доводят. За эту стабильность и выбирают азотирование для шпинделей и прецизионных валов, хотя процесс длится долго и обходится дороже.
Как вал рассчитывают, прежде чем выбрать марку
В учебной и конструкторской практике вал считают в несколько шагов. Сначала по крутящему моменту оценивают минимальный диаметр, нарочно занижая допускаемое касательное напряжение, чтобы оставить запас на изгиб, который на этом этапе ещё неизвестен. Затем конструируют ступени, посадки, шпоночные пазы и галтели. После этого делают проверочный расчёт на выносливость в опасных сечениях с учётом концентраторов, масштабного фактора и качества поверхности — именно здесь и проявляется разница между марками и видами термообработки. Предел выносливости стали при изгибе в справочниках ориентировочно оценивают в 0,4–0,5 от временного сопротивления, но в расчёт он входит уже с поправками на концентрацию напряжений и размер. И отдельно проверяют жёсткость — прогибы и углы поворота в опорах.
Отсюда практический вывод: если вал ломается у шпоночного паза, иногда достаточно увеличить радиус галтели, перейти на шлицы или добавить поверхностное упрочнение, а не менять сталь на более дорогую. Посадочные поверхности назначают по системе допусков — о ней в статье о допусках и посадках валов.
Концентраторы напряжений: что важнее марки
Усталостная трещина почти никогда не начинается на гладком участке вала. Она стартует там, где форма резко меняется: в переходе между ступенями разного диаметра, на дне шпоночного паза, в канавке под стопорное кольцо, у края посадки с натягом. В этих местах местное напряжение в разы выше номинального, и поэтому вал из дорогой стали с неудачной галтелью может прослужить меньше, чем вал из стали 45 с правильно спроектированными переходами.
Снижают концентрацию напряжений конструкторскими приёмами, и они обычно дешевле смены марки:
- Увеличить радиус галтели между ступенями — насколько позволяет фаска подшипника или ступицы; если радиус ограничен, применяют поднутрение или промежуточное кольцо;
- Уменьшить перепад диаметров соседних ступеней: чем он больше, тем сильнее концентрация;
- Заменить шпонку шлицами на нагруженных участках или делать шпоночный паз дисковой фрезой со скруглённым выходом, а не пальцевой с резким уступом;
- Сделать разгрузочные канавки у края ступицы, посаженной с натягом, чтобы смягчить переход жёсткости;
- Упрочнить поверхность в опасных зонах: закалка ТВЧ, азотирование, обкатка роликами создают в поверхностном слое сжимающие напряжения, которые мешают трещине зародиться;
- Улучшить качество поверхности: риски от грубой токарной обработки — сами по себе концентраторы, поэтому опасные сечения шлифуют или полируют.
Только когда эти резервы исчерпаны, а запас выносливости всё ещё мал, есть смысл переходить на более прочную сталь. Причём выигрыш от марки проявляется полностью лишь при хорошей поверхности: чем прочнее сталь, тем чувствительнее она к надрезам и рискам.
Какой прокат заказывать под вал
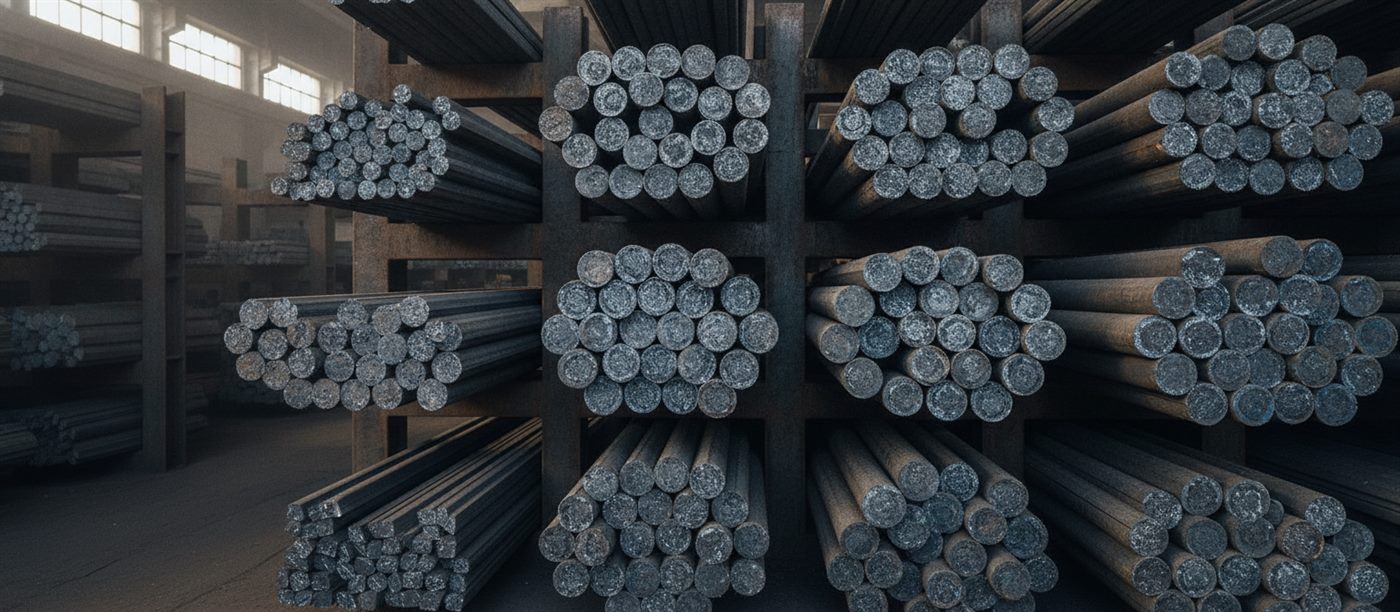
Заготовку для вала обычно режут из круга. Горячекатаный круг по ГОСТ 2590 — самый доступный, но требует припуска на обточку, чтобы снять обезуглероженный слой и неровности. Калиброванный круг по ГОСТ 7417 имеет точный размер и чистую поверхность, а круг со специальной отделкой поверхности по ГОСТ 14955, так называемая серебрянка, почти не требует обработки по наружному диаметру. Легированный прокат по ГОСТ 4543-2016 можно заказать уже в термически обработанном состоянии или с гарантией механических свойств — тогда к нему прикладывают документ о качестве с результатами испытаний партии. Партию по этому стандарту формируют из металла одной марки, одной плавки, одного размера и одного режима термообработки.
Пример выбора стали для вала
Допустим, нужен промежуточный вал редуктора диаметром 60 мм под шестерню и два подшипника качения. Проверочный расчёт показал, что для запаса по выносливости в сечении под шестерней нужен предел текучести порядка 400 МПа. Углеродистая 45 в таком сечении после закалки с отпуском обещает лишь 375 МПа, и запаса не остаётся. Хромистая 40Х прокаливается глубже и после улучшения, как правило, перекрывает это требование и в сечении 60 мм. Но гарантированные стандартом 785 МПа относятся к заготовке 25 мм, поэтому фактический результат для крупного сечения подтверждают контролем твёрдости после термообработки или испытанием образца от партии. Значит, разумный выбор — 40Х с улучшением. Если шейки работают под манжетами и изнашиваются, их дополнительно закаливают ТВЧ, а посадочные места под подшипники шлифуют.
Тот же вал диаметром 150 мм в тяжёлом приводе — уже другая задача: 40Х в таком сечении прокалится лишь на часть глубины, и правильнее перейти на 40ХН или 40ХН2МА. А если вал работает в воде насоса, ни одна из этих сталей не подойдёт — нужна нержавеющая 20Х13 или 14Х17Н2.
Типичные ошибки при выборе стали
- Повышать марку ради жёсткости. Прогиб от легирования не уменьшится, деньги будут потрачены впустую;
- Брать свойства из справочника без поправки на диаметр. Цифры ГОСТ относятся к заготовкам 15–30 мм или к ограниченному диапазону сечений, а сердцевина крупного вала слабее;
- Закаливать ТВЧ необработанную сталь. Поверхностную закалку делают по предварительно улучшенной заготовке, иначе под твёрдым слоем окажется мягкая сердцевина, и слой продавится;
- Оставлять острые углы. Галтель без радиуса или шпоночный паз с острым дном — классическое место усталостной трещины, которое не исправит никакая марка;
- Ставить аустенитную нержавейку на нагруженный вал. У 12Х18Н10Т высокая коррозионная стойкость, но невысокий предел текучести, и вал того же диаметра, что из стали 45, может погнуться;
- Покупать круг без документов. Вал из стали неизвестной марки невозможно правильно термообработать — режимы закалки для 45 и 40Х разные.
Как контролируют готовый вал
После изготовления у вала проверяют размеры и шероховатость посадочных мест, радиальное биение шеек относительно оси, твёрдость после термообработки — на теле вала и отдельно на упрочнённых шейках. Твёрдость улучшенной стали удобно измерять по Бринеллю, закалённых шеек — по Роквеллу; как соотносятся шкалы, описано в статье о твёрдости стали. Для ответственных валов после закалки ТВЧ и шлифовки добавляют неразрушающий контроль поверхности на трещины.
Миф: чтобы вал меньше прогибался, его нужно сделать из более прочной легированной стали. Прочность и жёсткость — разные свойства. Прогиб определяется модулем упругости, а он у углеродистой стали 45 и у хромоникельмолибденовой 40ХН2МА одинаков, около 200–210 ГПа. Легированная сталь поднимет предел текучести и выносливость, то есть позволит валу не сломаться, но прогнётся он точно так же. Чтобы вал меньше гнулся, ему увеличивают диаметр, сближают опоры и переносят нагрузку ближе к подшипникам.
Частые вопросы
Из какой стали обычно точат валы?
Самые ходовые варианты — углеродистая 45 и хромистая 40Х. Первую ставят в механизмы общего назначения, вторую — туда, где нагрузки выше. Обе легко точатся, улучшаются и позволяют закалить шейки токами высокой частоты.
Сталь 45 или 40Х — что выбрать для вала?
Хромистая сталь заметно выигрывает: после улучшения её гарантированный предел текучести примерно в полтора раза выше, а закаливается она на большую глубину. У стали 45 высокие цифры держатся лишь в тонких сечениях. Поэтому для небольших валов умеренной нагрузки 45 хватает, а там, где нагрузка и диаметр растут, надёжнее 40Х.
Какую сталь берут для вала-шестерни?
Обычно из цементуемых сталей 18ХГТ, 12ХН3А, 20ХН3А или 20Х. Насыщенный углеродом и закалённый слой хорошо сопротивляется износу зубьев, а глубже металл не теряет пластичности.
Почему крупный вал слабее образца из справочника?
При закалке толстой заготовки упрочняющая структура не успевает сформироваться в середине, и сердцевина выходит мягче. Стандарт на качественную углеродистую сталь учитывает это напрямую и для сечений 40–100 мм требует почти на четверть меньший предел текучести, чем для прутка до 16 мм.
Какую нержавейку брать на вал насоса?
Обычно мартенситную 20Х13 или 14Х17Н2 — после термообработки они прочны и не ржавеют в воде. Аустенитная 12Х18Н10Т выдерживает больше агрессивных сред, но её прочности хватает лишь на лёгкие валы.
Можно ли сделать вал из Ст3?
Для неподвижных осей и малонагруженных неответственных валов — можно, но без термоупрочнения: углеродистая сталь обыкновенного качества не закаливается так, как качественные стали. Предел текучести Ст3сп в сортовом прокате по ГОСТ 535-2005 — около 245–255 МПа для небольших сечений, и этого мало для нагруженных валов.
Нужно ли улучшать вал перед закалкой ТВЧ?
Да, обычно сначала проводят улучшение — закалку с высоким отпуском — всей заготовки, а затем поверхностную закалку шеек. Тогда твёрдый слой опирается на прочную сердцевину и не продавливается под нагрузкой.
Из какой стали делают шпиндели станков?
Чаще всего из 40Х с закалкой ТВЧ шеек или из азотируемой 38Х2МЮА, которая после азотирования получает очень твёрдую поверхность и почти не коробится. Для высокоточных шпинделей второй вариант предпочтительнее.
Нагрузка: главный убийца валов — усталостная трещина у галтели или паза, следом идут износ шеек и чрезмерный прогиб; с прогибом марка не поможет, потому что модуль упругости у всех сталей один; типовые решения — 45 для простых механизмов, 40Х и 40ХН для нагруженных, 40ХН2МА для массивных, 18ХГТ и 20ХН3А под цементацию валов-шестерён, 38Х2МЮА под азотирование шпинделей; ГОСТ гарантирует свойства на заготовках 15–30 мм, и чем больше диаметр, тем выше должна быть прокаливаемость стали.
Практика МТМ: на складе — стальной круг из сталей 45, 40Х и других ходовых марок, плюс квадрат и шестигранник, а под насосные и пищевые валы — нержавеющий круг. На каждую партию есть документ изготовителя с составом и результатами испытаний. Валы под чертёж изготавливаем на собственном производстве: точение на токарных станках с программным управлением, фрезеровка шпоночных пазов и лысок, термообработка и шлифовка посадочных шеек. Массу заготовки можно посчитать по таблице веса стального круга. Подобрать марку под нагрузку и диаметр можно по телефону +7 (812) 409-45-58 или через форму на сайте.