Центровые отверстия по ГОСТ 14034-74
Содержание
Центровые отверстия — небольшие конические углубления в торцах вала, на которые деталь опирается центрами токарного или шлифовального станка. От их качества зависит, насколько точно будут соосны все шейки, каким получится биение и можно ли будет потом перешлифовать или отремонтировать вал. Размеры и формы центровых отверстий установлены ГОСТ 14034-74. Разберём, какие формы бывают и когда какую применять, как выбрать размер по диаметру и массе заготовки, как обозначить центровое отверстие на чертеже, каким инструментом его делают и какие ошибки приводят к браку.
Зачем нужны центровые отверстия
При обработке в центрах деталь базируется не по наружным поверхностям, которые ещё только предстоит обработать, а по двум центровым отверстиям в торцах. Так все шейки, резьбы и торцы обрабатываются от одной оси, и их взаимное биение получается минимальным. Тот же принцип используют при шлифовании, контроле биения на центрах, правке и балансировке. Если центровые отверстия сохраняются в готовой детали, по ним же вал можно восстановить через годы эксплуатации: перешлифовать шейки, наплавить и обработать изношенные участки, проверить биение.
Формы центровых отверстий по ГОСТ 14034-74
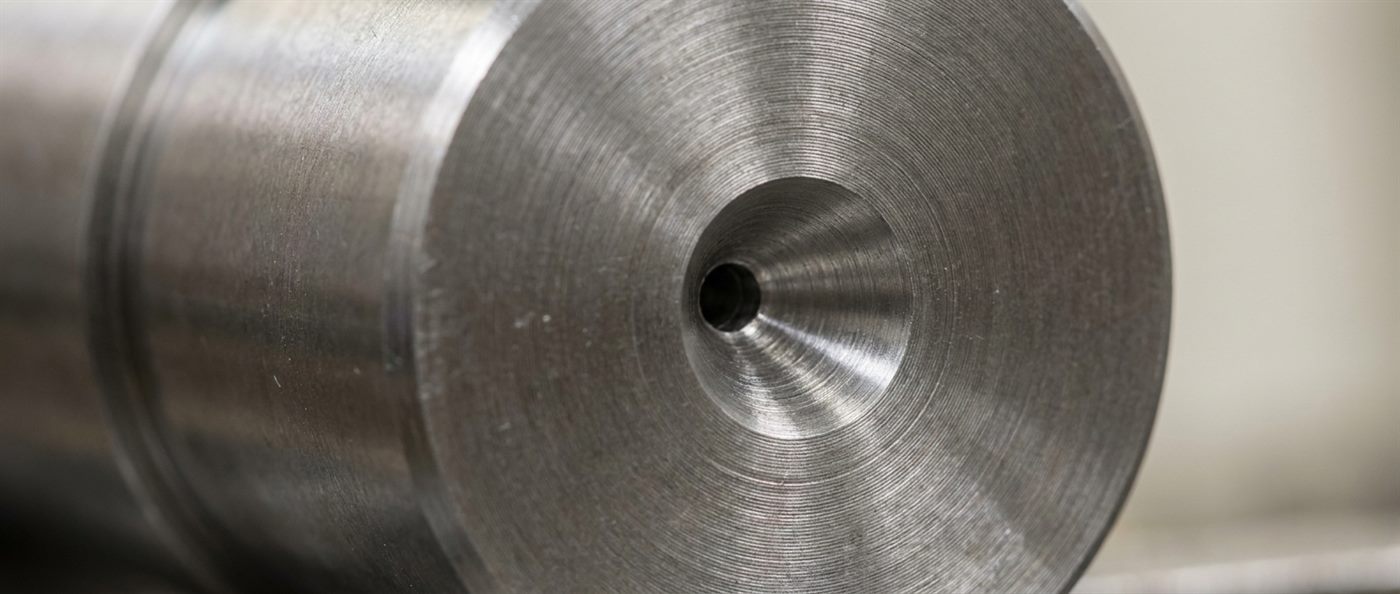
Стандарт устанавливает формы A, B, T, C, E, R, F, H и, в приложении, форму P. Их назначение по приложению 1 к стандарту:
| Форма | Конструкция | Когда применяют |
|---|---|---|
| A | конус 60° без предохранительного конуса | когда после обработки центровые отверстия не нужны или их сохранность обеспечивается термообработкой |
| B | конус 60° с предохранительным конусом 120° | когда отверстия служат базой многократно и сохраняются в готовом изделии |
| T | конус 60°, особое исполнение для инструмента | для оправок и калибров-пробок |
| C | конус 75° без предохранительного конуса | для крупных валов, назначение как у формы A |
| E | конус 75° с предохранительным конусом | для крупных валов, назначение как у формы B |
| R | дугообразная образующая | когда требуется повышенная точность обработки |
| F, H | конус с метрической резьбой | для монтажа, транспортирования, хранения и термообработки деталей в вертикальном положении |
| P | с метрической резьбой, по приложению 3 | для конусов инструмента — Морзе, метрических и других |
Предохранительный конус 120° у форм B и E защищает рабочий конус от забоин на кромке: торец вала можно подрезать, повредить при транспортировке, а рабочая поверхность останется целой. Поэтому для валов, которые будут перешлифовывать и ремонтировать, выбирают именно форму B.
Размеры центровых отверстий с конусом 60°
Основной размер — диаметр d цилиндрической части отверстия. По нему выбирают центровочное сверло и записывают обозначение. Стандарт также приводит рекомендуемый диаметр D, ориентирующий на размер заготовки. Ниже — основные строки таблицы 1 ГОСТ 14034-74.
| D рекомендуемый, мм | d, мм | d1 (конус 60°), мм | d2 (предохранительный конус, форма B), мм | l, не менее, мм |
|---|---|---|---|---|
| 4 | 1,0 | 2,12 | 3,15 | 1,3 |
| 6 | 1,6 | 3,35 | 5,00 | 2,0 |
| 10 | 2,0 | 4,25 | 6,30 | 2,5 |
| 14 | 2,5 | 5,30 | 8,00 | 3,1 |
| 20 | 3,15 | 6,70 | 10,00 | 3,9 |
| 30 | 4 | 8,50 | 12,50 | 5,0 |
| 60 | 6,3 | 13,20 | 18,00 | 8,0 |
| 100 | 10 | 21,20 | 28,00 | 12,8 |
| 120 | 12 | 25,40 | 33,00 | 14,6 |
| 160 | 16 | 33,90 | 42,50 | 19,2 |
| 240 | 20 | 42,40 | 51,60 | 25,0 |
| 360 | 25 | 53,00 | 63,30 | 32,0 |
Стандарт содержит и промежуточные размеры d — 0,5; 0,63; 0,8; 1,25; 5; 8 мм, но применять их не рекомендует. Для крупных валов предусмотрены отверстия с конусом 75° формы C и E с d от 8 до 63 мм при рекомендуемых диаметрах заготовки от 120 до 1200 мм.
Выбор по массе детали
Для тяжёлых деталей центровое отверстие выбирают не только по диаметру, но и по массе: на конус ложится вес вала и усилие резания, и маленькое отверстие сомнётся. Приложение 2 к стандарту рекомендует:
| Масса изделия, кг, не более | d, мм | Формы |
|---|---|---|
| 50 | 2 | A, B, T |
| 80 | 2,5 | A, B, T |
| 90 | 3,15 | A, B, T |
| 100 | 4 | A, B, T |
| 200 | 5 | A, B, T |
| 360 | 6,3 | A, B, T |
| 500 | 8 | A, B, T |
| 800 | 10 | A, B, T |
| 1500 | 12 | A, B, T |
| 2500 | 16 | A, B, T |
| 8000 | 20 | A, B, T |
| 20 000 | 25 | A, B, T |
Для деталей массой от 1,5 до 120 тонн применяют отверстия с конусом 75° формы C и E с d от 8 до 63 мм. Если по диаметру и по массе получаются разные размеры, выбирают больший.
Центровые отверстия с резьбой
Формы F и H имеют резьбовое отверстие в глубине центрового конуса. Резьба выполняется по ГОСТ 24705 с полем допуска 7H, диаметр — от М3 до М100×6 в зависимости от размера детали. В резьбу вворачивают рым-болт или подвес, чтобы транспортировать вал, хранить его вертикально и подвешивать в печи при термообработке — длинные валы, закалённые в горизонтальном положении, сильнее коробятся. Стандарт особо оговаривает, что формы F и H нельзя применять для режущего и вспомогательного инструмента с коническими хвостовиками — для них предназначена форма P.
Требования к поверхности и точности
- Шероховатость посадочной конической или дугообразной поверхности — Ra не более 2,5 мкм, резьбы и предохранительных фасок — Rz не более 80 мкм;
- Точность диаметра d и углов 60°, 75° и 120° обеспечивается центровочным инструментом; при обработке рабочего конуса другими инструментами отклонение угла не должно превышать минус 30′;
- Длину рабочего конуса в технически обоснованных случаях допускается уменьшать до половины табличной;
- Оба центровых отверстия должны лежать на одной оси — их несоосность прямо переходит в биение обработанных шеек.
Как обозначают на чертеже
Центровое отверстие на чертеже детали обычно не прорисовывают, а указывают условным обозначением на выносной линии к торцу. Обозначение включает форму, диаметр d и стандарт:
- Отв. центр. A1 ГОСТ 14034-74 — форма A, d = 1 мм;
- Отв. центр. B4 ГОСТ 14034-74 — форма B, d = 4 мм;
- Отв. центр. R1 ГОСТ 14034-74 — форма R, d = 1 мм;
- Отв. центр. C8 ГОСТ 14034-74 — форма C с конусом 75°, d = 8 мм;
- Отв. центр. F M3 ГОСТ 14034-74 — форма F с резьбой М3.
Если отверстия одинаковы с обеих сторон, обозначение дают один раз с указанием «2 отв.». Если центровые отверстия в готовой детали недопустимы — например, торец является рабочей поверхностью, — это пишут в технических требованиях, и технолог предусматривает технологические припуски, которые затем отрезают. Если сохранение отверстий не важно, на чертеже указывают, что они допускаются. О других правилах оформления — в статье об обозначениях на чертеже.
Чем и как сверлят центровые отверстия
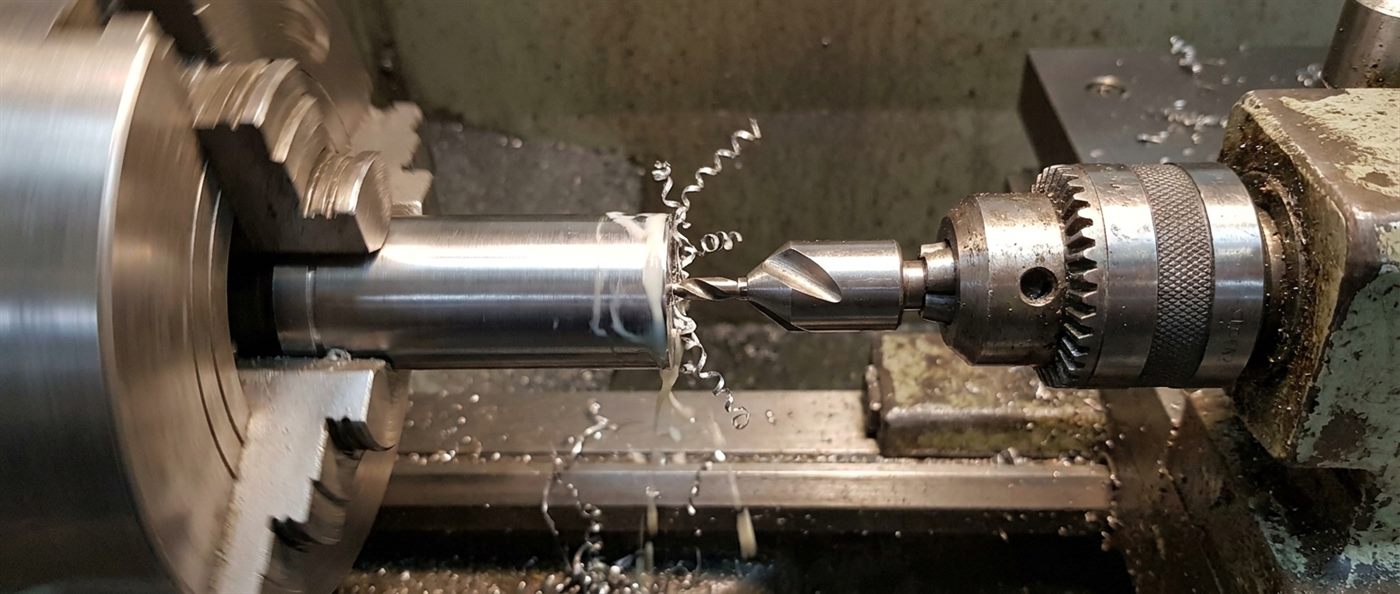
Центровые отверстия делают комбинированными центровочными свёрлами по ГОСТ 14952-75: одним инструментом за один проход получают цилиндрическую часть, конус 60° и, у свёрл для формы B, предохранительный конус. Для формы R применяют свёрла с дугообразной образующей.
- На токарном станке — сверло в пиноли задней бабки, деталь вращается в патроне. Торец перед центровкой подрезают, иначе сверло уводит;
- На центровально-подрезном станке — оба торца подрезаются и центруются одновременно, отверстия получаются строго соосными. Это основной способ в серийном производстве валов;
- Для крупных и тяжёлых валов — на расточных и специальных станках, иногда с последующей шлифовкой или притиркой конуса.
После термообработки центровые отверстия закалённых валов зачищают или шлифуют: окалина и деформации конуса при закалке иначе перейдут в биение при шлифовании шеек. Устройство станка и работа задней бабки описаны в статье об устройстве токарного станка.
Типичные ошибки
| Ошибка | Последствие |
|---|---|
| Отверстие слишком маленькое для массы и диаметра вала | конус сминается, деталь «садится» на центре, растёт биение |
| Центровка без подрезки торца | сверло уводит, конус несоосен оси, ломается кончик сверла |
| Несоосность двух отверстий | биение всех обработанных поверхностей |
| Форма A на валу, который будут ремонтировать | кромка конуса забита, перешлифовка невозможна без повторной центровки |
| Загрязнённый или незачищенный после закалки конус | грязь и окалина дают биение и задиры центра |
| Отсутствие смазки на неподвижном центре | нагрев, износ конуса и центра |
Миф: центровое отверстие — вспомогательная мелочь, его размер можно взять любой, лишь бы центр зашёл. От размера и формы центровых отверстий зависит, выдержит ли конус массу заготовки и усилие резания и сохранится ли ось детали при многократной обработке. Именно поэтому ГОСТ 14034-74 связывает диаметр d с рекомендуемым диаметром заготовки и с массой изделия, а для деталей, которые будут перешлифовывать и ремонтировать, предусматривает форму B с предохранительным конусом. Неправильно выбранное или выполненное центровое отверстие напрямую даёт биение шеек.
Частые вопросы
По какому ГОСТ делают центровые отверстия?
По ГОСТ 14034-74 «Отверстия центровые. Размеры». Он устанавливает формы A, B, T, C, E, R, F, H и P, их размеры и рекомендации по применению. Центровочные свёрла выпускают по ГОСТ 14952-75.
Чем форма A отличается от формы B?
Форма A имеет только рабочий конус 60°, форма B — ещё и предохранительный конус 120°, который защищает рабочую поверхность от забоин. Форму B выбирают, когда отверстия используются многократно и сохраняются в готовом изделии.
Как выбрать размер центрового отверстия?
По рекомендуемому диаметру заготовки и по массе детали из таблиц ГОСТ 14034-74. Например, для заготовки диаметром около 20 мм — d = 3,15 мм, около 30 мм — d = 4 мм; для деталей массой до 100 кг — не менее d = 4 мм. Если получаются разные значения, берут больший.
Как обозначить центровое отверстие на чертеже?
Условным обозначением на выносной линии к торцу, например «Отв. центр. B4 ГОСТ 14034-74». Для одинаковых отверстий с двух сторон указывают их количество.
Какой угол у центрового отверстия?
Рабочий конус — 60° для большинства форм и 75° для крупных валов форм C и E. Предохранительный конус форм B и E — 120°.
Зачем центровое отверстие с резьбой?
Формы F и H с метрической резьбой нужны для монтажа, транспортировки, хранения и термообработки валов в вертикальном положении: в резьбу вворачивают рым-болт или подвес.
Центр: центровые отверстия по ГОСТ 14034-74 задают базу для обработки и контроля валов в центрах; форма A — когда отверстия больше не нужны, B с предохранительным конусом 120° — когда они сохраняются для ремонта, C и E с конусом 75° — для крупных валов, R — для повышенной точности, F и H с резьбой — для транспортировки и термообработки; размер d выбирают по диаметру заготовки и массе детали, обозначают как «Отв. центр. B4 ГОСТ 14034-74», а соосность двух отверстий и чистота конуса прямо определяют биение шеек.
Практика МТМ: изготавливаем валы, оси и шестерни по чертежам с обработкой в центрах — токарная обработка, термообработка, шлифовка шеек с контролем биения. Восстанавливаем и перешлифовываем валы с сохранёнными центровыми отверстиями. Заготовки — стальной круг и нержавеющий круг. Пришлите чертёж через форму на сайте или позвоните по телефону +7 (812) 409-45-58.