Цементация стали: технология, марки и глубина слоя
Содержание
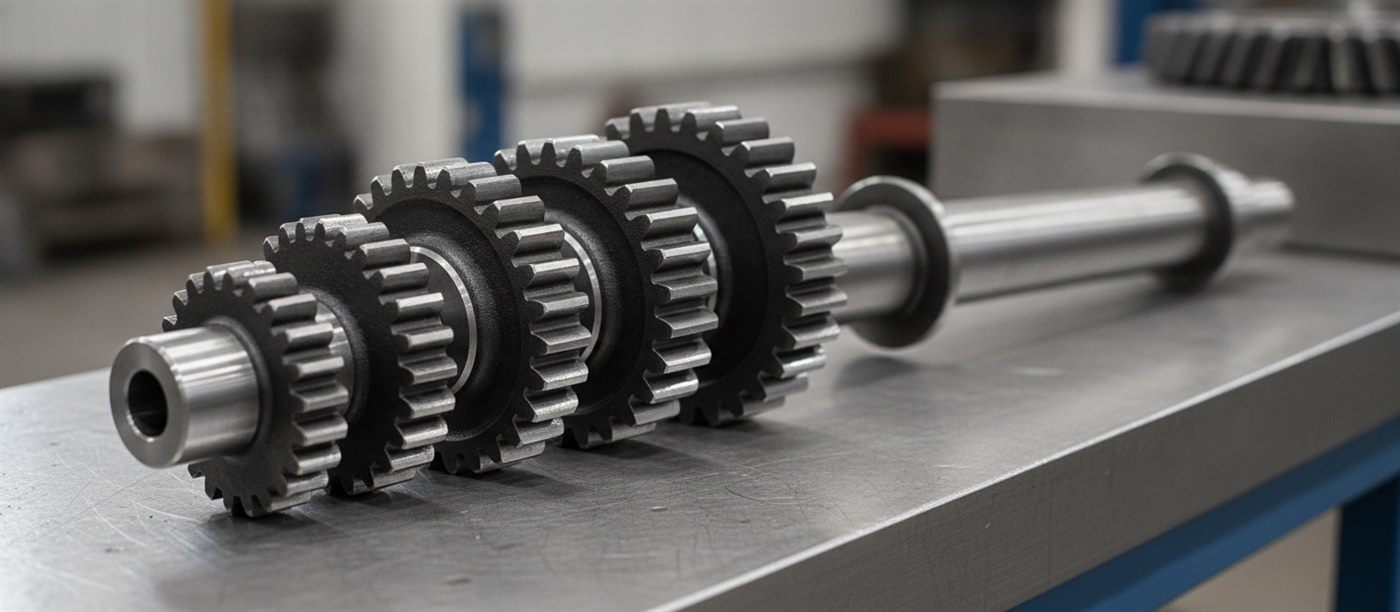
Шестерня коробки передач живёт в противоречии. На зуб снаружи давят с огромной силой, и его поверхность должна быть твёрдой, как у напильника. А у основания тот же зуб изгибается и получает удары, и здесь металлу нужна вязкость, иначе зуб отломится. Из одной стали «в чистом виде» такое не получить: твёрдая высокоуглеродистая сталь хрупка, вязкая малоуглеродистая мягка. Цементация обходит противоречие хитростью — деталь делают из вязкой стали с малым углеродом, а углерод добавляют только в тонкий наружный слой. Ниже — как это устроено, какие марки берут, сколько часов нужно на заданный слой, без какой операции всё теряет смысл, как записать требования в чертеже и чего опасаться.
Принцип: тонкий слой углерода на вязкой основе
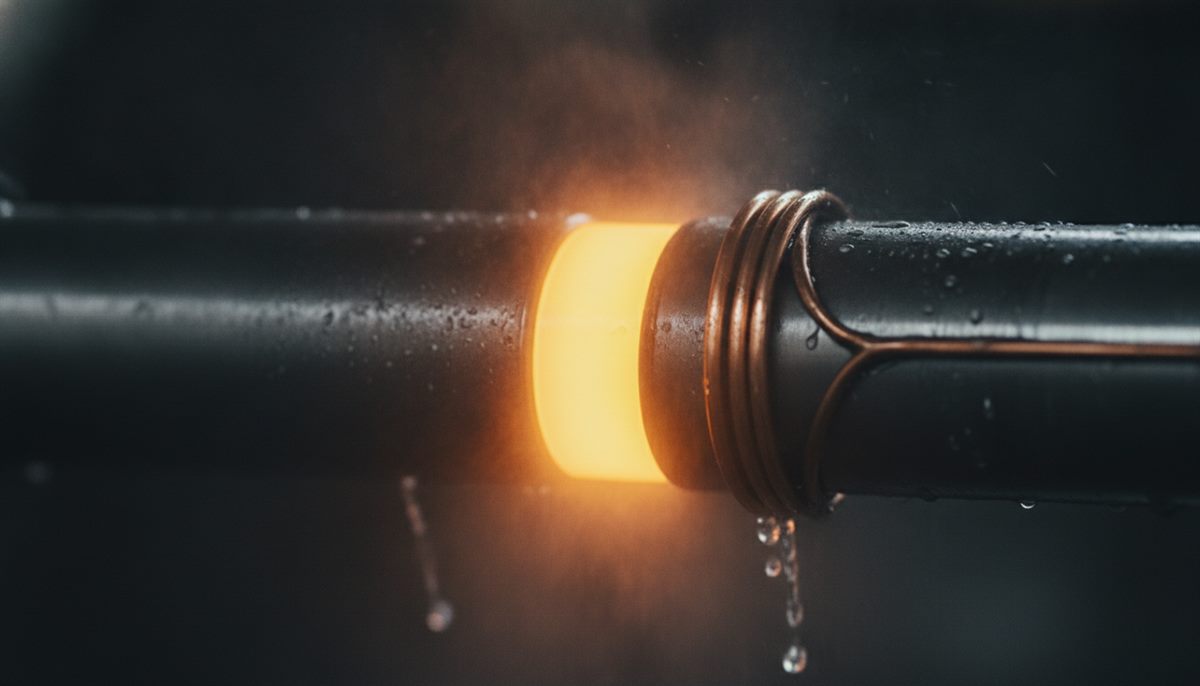
Детали держат в печи при 900–950 °C в среде, отдающей углерод. При таком нагреве решётка железа становится аустенитной и способна принять много углерода, и он постепенно уходит с поверхности в металл. Через несколько часов у поверхности его уже 0,8–1 % — как в инструментальной стали, — а по мере удаления вглубь доля плавно падает до исходных 0,1–0,25 %.
Ключевой момент, который часто упускают: после такой выдержки и медленного остывания науглероженный слой твёрдым не становится. Он мягок, его можно точить и фрезеровать. Твёрдость появляется позже, когда деталь закаливают и отпускают при низкой температуре: богатый углеродом слой превращается в высокоуглеродистый мартенсит, а бедная углеродом сердцевина — в прочную и вязкую структуру. Заодно в наружном слое возникают сжимающие напряжения, и деталь лучше сопротивляется усталостным трещинам.
Марки под цементацию и чем они различаются
Подбирают стали, в которых углерода изначально мало — до четверти процента. Если взять сталь богаче, после закалки затвердеет и сердцевина, и деталь потеряет ту самую вязкость, ради которой всё затевалось. Внутри этой группы марки различаются тем, насколько прочной окажется сердцевина у детали заданного размера.
| Марка | Легирование | Прочность образцов по стандарту | Куда ставят |
|---|---|---|---|
| 10, 15, 20 | только углерод | у стали 20 после нормализации σв не ниже 410 МПа (ГОСТ 1050-2013) | пальцы, втулки, рычаги, оси с умеренной нагрузкой |
| 20Х, 15Х | хром | у 20Х σв не ниже 780 МПа (ГОСТ 4543-2016) | мелкие шестерни, кулачки, поршневые пальцы |
| 18ХГТ, 25ХГТ | хром, марганец, титан | у 18ХГТ σв не ниже 980 МПа | колёса и шлицевые валы трансмиссий |
| 12ХН3А, 20ХН3А | хром и никель | у 12ХН3А σв не ниже 930 МПа | ответственные шестерни, валы-шестерни с ударной нагрузкой |
| 18Х2Н4МА | хром, никель, молибден | σв до 1130 МПа в одном из режимов стандарта | крупные тяжелонагруженные колёса |
Цифры стандарта получены на образцах небольшого сечения после оговорённой в нём обработки и характеризуют скорее сердцевину, чем наружный слой. Хром, марганец и никель нужны, чтобы крупная деталь закалилась глубже и сердцевина вышла прочнее. Титан в 18ХГТ и 25ХГТ работает иначе: связывает углерод и азот в мелкие частицы, которые не дают зерну разрастись за долгие часы в печи.
Чем насыщают: газ, уголь, вакуум, плазма
- Газовая среда — промышленный стандарт. В печь подают контролируемую атмосферу, например эндогаз с добавкой природного газа, и регулируют её углеродный потенциал. Результат хорошо повторяется от садки к садке;
- Ящики с карбюризатором — старый способ: детали засыпают древесным углём с активизирующими добавками, закрывают и греют. Оборудование простое, но процесс медленный и плохо управляется, сегодня он остался в основном в ремонтных цехах и мелких сериях;
- Вакуумная печь — углеводородный газ подают импульсами при пониженном давлении, после насыщения деталь закаливают в газе. Поверхность чистая, без внутреннего окисления, коробление меньше, но печь стоит дорого;
- Тлеющий разряд (ионный способ) — удобен, когда часть поверхности нужно оставить ненасыщенной, однако встречается реже остальных.
Родственный процесс — нитроцементация, при которой поверхность получает одновременно углерод и азот. Её ведут холоднее, примерно при 840–870 °C, слой получается тоньше, детали меньше ведёт, и закалить их можно прямо из печи. Это частый выбор для мелких серийных деталей.
Сколько часов нужно на слой
Углерод продвигается вглубь не равномерно, а всё медленнее: глубина растёт как корень из времени. Для оценки технологи с середины прошлого века пользуются соотношением Ф. Гарриса из журнала Metal Progress (1943). При выдержке около 925 °C оно даёт полную глубину примерно 0,635 · √t миллиметра, где t — часы.
| Часов в печи | 1 | 2 | 4 | 9 | 16 |
|---|---|---|---|---|---|
| Оценка глубины, мм | 0,64 | 0,90 | 1,27 | 1,91 | 2,54 |
Отсюда понятна экономика: удвоить слой — значит провести в печи вчетверо больше времени. И это только оценка. Реальная глубина зависит от того, насколько «богата» атмосфера, от марки стали, точной температуры и от критерия, по которому слой считают. Поэтому вместе с деталями в печь кладут образцы-свидетели из той же стали и по ним настраивают режим.
Для зубчатых колёс и валов-шестерён назначают слои от нескольких десятых миллиметра у мелких деталей до полутора-двух миллиметров у крупных. Недостаточный слой продавливается под контактным давлением, избыточный удлиняет цикл, увеличивает коробление и делает зуб склонным к хрупкому излому.
Без закалки цементация бесполезна
После насыщения у технолога три основных варианта:
- Закалка сразу после печи, с небольшим подстуживанием примерно до 840–860 °C. Быстро и дёшево, хорошо подходит для газовой цементации и сталей, у которых зерно не растёт при долгой выдержке, например 18ХГТ;
- Повторный нагрев под закалку после остывания. Нужен, если между насыщением и закалкой деталь должна пройти механическую обработку — скажем, со специально оставленного припуска снимают науглероженный металл;
- Две закалки подряд: первая с более высокой температуры измельчает зерно сердцевины, вторая с более низкой даёт нужную структуру слоя. Это вариант для ответственных хромоникелевых деталей, но коробления он добавляет.
Последний шаг — отпуск при 160–200 °C. Он снимает закалочные напряжения и почти не трогает твёрдость: поверхность остаётся на уровне 58–62 HRC, который чаще всего и встречается в чертежах таких деталей. Если в слое высоколегированной стали остаётся много остаточного аустенита, иногда добавляют обработку холодом.
Требования в чертеже
Нормы оформления содержит ГОСТ 2.310-2022. Для детали, которую насыщают целиком, стандарт сам приводит образец записи в технических требованиях: «Цементировать h 0,7 … 0,9 мм; 58 … 62 HRC». Если упрочняется лишь часть поверхности, её показывают на виде утолщённой штрихпунктирной линией, а глубину и твёрдость пишут на полке выноски.
Чтобы термист и конструктор говорили об одном и том же, полезно уточнить, какую глубину вы имеете в виду. Можно считать её до исходного содержания углерода, а можно — до точки, где твёрдость опускается до заданной величины. Во втором случае говорят об эффективной глубине; международный стандарт ISO 2639, теперь заменённый ISO 18203:2022, определял её до твёрдости 550 HV. Критерий стоит прописать в чертеже или техпроцессе.
Что делать с резьбой и посадками
Не всё на детали должно стать твёрдым. Резьбу, места под последующую расточку и участки, которые потом гнут или развальцовывают, от углерода закрывают. Работают три приёма: гальванический слой меди, через который углерод почти не проходит; специальные защитные обмазки и пасты; и технологический припуск — участок насыщают вместе со всем остальным, а затем снимают лишний металл резцом до закалки. Последний способ как раз и требует закалки с повторным нагревом.
Маршрут вала-шестерни
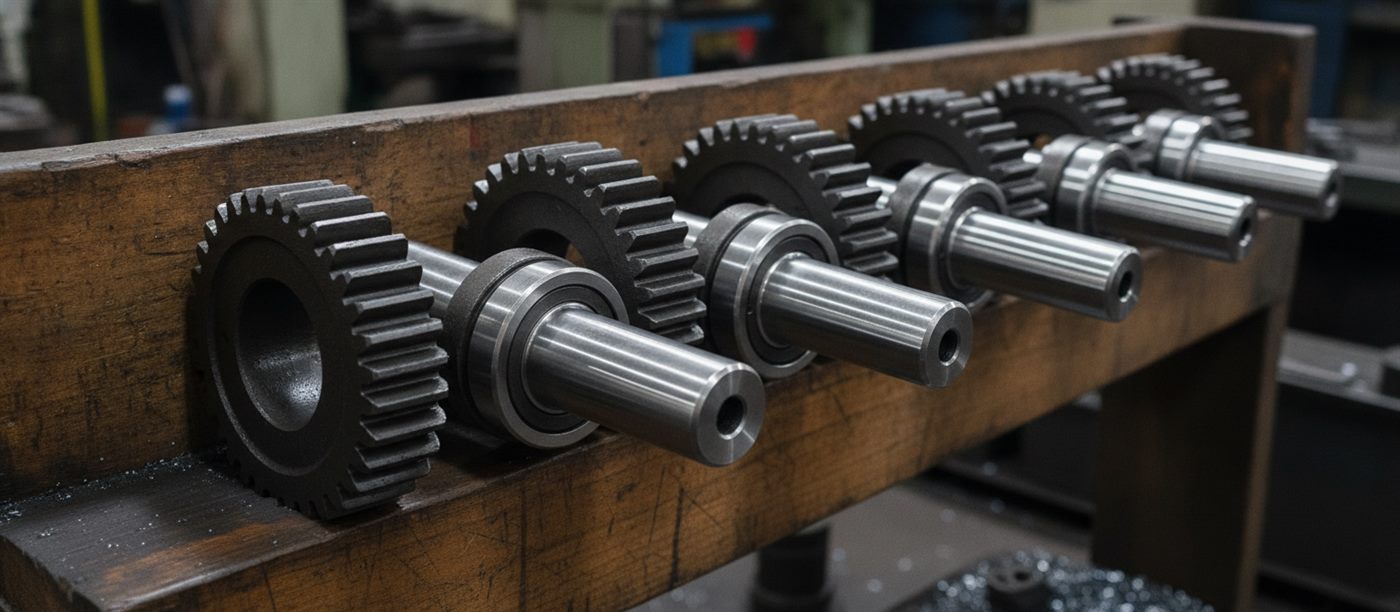
Последовательность обычно такая: точение с припуском под шлифовку, нарезание зубьев и шлицев, защита участков, насыщение, закалка, низкий отпуск, очистка, шлифовка шеек и при необходимости зубьев. Припуск под шлифовку закладывают заранее, сверяя с глубиной слоя: после съёма должна остаться заданная h, а коробление после закалки должно уложиться в этот припуск. О выборе стали для вала — в статье о стали для валов.
Как уменьшить коробление
Долгий нагрев до 900–950 °C и последующая закалка неизбежно меняют размеры и форму, и главная задача технолога — сделать эти изменения предсказуемыми. Помогают симметричная конструкция без резких перепадов толщины стенки; длинные валы в печи подвешивают вертикально, а не кладут; кольца и тонкие диски закаливают в прессах или на оправках; при возможности выбирают нитроцементацию с её более низкой температурой или вакуумную цементацию с газовой закалкой. И главное — оставляют достаточный, но не чрезмерный припуск под шлифовку: его должно хватить, чтобы снять коробление, и при этом сохранить заданную глубину слоя.
Брак и его причины
| Что видим | Откуда берётся | Чем грозит |
|---|---|---|
| Мягкие пятна, низкая твёрдость | мало углерода в слое, обезуглероживание, грязная поверхность, слабое охлаждение | ускоренный износ и задиры |
| Карбидная сетка | атмосфера слишком богата углеродом | хрупкость, выкрашивание зубьев |
| Избыток остаточного аустенита | высокий углерод, высокая температура закалки, сильно легированная сталь | твёрдость ниже нормы, «плавающие» размеры |
| Окисление по границам зёрен у поверхности | кислородсодержащие составляющие газовой атмосферы | снижение выносливости |
| Крупное зерно сердцевины | долгая выдержка, сталь без ограничителей роста зерна | падение ударной вязкости |
| Деталь повело | неравномерный нагрев и охлаждение, несимметричная форма | размеры вне допуска, лишняя шлифовка |
Как принимают партию
Проверяют и детали, и образцы-свидетели, прошедшие ту же садку. Твёрдость поверхности — по Роквеллу, сердцевины — по Роквеллу или Бринеллю. Эффективную глубину находят на поперечном шлифе по кривой твёрдости, полную — по микроструктуре. Отдельно смотрят, нет ли карбидной сетки, сколько остаточного аустенита и есть ли окисление у поверхности. Подробно о шкалах твёрдости — в статье о твёрдости стали.
Когда вместо цементации выбирают ТВЧ
Индукционная закалка тоже даёт твёрдую поверхность на вязкой основе, но иначе: состав стали она не меняет и рассчитана на марки с 0,4–0,5 % углерода — 45, 40Х, 40ХН. Нагрев длится секунды, обрабатывать можно только нужный участок, и деталь почти не ведёт. Цементация медленнее, зато даёт более высокую и равномерную твёрдость по сложной поверхности — например, по всему профилю зуба, включая впадину. Поэтому колёса трансмиссий чаще насыщают углеродом, а шейки и шлицы валов чаще калят индукционно.
Что указать в заявке на цементацию
- марку стали и, по возможности, документ о качестве на партию — от состава зависит режим;
- чертёж с требуемой глубиной слоя h, критерием её определения и твёрдостью поверхности;
- требования к твёрдости или прочности сердцевины, если они важны;
- зоны, которые насыщать нельзя, и способ их защиты — медь, паста или припуск;
- оставленный припуск под шлифовку;
- количество деталей и требования к контролю: образцы-свидетели, твёрдость, глубина слоя, микроструктура.
Цена цементации определяется прежде всего временем в печи, а оно растёт с квадратом глубины слоя, поэтому заданная глубина — главный фактор стоимости. Детали обычно обрабатывают садками, и мелкие серии выгоднее объединять с другими заказами того же режима.
Миф: после цементации деталь сразу становится твёрдой. Насыщение меняет только химию наружного слоя: если после печи деталь медленно остыла, слой остаётся мягким, и его спокойно обрабатывают резцом. Своих 58–62 HRC поверхность достигает лишь после закалки и низкого отпуска, когда богатый углеродом металл превращается в мартенсит. Поэтому цементация в техпроцессе всегда стоит в паре с закалкой, а то, что нужно обработать после насыщения, обрабатывают как раз между этими операциями.
Частые вопросы
До какой температуры нагревают детали при цементации?
Как правило, до 900–950 °C, когда сталь аустенитная и активно поглощает углерод. Нитроцементацию ведут холоднее — примерно при 840–870 °C.
Какую марку выбрать для цементуемой шестерни?
Для мелких шестерён хватает 20Х, для трансмиссионных колёс чаще берут 18ХГТ или 25ХГТ, для ответственных с ударной нагрузкой — 12ХН3А или 20ХН3А, для крупных тяжелонагруженных — 18Х2Н4МА.
Сколько держать деталь в печи для слоя 1 мм?
По оценке Гарриса при температуре около 925 °C — примерно два с половиной часа: 0,635 · √2,5 ≈ 1 мм. Точный режим подбирают по образцам-свидетелям.
Почему после цементации обязательна закалка?
Без неё науглероженный слой остаётся мягким. Высокую твёрдость, обычно 58–62 HRC, он получает только после закалки и низкого отпуска.
Как записать цементацию в чертеже?
Образец из ГОСТ 2.310-2022: «Цементировать h 0,7 … 0,9 мм; 58 … 62 HRC». Если упрочняют лишь часть поверхности, её выделяют утолщённой штрихпунктирной линией.
Можно ли оставить резьбу мягкой?
Да. Её закрывают слоем меди или защитной пастой либо оставляют припуск и снимают науглероженный металл до закалки.
Чем нитроцементация отличается от цементации?
При нитроцементации поверхность получает одновременно углерод и азот, а процесс идёт при более низкой температуре — примерно 840–870 °C. Слой тоньше, детали меньше коробятся, и закаливать их можно прямо из печи, поэтому способ популярен для мелких серийных деталей.
Почему цементованная шестерня может сломаться, если поверхность твёрдая?
Чаще всего из-за слишком толстого или перенасыщенного слоя с карбидной сеткой, крупного зерна сердцевины после долгой выдержки или неправильного отпуска. Твёрдость поверхности — только одна из характеристик: важны и структура слоя, и вязкость сердцевины.
Углерод: малоуглеродистую деталь насыщают углеродом при 900–950 °C до 0,8–1 % в наружном слое, но твёрдой — 58–62 HRC — она становится только после закалки и низкого отпуска; марку выбирают по размеру и нагрузке, от стали 20 до 18Х2Н4МА; глубина растёт как корень из времени, около 1,3 мм за четыре часа при 925 °C; в чертеже пишут «Цементировать h … мм; … HRC», а резьбу и посадки защищают медью, пастой или припуском.
Практика МТМ: на складе — стальной круг ходовых конструкционных марок с документами изготовителя на партию; наличие нужной цементуемой марки уточняйте при заказе. На собственном производстве готовим детали под химико-термическую обработку: точение и фрезеровка с технологическими припусками, термообработка и финишная шлифовка после упрочнения. Возможность цементации конкретной детали и требуемую глубину слоя обсудите с технологом. О закалке, отпуске и нормализации — в статье о термообработке металла. Чертёж можно отправить через форму на сайте или по телефону +7 (812) 409-45-58.