

Цены на слесарные работы
Стоимость зависит от материала, количества операций на детали, требуемой точности и размера партии. Простые повторяющиеся операции на серии считаем поштучно, сложную сборку и ремонт — по нормо-часам. Расчёт готовим по чертежу в течение рабочего дня.
Почему выгодно заказать у МТМ
Какие слесарные работы выполняем
| Операция | Что входит | Где нужна |
|---|---|---|
| Разметка | нанесение осей, контуров и центров отверстий по чертежу, кернение | перед сверлением, резкой и сборкой без кондуктора |
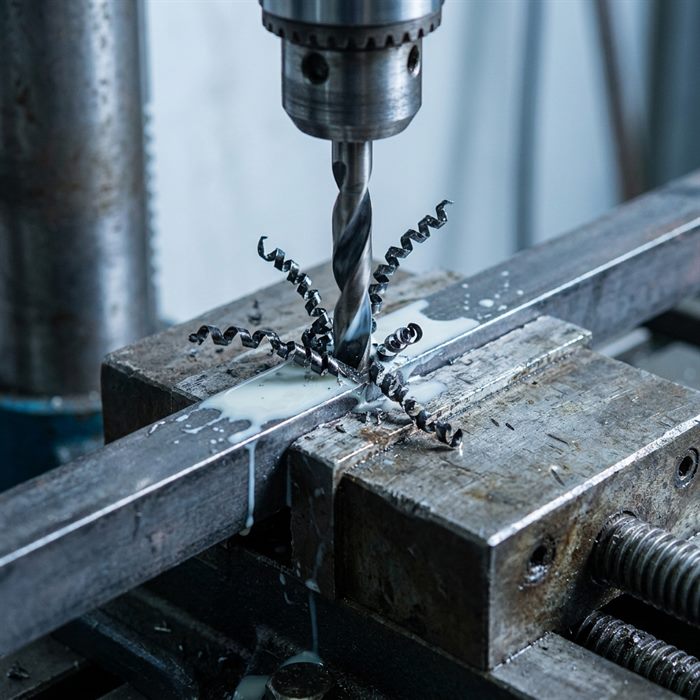
| Сверление, зенкование, развёртывание | сквозные и глухие отверстия, фаски, посадочные отверстия | крепёжные и посадочные отверстия в листе, профиле, трубе |
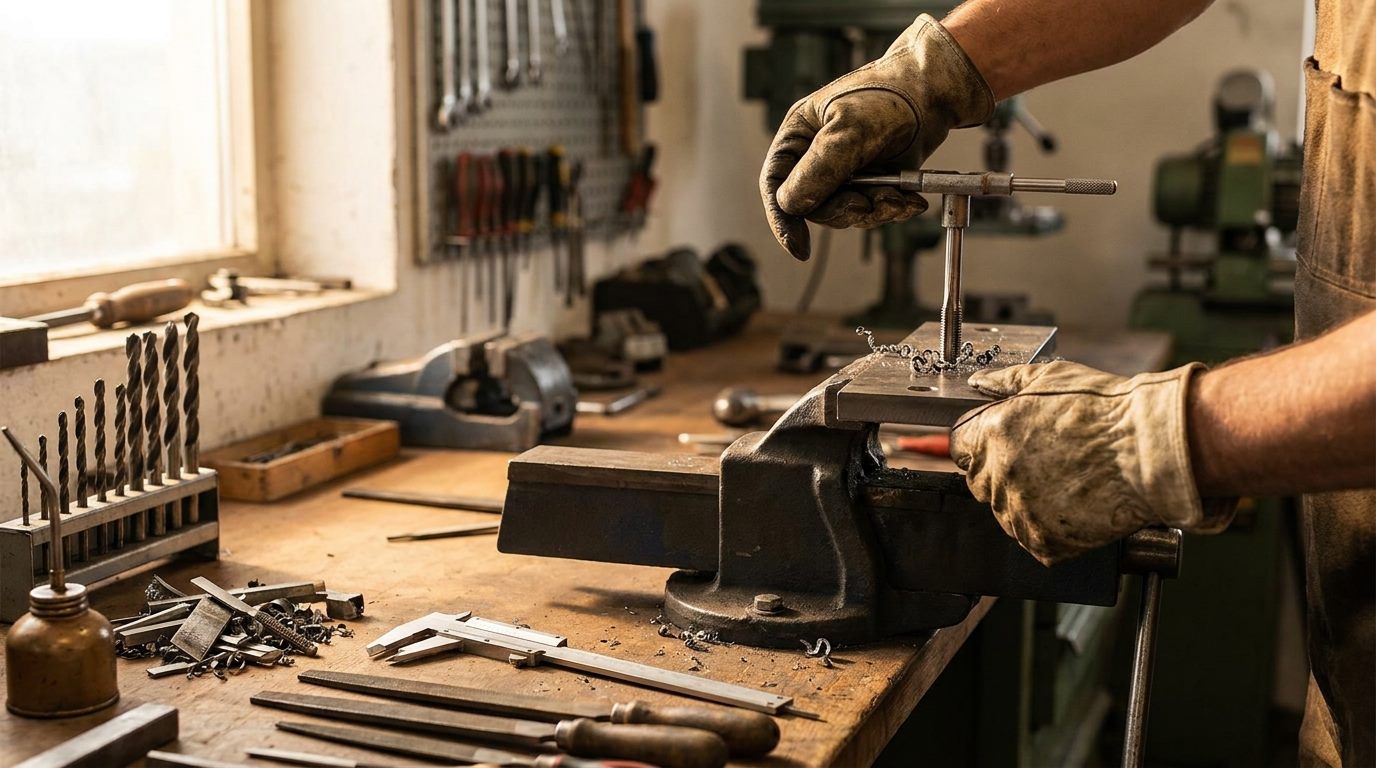
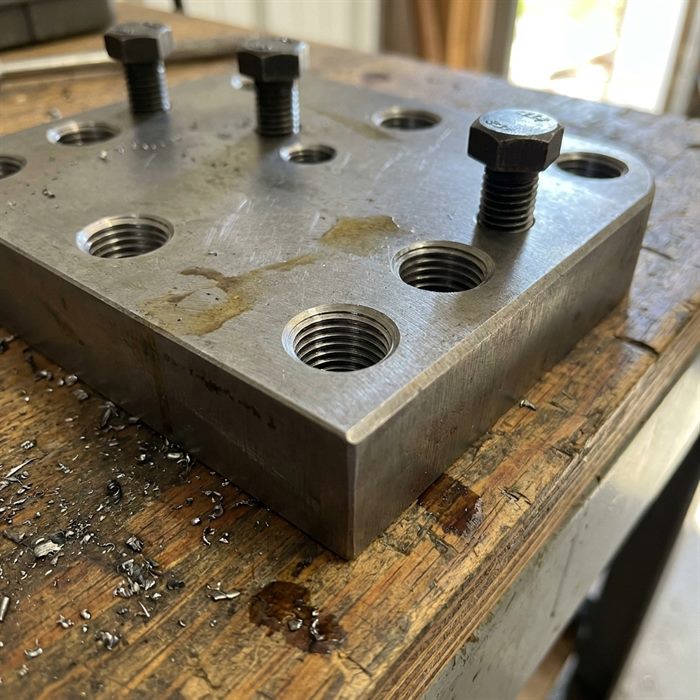
| Нарезание резьбы | внутренней метчиком и наружной плашкой, калибровка резьбы | крепёжные отверстия, шпильки, переходники |
| Опиливание и зачистка | снятие заусенцев, облоя после лазерной и плазменной резки, скругление кромок | детали с видимыми кромками, корпуса, ограждения |
| Правка и гибка | устранение коробления после сварки, гибка по месту | сварные рамы, кронштейны, мелкие детали |
| Подгонка и пригонка | доводка сопрягаемых деталей до сборки | узлы оборудования, люки, крышки, направляющие |
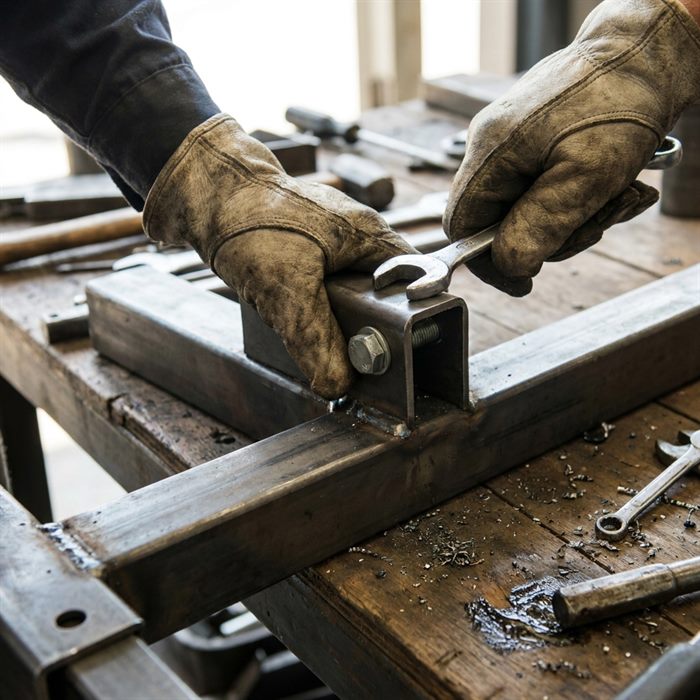
| Сборка | сборка на болтах, шпильках, заклёпках, подготовка узлов под сварку | металлоконструкции, корпуса, каркасы оборудования |
| Ремонт | замена изношенных деталей, восстановление резьб, разборка и сборка узлов | оборудование, оснастка, металлоконструкции |
Слесарная обработка или станок: что выбрать
Слесарная обработка выполняется ручным и механизированным инструментом — сверлильными станками, дрелями, шлифовальными машинами, метчиками и напильниками. Она незаменима там, где деталь нужно доработать после другой операции, подогнать по месту или собрать в узел. Но у неё есть предел точности: для размеров с жёсткими допусками и посадок под подшипники деталь направляют на станки с ЧПУ.
| Задача | Оптимальный способ |
|---|---|
| Отверстия под крепёж в готовой сварной раме | слесарная разметка и сверление |
| Серия одинаковых отверстий в плоских деталях | лазерная резка сразу с отверстиями или сверление по кондуктору |
| Посадка под подшипник, точный паз | токарная или фрезерная обработка на станке |
| Снятие облоя и заусенцев после резки | слесарная зачистка |
| Подгонка детали к существующему узлу | слесарная пригонка по месту или по образцу |
Поэтому на практике слесарные работы почти всегда идут в связке: деталь режут на лазере, гнут, сваривают, а слесарь доводит её до сборки. Для точных поверхностей подключаем токарную и фрезерную обработку.
Что важно при сверлении и нарезании резьбы
- Диаметр отверстия под резьбу подбирают по таблицам для метрической резьбы: он меньше номинала на величину, близкую к шагу. Например, под М10 с шагом 1,5 мм сверлят около 8,5 мм, под М12 с шагом 1,75 мм — около 10,2 мм. Слишком маленькое отверстие ломает метчик, слишком большое даёт неполный профиль резьбы;
- Нержавейка и жаропрочные стали требуют острого инструмента, низких оборотов и смазочно-охлаждающей жидкости: при перегреве они наклёпываются, и сверло перестаёт резать;
- Алюминий и медь налипают на инструмент — нужны специальные смазки и сверла с полированными канавками;
- Глубокие отверстия — глубиной больше пятнадцати диаметров — сверлят специальными ружейными свёрлами с периодическим выводом стружки, иначе сверло уводит;
- Отверстия в трубах и профиле сверлят с оправкой или подкладкой, чтобы стенка не продавливалась.
Диаметры отверстий под метрическую резьбу
Для основной метрической резьбы с крупным шагом отверстие под метчик сверлят диаметром примерно равным номиналу минус шаг резьбы. Ориентиры для самых ходовых размеров:
| Резьба | М4 | М5 | М6 | М8 | М10 | М12 | М16 | М20 |
|---|---|---|---|---|---|---|---|---|
| Шаг, мм | 0,7 | 0,8 | 1,0 | 1,25 | 1,5 | 1,75 | 2,0 | 2,5 |
| Сверло, мм | 3,3 | 4,2 | 5,0 | 6,8 | 8,5 | 10,2 | 14,0 | 17,5 |
В вязких материалах — нержавейке, меди, алюминии — диаметр иногда немного увеличивают, чтобы снизить нагрузку на метчик. Если в чертеже указан конкретный диаметр отверстия под резьбу, работаем по чертежу.
Слесарная доработка после резки и сварки
Большая часть слесарных работ в металлообработке — это доводка деталей, которые уже прошли резку или сварку. После лазерной и плазменной резки на нижней кромке может оставаться облой — застывшие капли металла, а у отверстий малого диаметра — небольшая конусность. После гильотины кромка имеет заусенец. После сварки детали ведёт, а на швах остаются брызги и наплывы. Слесарь снимает облой и заусенцы, скругляет острые кромки, чтобы о деталь нельзя было порезаться и чтобы краска держалась на кромке, зачищает швы под покраску, правит коробление и проверяет сопрягаемые размеры перед сборкой.
Сборка узлов и металлоконструкций
Сборка — отдельная и часто недооценённая операция. Детали узла нужно разметить, совместить, выставить по осям и углам, закрепить прихватками или крепежом, проверить диагонали и плоскостность, и только потом варить или затягивать окончательно. Для рам, каркасов оборудования и металлоконструкций мы выполняем контрольную сборку в цехе: так ошибки находятся до отгрузки, а не на монтаже. При необходимости детали маркируем, чтобы на объекте собрать узел в том же порядке.
Изготовление деталей по образцу
Когда чертежа нет, деталь можно восстановить по образцу — даже изношенному или сломанному. Мы снимаем размеры, определяем по назначению и состоянию детали подходящий материал, при необходимости выполняем эскиз и согласуем его с заказчиком, затем изготавливаем новую деталь из металла со склада. Сложные поверхности изготавливаем на станках, а слесарная обработка завершает работу: подгонка по месту, сверловка, нарезание резьбы.
Точность слесарной обработки
Ручная и механизированная слесарная обработка обычно обеспечивает точность на уровне грубых квалитетов — порядка 12–14 по системе допусков ГОСТ 25347, то есть десятые доли миллиметра на типовых размерах. Этого достаточно для крепёжных отверстий, сборочных зазоров и большинства деталей металлоконструкций. Если чертёж требует посадок с зазором в сотые доли миллиметра, мы предупреждаем об этом при расчёте и переносим операцию на станок. О том, как читать допуски на чертеже, подробно рассказано в статье о допусках и посадках.
Наши работы
Частые вопросы
Практика МТМ: слесарные работы чаще всего выполняем как часть изготовления изделия: после лазерной резки, гибки и сварки слесарь доводит кромки, сверлит отверстия по месту, нарезает резьбу и собирает узел. Подробнее о сверлении — на странице сверления металла, о финишной обработке — шлифовка. Детали по чертежу изготавливаем в рамках услуги изготовления деталей. Отправить чертёж на расчёт можно через форму на сайте или по телефону +7 (812) 409-45-58.
Позвоните, напишите или оставьте заявку выше — специалисты проконсультируют и сделают расчёт

