Закалка ТВЧ: как работает и какие стали подходят
Содержание
Шейка вала, по которой бегает манжета, через год работы превращается в канавку. Шлицы разбиваются, направляющая станка теряет точность. Закалить всю деталь — значит получить хрупкую и покоробленную заготовку, которую потом не исправить. Поэтому твёрдой делают только ту поверхность, которая трётся, а остальной металл оставляют вязким. Самый быстрый способ сделать это — индукционная закалка, которую в цехах называют закалкой ТВЧ. Расскажем, откуда берётся тепло, чем управляют частотой генератора, какие марки отзываются на такую закалку, что сделать с заготовкой до и после, как записать требования в чертеже и в каких случаях выгоднее цементация или азотирование.
Откуда берётся тепло
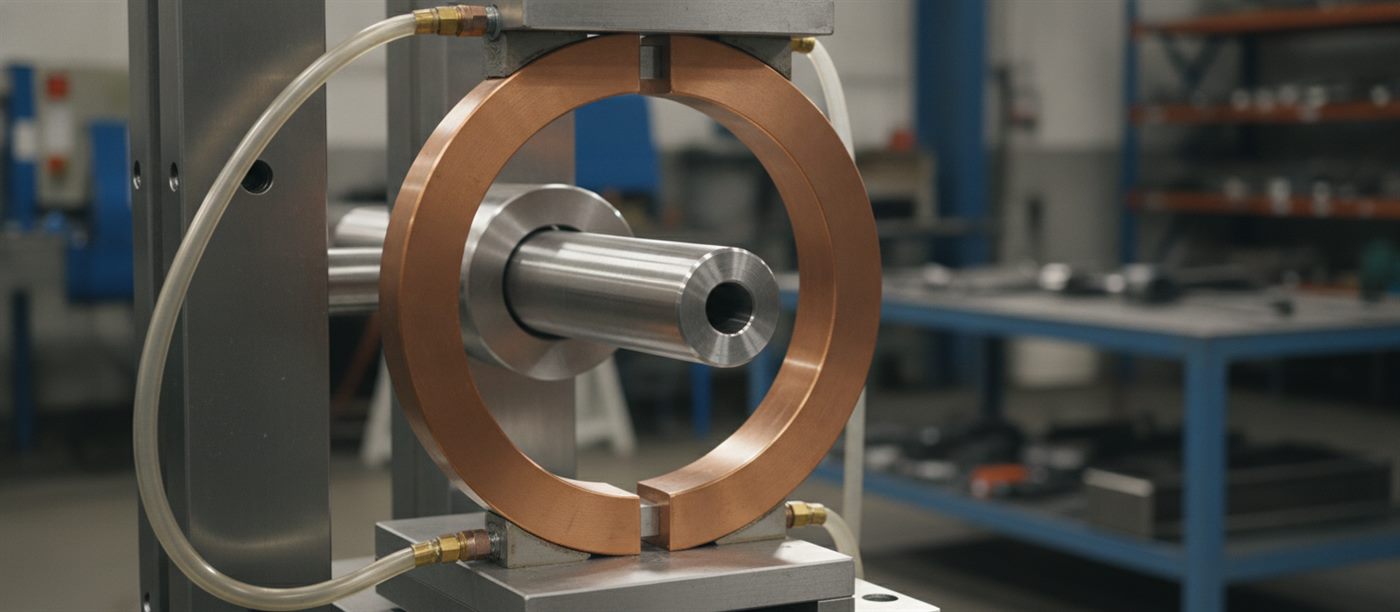
Вокруг закаливаемой поверхности ставят индуктор — медную трубку, свёрнутую по форме детали; внутри трубки течёт вода, чтобы медь не перегрелась. Генератор гонит через индуктор ток в тысячи или сотни тысяч колебаний в секунду. Его переменное поле наводит в стали собственные, вихревые токи, и металл греется сам — не от горелки и не от стенок печи.
При высокой частоте наведённый ток не распределяется по всему сечению, а жмётся к наружной поверхности. Электрики называют это скин-эффектом. Благодаря ему за несколько секунд слой толщиной от долей миллиметра до нескольких миллиметров раскаляется выше точки закалки, а середина вала остаётся почти холодной.
Как только слой прогрелся, на него обрушивается вода или водный раствор полимера из спрейера. Горячий слой превращается в мартенсит — твёрдую закалочную структуру, — а сердцевина сохраняет то строение, которое получила заранее. Небольшие детали закаливают за один нагрев, длинные валы — проходом: вращающийся вал медленно проезжает через индуктор, а следом за ним идёт душ.
Частота генератора и толщина слоя
Насколько глубоко уходит индукционный ток, определяет формула из электротехники: δ = 503 · √(ρ / (μ · f)) метров. Здесь ρ — удельное сопротивление металла, μ — его магнитная проницаемость, f — частота тока. Для закалки интересна глубина в уже раскалённой стали. Примерно с 770 °C — это точка Кюри — магнитные свойства стали пропадают, μ падает до единицы, а сопротивление вырастает примерно до 1·10⁻⁶ Ом·м. С такими значениями формула превращается в удобное правило: δ ≈ 500 / √f миллиметров, если частоту подставить в герцах.
| Частота, кГц | Куда проникает ток в раскалённой стали |
|---|---|
| 2,5 | около 10 мм |
| 10 | около 5 мм |
| 66 | около 2 мм |
| 440 | около 0,75 мм |
Вывод из таблицы: тонкую корку дают генераторы высокой частоты, толстый слой — среднечастотные. Но закалённый слой не совпадает с глубиной проникновения тока один в один. На него влияют мощность, длительность нагрева, теплопроводность стали и то, как быстро подаётся охлаждение: короткий мощный импульс оставляет слой тоньше, неторопливый нагрев позволяет теплу уйти глубже. Поэтому режим для каждой новой детали отрабатывают на пробных образцах и проверяют, разрезав деталь поперёк.
Какой металл отзывается на индукционную закалку
Насколько твёрдым станет слой, решает углерод. Стали, где его меньше 0,25–0,3 %, после индукционного нагрева и охлаждения остаются относительно мягкими — для них есть цементация. Лучший результат дают марки с 0,4–0,5 % углерода.
| Материал | Что из него калят индукционно |
|---|---|
| Углеродистые 45, 40, 50 | валы и оси общего назначения, пальцы, умеренно нагруженные шестерни, направляющие |
| Хромистые 40Х, 45Х | нагруженные и шлицевые валы, шпиндели, полуоси |
| Хромоникелевые 40ХН, 40ХН2МА | крупные валы, которым нужна особенно прочная сердцевина |
| 9ХС, ШХ15 | валки, ролики, детали с высоким контактным давлением |
| Серый и высокопрочный чугун с перлитной основой | направляющие станин, распредвалы, гильзы |
Хром и никель твёрдость слоя почти не прибавляют — её задаёт углерод. Легирование нужно для прочной сердцевины крупной детали и для того, чтобы результат меньше зависел от мелких колебаний режима. Как подобрать марку под вал по нагрузке и диаметру, разобрано в статье о стали для валов.
Какие детали чаще всего калят индукционно
- Валы и оси — шейки под подшипники скольжения и манжеты, посадочные места, участки под шлицы и зубчатые венцы;
- Шлицевые соединения — наружные шлицы валов и внутренние шлицы ступиц, которые изнашиваются от проскальзывания под нагрузкой;
- Зубчатые колёса и звёздочки — средних модулей, когда цементация избыточна или коробление после неё недопустимо;
- Пальцы, оси шарниров, крестовины — детали, работающие на трение с частыми реверсами;
- Штоки и плунжеры — твёрдая основа под последующее хромирование, чтобы покрытие не продавливалось;
- Направляющие станков и станины — стальные и чугунные, которые нельзя закалить целиком без коробления;
- Ролики, валки, кулачки — детали с высоким контактным давлением в узкой зоне.
Чем охлаждают и как ведут нагрев
Углеродистые стали обычно охлаждают водой: им нужна высокая скорость охлаждения, иначе мартенсит не образуется. Для легированных марок резкая вода рискованна — растёт опасность трещин, поэтому применяют водные растворы полимеров, у которых скорость охлаждения ниже и регулируется концентрацией. Масло встречается реже, в основном для деталей сложной формы из хорошо прокаливающихся сталей.
Схем нагрева две. При одновременной закалке индуктор охватывает всю закаливаемую зону, деталь греется целиком и сразу охлаждается — так калят короткие шейки, пальцы, небольшие шестерни. При последовательной закалке узкий индуктор и спрейер медленно движутся вдоль детали, и нагрев с охлаждением идут «волной» — так обрабатывают длинные валы, штоки и направляющие. Зубчатые колёса закаливают либо целиком охватывающим индуктором, либо зуб за зубом, когда нужно упрочнить профиль и впадину отдельно.
Что сделать с заготовкой до индуктора
Индукционная закалка упрочняет только корку, поэтому основание под ней готовят заранее. Обычно заготовку улучшают — закаливают и отпускают при высокой температуре, — реже ограничиваются нормализацией. Прочная мелкозернистая сердцевина не даёт твёрдому слою продавиться и держит нагрузку детали в целом. Есть и второй выигрыш: из мелкой однородной структуры аустенит при сверхкоротком нагреве образуется быстро и равномерно, и слой получается ровным.
Для вала типичен такой порядок: черновое точение с припуском, улучшение, чистовое точение и фрезеровка пазов, индукционная закалка шеек, низкий отпуск, шлифовка посадочных мест. Шлифуют в самом конце: после закалки размеры чуть меняются, а снимать можно лишь столько, чтобы остался нужный слой.
После закалки — обязательно отпуск
Только что закалённая корка напряжена и хрупка. Чтобы она не растрескалась при шлифовке или первой нагрузке, деталь отпускают при 150–200 °C: твёрдость падает совсем немного, а запас пластичности слоя растёт. В серийном производстве иногда пользуются самоотпуском — охлаждение обрывают раньше, и теплом, оставшимся в сердцевине, слой отпускается сам. Такой режим требует точной отладки.
Как записать требования в чертеже
С 2023 года чертежи оформляют по ГОСТ 2.310-2022, который сменил стандарт 1968 года. Глубина упрочнения обозначается буквой h, а глубину и твёрдость пишут диапазоном — например, «h 0,7 … 0,9; 40 … 46 HRC». Если это технически оправдано, разрешена запись номинала с допуском: «h 0,8 ± 0,1; (43 ± 3) HRC». Когда калят не всю деталь, а отдельные участки, их обводят на виде утолщённой штрихпунктирной линией в 0,8–1 мм от контура, проставляют размеры зоны, а значения пишут на полке выноски. При необходимости тут же отмечают точку, где проверять твёрдость.
Стоит сразу написать на чертеже и то, что касается основы: требуемую твёрдость сердцевины после улучшения, а также места, где закалка недопустима, — резьбы, края отверстий, выходы шпоночных пазов.
За что выбирают ТВЧ и где она капризна
- Деталь почти не ведёт: греется тонкая корка, сердцевина холодная, поэтому коробление гораздо меньше, чем при закалке в печи;
- Секунды вместо часов: установку легко поставить прямо в линию механообработки;
- Точечность: закаливают только шейку, только зубья или только грань;
- Выносливость растёт: в корке остаются сжимающие напряжения, и усталостной трещине у галтели или паза труднее зародиться;
- Почти без окалины: поверхность раскалена очень недолго.
Слабые места тоже известны. Под каждую форму нужен свой индуктор, и для единичной сложной детали его изготовление может стоить больше самой закалки. Острые кромки, края отверстий и пазов перегреваются первыми и трескаются. Тонкостенные и длинные детали при неравномерном нагреве всё-таки ведёт. А на краю закалённой зоны остаётся переходная полоса с растягивающими напряжениями — её нельзя оставлять в самом нагруженном сечении.
Конструкция детали, которую удобно калить
- в зоне нагрева кромки скругляют или снимают фаски — острый угол раскаляется быстрее остального металла;
- границу закалённой зоны уводят с галтели и из места максимального изгибающего момента;
- отверстия в зоне нагрева глушат медными или стальными пробками либо сверлят после закалки, если позволяет твёрдость;
- припуск под шлифовку считают так, чтобы после съёма осталась требуемая h;
- на участках с резко разной толщиной стенки не ждут одинакового слоя: тонкое место прогреется глубже.
Шлифовка после закалки: как не испортить слой
Закалённую шейку почти всегда шлифуют, и здесь легко потерять то, что дала закалка. При слишком глубоком съёме, тупом круге или плохом охлаждении поверхность в зоне контакта перегревается, и появляются шлифовочные прижоги — участки, где металл отпустился и потерял твёрдость, а иногда и вторично закалился с образованием микротрещин. Внешне такую шейку не отличить от нормальной, но служит она гораздо меньше. Поэтому для ответственных деталей режимы шлифования ограничивают, а после обработки поверхность проверяют травлением или вихретоковым контролем на прижоги.
Индукционный нагрев не только для закалки
Та же установка с другим индуктором и режимом решает и другие задачи. Индукцией проводят отпуск после закалки, нагревают заготовки под ковку и штамповку, разогревают ступицы и кольца под посадку с натягом, паяют твёрдосплавные пластины к резцам. Для производства это значит, что индукционный участок обычно загружен разными операциями, и закалку детали можно совместить с её отпуском без печи.
Проверка готовых деталей
Твёрдость поверхности измеряют по Роквеллу, а тонкие слои — по Виккерсу. Чтобы узнать глубину, контрольную деталь разрезают: на протравленном макрошлифе видна граница закалки, а точнее её находят по падению твёрдости от поверхности вглубь. Трещины ищут осмотром, магнитопорошковым или вихретоковым контролем; у ответственных деталей дополнительно оценивают микроструктуру слоя. Подробно о методах измерения — в статье о твёрдости стали.
Сравнение трёх способов поверхностного упрочнения
| Что сравниваем | Индукционная закалка | Насыщение углеродом | Насыщение азотом |
|---|---|---|---|
| Подходящие марки | с 0,4–0,5 % углерода: 45, 40Х, 40ХН | с малым углеродом: 20, 20Х, 18ХГТ, 12ХН3А | с алюминием, хромом, молибденом: 38Х2МЮА |
| Меняется ли состав слоя | нет | да, добавляется углерод, затем закалка | да, добавляется азот, закалка не нужна |
| Время обработки | секунды | часы | десятки часов |
| Насколько ведёт деталь | мало | заметно, нужна шлифовка | минимально |
| Типичное применение | шейки, шлицы, направляющие, серийные детали | шестерни, валы-шестерни, тяжёлый контакт | шпиндели, прецизионные валы |
Что указать в заявке на закалку ТВЧ
- чертёж с зонами закалки, требуемой глубиной h и твёрдостью, записанными по ГОСТ 2.310-2022;
- марку стали и её состояние — после улучшения, нормализации или в состоянии поставки;
- какие участки закаливать нельзя: резьбы, отверстия, выходы пазов;
- оставлен ли припуск под шлифовку и какой;
- количество деталей: для серии оправдано изготовление специального индуктора, для одной-двух деталей ищут решение на универсальном;
- требования к контролю: твёрдость, глубина на контрольной детали, отсутствие трещин.
Стоимость складывается из подготовки — изготовления или подбора индуктора и отработки режима — и собственно закалки, которая на одну деталь занимает секунды. Поэтому цена единичной детали заметно выше, чем детали в серии.
Миф: чем толще закалённая корка, тем крепче и долговечнее деталь. На деле лишняя глубина часто вредит: остаётся меньше вязкой сердцевины, тонкие сечения становятся хрупкими, деталь сильнее ведёт, а полезное сжатие в наружном слое ослабевает. К тому же толстый слой требует более низкой частоты и большей мощности генератора. Глубину назначают по нагрузке и износу — с запасом на контактное давление и на последующую шлифовку, но не больше.
Частые вопросы
Чем индукционная закалка отличается от обычной?
Обычная закалка прогревает деталь целиком в печи, индукционная — только наружный слой и за секунды. Поэтому середина детали сохраняет пластичность, а сама деталь почти не коробится.
Можно ли закалить ТВЧ сталь 20?
Высокой твёрдости она не наберёт: углерода слишком мало. Таким маркам подходит насыщение углеродом и закалка после него. Индукционно лучше всего калятся марки с 0,4–0,5 % углерода — 45, 40Х, 40ХН.
Как выбрать частоту под нужный слой?
Ориентируются на глубину проникновения тока в раскалённую сталь: около 500 / √f мм, то есть примерно 5 мм при 10 кГц и 0,75 мм при 440 кГц. Для тонкого слоя нужна высокая частота, для толстого — средняя; точный режим подбирают пробной закалкой.
Какой отпуск после индукционной закалки?
Низкий, при 150–200 °C, либо самоотпуск остаточным теплом. Он снижает напряжения в корке, почти не уменьшая её твёрдость.
Как указать индукционную закалку в чертеже?
По ГОСТ 2.310-2022: глубина обозначается буквой h, глубину и твёрдость записывают диапазоном, например «h 0,7 … 0,9; 40 … 46 HRC». Отдельные участки выделяют утолщённой штрихпунктирной линией.
Почему при закалке ТВЧ трескаются кромки?
Острая кромка и край отверстия нагреваются быстрее основного металла и перегреваются. Помогают фаски и скругления, пробки в отверстиях и перенос границы закалки из опасных мест.
Можно ли закалить ТВЧ нержавеющую сталь?
Мартенситные нержавейки вроде 20Х13 и 40Х13 закаливаются, в том числе индукционно. Аустенитные марки типа 12Х18Н10Т от закалки не твердеют, их упрочняют другими способами.
Индукция: индуктор за секунды раскаляет только наружный слой, вода сразу его закаливает, а сердцевина остаётся вязкой; толщиной слоя управляют частотой, мощностью и временем — ток в раскалённой стали уходит примерно на 500 / √f мм; лучше всего калятся марки с 0,4–0,5 % углерода, основу заранее улучшают, корку после закалки отпускают при 150–200 °C; в чертеже глубину h и твёрдость пишут диапазоном по ГОСТ 2.310-2022.
Практика МТМ: термообработку выполняем на собственном производстве — в печах с контролем температуры и на установках ТВЧ. Поэтому вал или ось можно сделать под ключ: заготовка из стального круга 45 или 40Х со склада, точение и фрезеровка, закалка и шлифовка посадочных шеек. Режим подбираем под марку и указанную в чертеже глубину слоя. Об объёмной закалке, отпуске и нормализации — в статье о термообработке металла. Чертёж можно отправить через форму на сайте или по телефону +7 (812) 409-45-58.