Шпонки призматические по ГОСТ 23360-78
Содержание
Через шпонку крутящий момент переходит с вала на шестерню, шкив, звёздочку или полумуфту. Деталь копеечная, но если ошибиться в её сечении, глубине паза или посадке, ступица начнёт болтаться и разобьёт паз, а при слишком тугой посадке узел не соберётся без пресса. Разберём, как по ГОСТ 23360-78 подобрать призматическую шпонку под вал, как перевести табличные глубины в размеры, которые удобно мерить штангенциркулем, какую посадку выбрать для разных режимов работы, как прикинуть нагрузку на смятие и что важно при изготовлении паза.
Виды шпонок и где какая нужна
- Призматическая (ГОСТ 23360-78) — брусок прямоугольного сечения, утопленный в вал и входящий в ступицу. Момент передают боковые грани. Бывает с обоими скруглёнными торцами, с обоими плоскими и с одним скруглённым. Это стандартный выбор для редукторов, насосов, станков и приводов;
- Сегментная (ГОСТ 24071) — полудиск, глубоко сидящий в валу. Удобна при сборке, потому что не выпадает, но сильнее ослабляет вал — поэтому её ставят на небольшие диаметры и умеренные моменты;
- Клиновая (ГОСТ 24068) — с наклонной верхней гранью, держит ступицу трением, но смещает её с оси и сейчас встречается редко;
- Направляющая и скользящая — для ступиц, которые должны ездить вдоль вала, например у переключаемых шестерён.
Сечение и пазы под ходовые диаметры валов
По стандарту сначала по диаметру вала определяют сечение b × h, а по сечению — глубину паза на валу t₁ и в ступице t₂. Чтобы таблица была полезнее для цеха, мы добавили к нормативным значениям ещё два расчётных столбца: сколько шпонка выступает над валом (h − t₁) — это высота грани, которая работает на смятие в ступице, — и контрольный размер d − t₁ для верхнего диаметра каждого диапазона.
| Шпонка b × h | Диаметры вала, мм | t₁ вал / t₂ ступица, мм | Выступ над валом h − t₁, мм | d − t₁ при верхнем диаметре, мм |
|---|---|---|---|---|
| 5 × 5 | 12–17 | 3,0 / 2,3 | 2,0 | 14,0 |
| 6 × 6 | 17–22 | 3,5 / 2,8 | 2,5 | 18,5 |
| 8 × 7 | 22–30 | 4,0 / 3,3 | 3,0 | 26,0 |
| 10 × 8 | 30–38 | 5,0 / 3,3 | 3,0 | 33,0 |
| 12 × 8 | 38–44 | 5,0 / 3,3 | 3,0 | 39,0 |
| 14 × 9 | 44–50 | 5,5 / 3,8 | 3,5 | 44,5 |
| 16 × 10 | 50–58 | 6,0 / 4,3 | 4,0 | 52,0 |
| 18 × 11 | 58–65 | 7,0 / 4,4 | 4,0 | 58,0 |
| 20 × 12 | 65–75 | 7,5 / 4,9 | 4,5 | 67,5 |
| 22 × 14 | 75–85 | 9,0 / 5,4 | 5,0 | 76,0 |
| 25 × 14 | 85–95 | 9,0 / 5,4 | 5,0 | 86,0 |
| 28 × 16 | 95–110 | 10,0 / 6,4 | 6,0 | 100,0 |
Нижняя граница каждого диапазона в стандарте не включается: например, сечение 12 × 8 относится к валам свыше 38 и до 44 мм включительно. Для валов меньше 12 мм стандарт предусматривает сечения 2 × 2, 3 × 3 и 4 × 4, для валов крупнее 110 мм — вплоть до 100 × 50 мм. Позднее в стандарт вписали ещё два типоразмера, 7 × 7 и 24 × 14 мм, но их назначение узкое — только крепление режущего инструмента. А на пустотелых и ступенчатых валах, в передачах с пониженным моментом стандарт в обоснованных случаях допускает шпонку меньшего сечения, чем положено по диаметру, — но не на выходных концах валов.
Длину берут из нормального ряда стандарта — 10, 12, 14, 16, 18, 20, 22, 25, 28, 32, 36, 40, 45, 50, 56, 63, 70, 80, 90, 100 мм и дальше по ряду — и обычно немного меньше длины ступицы.
Как задать и проверить глубину паза

Глубину t₁ в цеху напрямую не померить: штангенциркуль упирается в дно паза и противоположную сторону вала. Поэтому на чертеже вала удобнее ставить размер d − t₁, а на чертеже ступицы — d + t₂. Стандарт даёт для них собственные отклонения, которые зависят от высоты шпонки: при высоте 2–6 мм — 0,1 мм, свыше 6 до 18 мм — 0,2 мм, свыше 18 до 50 мм — 0,3 мм, причём на валу размер разрешено уменьшать, а в ступице — увеличивать. Для вала 40 мм со шпонкой 12 × 8 размер d − t₁ будет 35 мм с допуском минус 0,2.
Посадка: свободная, нормальная или плотная
Саму шпонку делают с допуском h9 по ширине, h11 по высоте (у маленьких, высотой 2–6 мм, — h9) и h14 по длине. А вот характер соединения выбирают допусками на ширину пазов:
| Режим работы узла | Вид соединения | Ширина паза: вал / ступица |
|---|---|---|
| Ступица должна перемещаться вдоль вала | свободное | H9 / D10 |
| Обычный неподвижный узел, нагрузка в одну сторону | нормальное | N9 / Js9 |
| Реверс, удары, вибрация, люфт недопустим | плотное | P9 / P9 |
Стандарт позволяет комбинировать эти поля по-разному для вала и ступицы, а у термообработанных деталей — расширять допуск паза вала до H11, если это не мешает работе. Длину паза вала делают по H15. В ответственных соединениях переход от дна паза к стенкам выполняют радиусом, который проставляют на чертеже. О допусках вообще — в статье о допусках и посадках валов.
Прикидка на смятие
Шпонка чаще всего выходит из строя не срезом, а смятием боковых граней и стенок пазов. Поэтому в расчётах деталей машин её проверяют по напряжению смятия:
σсм = 2T / (d · (h − t₁) · lp)
T — момент в Н·мм, d — диаметр вала, h − t₁ — выступ шпонки над валом из таблицы выше, lp — рабочая длина: у шпонки со скруглёнными торцами это полная длина минус ширина b. Результат сравнивают с допускаемым напряжением, которое конструктор принимает по материалу ступицы и характеру нагрузки — у стальной ступицы оно заметно выше, чем у чугунной.
Пример. Вал 40 мм, момент 300 Н·м, шпонка 12 × 8 длиной 50 мм. Выступ над валом 3 мм, рабочая длина 50 − 12 = 38 мм. Получаем 2 · 300 000 / (40 · 3 · 38) ≈ 132 МПа. Если для данной ступицы это слишком много, шпонку удлиняют в пределах ступицы, ставят вторую напротив первой или переходят на шлицы.
Как записать шпонку в спецификации
Запись содержит исполнение, сечение, длину и номер стандарта: «Шпонка 2-18 × 11 × 100 ГОСТ 23360-78» — плоские торцы, сечение 18 × 11, длина 100 мм. Если торцы скруглённые (исполнение 1), цифру исполнения обычно опускают. Заготовкой служат прутки специального шпоночного профиля по ГОСТ 8787-68.
Изготовление пазов на практике
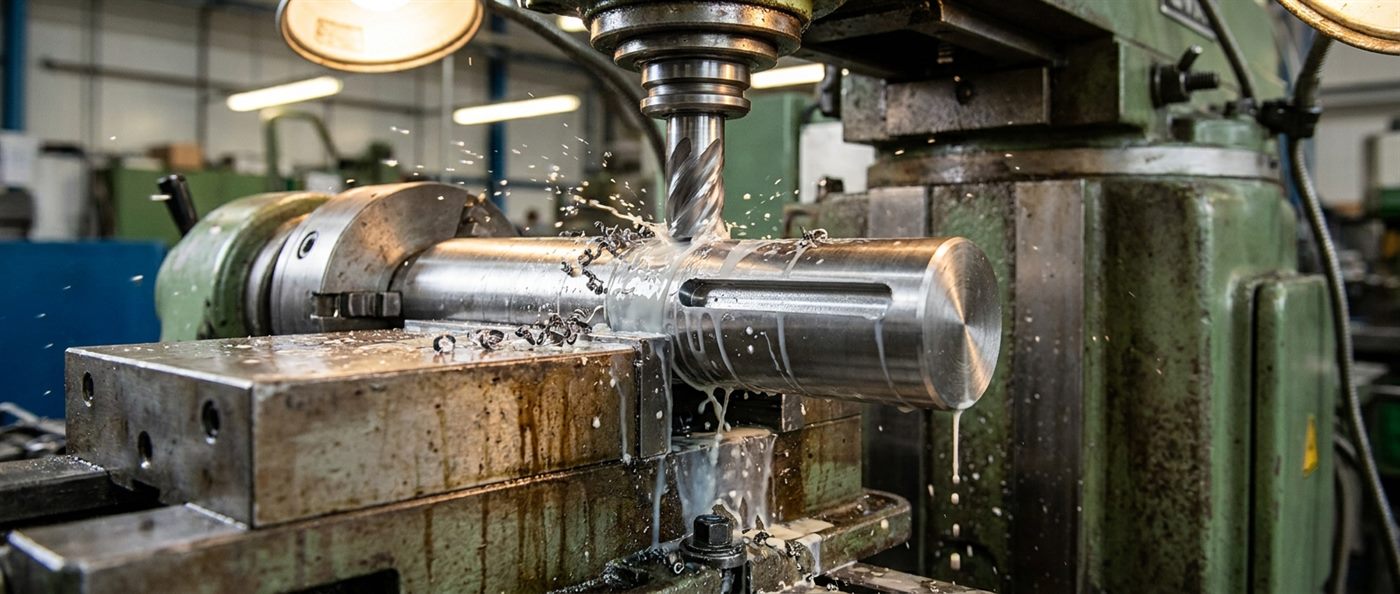
- На валу паз фрезеруют концевой фрезой — концы получаются скруглёнными под шпонку исполнения 1 — или дисковой, тогда выход паза плавный и напряжения у его конца ниже;
- В ступице паз долбят, протягивают или фрезеруют на станке с ЧПУ, если позволяет форма детали;
- При термообработке вала паз фрезеруют до закалки или потом твердосплавным инструментом; при индукционной закалке кромки паза перегреваются, поэтому его зону обычно не калят или снимают фаски;
- Проверка — ширина калибром или нутромером, положение паза относительно оси и размер d − t₁ — штангенциркулем или микрометром.
Ошибки, из-за которых соединение не служит
| Что сделано не так | Результат |
|---|---|
| Паз уведён в сторону от оси | ступица не надевается или шпонку перекашивает |
| Паз вала глубже нормы | сечение вала ослаблено, у паза зарождается усталостная трещина |
| Острые углы на дне паза | концентрация напряжений и трещина от дна |
| Шпонка из мягкого металла | грани сминаются, появляется люфт, паз разбивается |
| Нормальная посадка при реверсе и ударах | шпонка «играет» и разбивает пазы |
Миф: шпонку выбирают строго по диаметру вала из таблицы, и других вариантов нет. Таблица ГОСТ 23360-78 — отправная точка, а не приговор: стандарт сам разрешает в обоснованных случаях ставить меньшее сечение на пустотелых и ступенчатых валах и в передачах с пониженным моментом, кроме выходных концов валов. При большом моменте выход тоже не в «шпонке потолще», а в расчёте: длину увеличивают, ставят вторую шпонку или переходят на шлицы.
Частые вопросы
Какая шпонка нужна для вала 40 мм?
Сечение 12 × 8 мм — оно относится к валам свыше 38 до 44 мм. Глубина паза на валу 5 мм, в ступице 3,3 мм, а контрольный размер вала от дна паза до противоположной стороны — 35 мм.
В чём разница между нормальным и плотным соединением?
В допусках на ширину пазов. Нормальное — паз вала N9, ступицы Js9, подходит для обычных неподвижных узлов. Плотное — оба паза P9, для реверса, ударов и вибрации.
С какими допусками делают саму шпонку?
Ширина — h9, высота — h11, у шпонок высотой 2–6 мм — h9, длина — h14.
Как проверить, выдержит ли шпонка нагрузку?
Считают напряжение смятия: σсм = 2T / (d · (h − t₁) · lp) — и сравнивают с допускаемым для материала ступицы. Если не проходит, увеличивают длину, ставят вторую шпонку или делают шлицы.
Как правильно записать шпонку?
Например, «Шпонка 2-18 × 11 × 100 ГОСТ 23360-78»: исполнение 2 с плоскими торцами, сечение 18 × 11 мм, длина 100 мм. Исполнение 1 в записи обычно не указывают.
Какой размер паза проставить на чертеже?
Удобнее не глубиной t₁, а размером d − t₁ от дна паза до противоположной стороны вала; для ступицы — размером d + t₂. Их отклонения по стандарту зависят от высоты шпонки: 0,1–0,3 мм.
Паз: призматическую шпонку подбирают по диаметру вала — например, 12 × 8 мм для валов 38–44 мм с пазами 5 и 3,3 мм; в чертеже глубину удобнее задавать размерами d − t₁ и d + t₂; посадку выбирают по режиму работы — свободная H9/D10, нормальная N9/Js9, плотная P9/P9; длину проверяют расчётом на смятие, а при большом моменте ставят вторую шпонку или шлицы.
Практика МТМ: изготавливаем валы, шкивы, шестерни и другие детали со шпоночными пазами по чертежу: токарная обработка, фрезеровка пазов, термообработка и шлифовка посадочных мест. Заготовки — стальной круг 45 и 40Х со склада. Как выбрать сталь для вала — в статье о стали для валов. Отправить чертёж на расчёт можно через форму на сайте или по телефону +7 (812) 409-45-58.