Пассивация и травление нержавеющей стали
Содержание
Нержавеющий бак сварили, зачистили швы, сдали заказчику — а через месяц на нём проступили рыжие точки и потёки вдоль сварки. Металл не подменили: нержавейка потеряла свою защиту при изготовлении и не успела её восстановить. Вернуть стойкость к коррозии помогают травление и пассивация. Разберём, что происходит с поверхностью стали при сварке, резке и шлифовке, чем травление отличается от пассивации, какие составы и режимы применяют, как проверить результат и какие ошибки сводят обработку на нет.
Почему нержавейка вообще не ржавеет
Нержавеющей сталь делает хром: при его содержании от 10,5 % на поверхности образуется сплошная плёнка оксидов хрома толщиной всего в несколько нанометров — по разным оценкам около 1–5 нм. Плёнка прозрачна, плотно сцеплена с металлом и, что важнее всего, восстанавливается сама: если её поцарапать, хром на открытом участке в присутствии кислорода снова окисляется и закрывает повреждение. Это состояние называют пассивным. Пока плёнка цела и успевает восстанавливаться, сталь не ржавеет.
Отсюда следствие, которое объясняет большинство проблем: защита держится на хроме в самом поверхностном слое металла и на доступе кислорода. Если хрома у поверхности стало меньше или на неё попало то, что мешает плёнке образоваться, нержавейка начинает вести себя как обычная сталь.
Что ломает пассивный слой при изготовлении
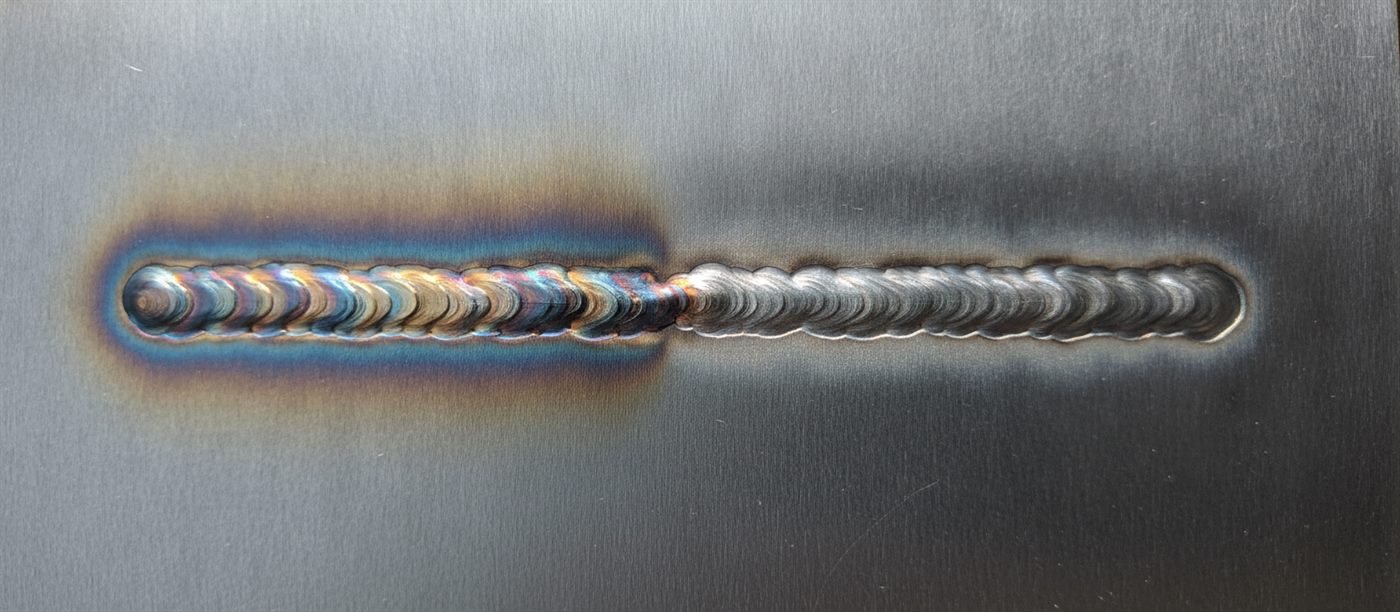
- Сварка. Вокруг шва образуются цвета побежалости — от соломенного до синего. Это окисный слой, в который при нагреве ушёл хром, а под ним остаётся металл, обеднённый хромом. Чем темнее побежалость, тем толще окисел и тем хуже стойкость;
- Свободное железо. Крошки углеродистого металла с инструмента, щёток, шлифовальных кругов, верстаков, строп и цепей впрессовываются в поверхность. Они ржавеют сами и дают рыжие точки, а коррозия может пойти дальше в основной металл;
- Окалина после термообработки и горячей прокатки — толстый оксидный слой, под которым металл также обеднён хромом;
- Механическая обработка и шлифовка — свежая поверхность, загрязнённая смазочно-охлаждающими жидкостями, частицами абразива и металла;
- Отложения и щели — места, куда не поступает кислород, плёнка там не восстанавливается.
Травление и пассивация — не одно и то же
Эти операции часто путают, хотя у них разные задачи.
| Параметр | Травление | Пассивация |
|---|---|---|
| Задача | снять окалину, побежалость и подповерхностный металл, потерявший хром | удалить свободное железо и ускорить образование плотной пассивной плёнки |
| Чем обрабатывают | HNO₃ с добавкой HF — ванна, паста, гель | раствор HNO₃ либо лимонной кислоты |
| Снимает металл | да, тонкий поверхностный слой | практически нет |
| Убирает побежалость | да | нет |
| Когда нужна | после сварки, термообработки, горячей обработки | после механической обработки, шлифовки, контакта с углеродистой сталью, а также после травления |
Отсюда правило для сварных изделий: пассивирующий раствор не уберёт цветной ореол у шва, поэтому сначала швы травят, а затем пассивируют или как минимум тщательно промывают, дав поверхности восстановиться на воздухе. Для деталей после токарной обработки без нагрева достаточно пассивации.
Составы и режимы травления
Классический травильный раствор для аустенитных нержавеющих сталей — смесь азотной и плавиковой кислот. Европейская ассоциация производителей нержавеющей стали Euro Inox в руководстве по сварке приводит пример состава ванны: 100 л 52-процентной азотной кислоты, 20 л 65-процентной плавиковой кислоты и 900 л воды, выдержка от 15 минут до 3 часов при 20 °C в зависимости от толщины окалины и марки стали.
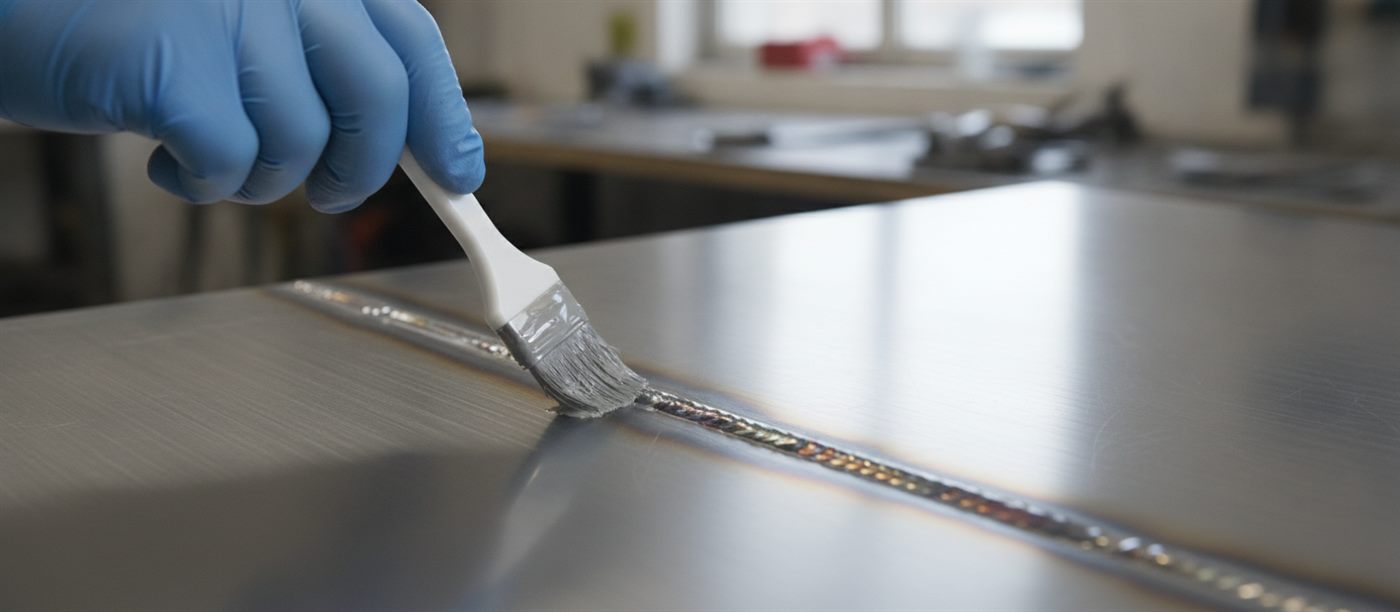
Погружать в ванну крупную конструкцию невозможно, поэтому на практике чаще используют травильные пасты и гели на основе тех же кислот. Пасту кладут кистью на сварку и на пару сантиметров по сторонам, ждут столько, сколько велит инструкция к конкретной пасте, — как правило, от нескольких минут до часа, — и смывают без остатка. Для больших поверхностей применяют распыляемые травильные растворы.
Альтернатива химии — электрохимическая очистка шва: специальный аппарат с токопроводящей щёткой или тампоном и электролитом снимает побежалость локально, без ванны и без плавиковой кислоты. Способ удобен на объекте и на видимых швах, но производительность у него ниже, чем у пасты на больших длинах.
Составы и режимы пассивации
Euro Inox приводит пример пассивирующей ванны: 250 л 52-процентной азотной кислоты на 750 л воды, выдержка от 15 минут до часа. Самый подробный набор режимов собран в американском документе ASTM A967. Он задаёт несколько вариантов обработки в азотной и лимонной кислоте; ниже — значения, которые приводят компании, работающие по этому стандарту.
| Вариант по ASTM A967 | Концентрация | Температура | Время, не менее |
|---|---|---|---|
| Nitric 2 | азотная кислота 20–45 % | 21–32 °C | 30 мин |
| Nitric 3 | азотная кислота 20–25 % | 49–60 °C | 20 мин |
| Nitric 4 | азотная кислота 45–55 % | 49–54 °C | 30 мин |
| Citric 1 | лимонная кислота 4–10 % | 60–71 °C | 4 мин |
| Citric 2 | лимонная кислота 4–10 % | 49–60 °C | 10 мин |
| Citric 3 | лимонная кислота 4–10 % | 21–49 °C | 20 мин |
Стандарт также допускает другие сочетания кислоты, температуры и времени, если обработанные детали проходят контрольные испытания. Вариант с добавкой бихромата натрия в азотную кислоту существует, но из-за токсичности шестивалентного хрома сегодня применяется всё реже. Лимонная кислота безопаснее азотной и не выделяет оксидов азота, поэтому её всё чаще выбирают для пищевого и фармацевтического оборудования. Для болтов, винтов и гаек из нержавейки есть собственный документ — ГОСТ ISO 16048-2014.
Режим выбирают по марке стали. Аустенитные стали типа 12Х18Н10Т и 08Х18Н10 переносят большинство вариантов. Мартенситные и ферритные стали с меньшим содержанием хрома, например 20Х13 или 40Х13, чувствительнее к агрессивным режимам: для них подбирают более мягкую обработку, а режим проверяют на образце.
Порядок обработки сварной конструкции
- Обезжиривание — удалить масло, СОЖ, маркер и следы клея от плёнки: через жировую плёнку кислота работает неравномерно;
- Механическая подготовка при необходимости — снять брызги и неровности шва только нержавеющим инструментом или абразивом, не применявшимся по углеродистой стали;
- Травление шва и околошовной зоны пастой, гелем или в ванне до полного исчезновения побежалости;
- Промывка большим количеством чистой воды без хлоридов; остатки кислоты в щелях и зазорах продолжают разъедать металл;
- Пассивация — ванна или гель на азотной либо лимонной основе; в простых случаях достаточно отмыть деталь и дать ей постоять на воздухе;
- Финальная промывка и сушка, затем контроль.
Как проверить результат
ASTM A967 перечисляет несколько видов контрольных испытаний. Их выбирают по назначению изделия и договорённости с заказчиком:
- испытание в воде — образцы или детали выдерживают в воде и смотрят, не появилась ли ржавчина;
- испытание во влажной камере и в соляном тумане — ускоренная проверка в агрессивных условиях;
- медно-сульфатная проба — раствор медного купороса наносят на поверхность: если есть свободное железо, выделяется медь, и участок краснеет. Пробу не рекомендуют для сталей серии 400 с содержанием хрома менее 16 %, поскольку она даёт ложные срабатывания;
- проба с феррицианидом калия — реактив окрашивает места со свободным железом в синий цвет.
Сварные изделия сначала просто осматривают: от радужных разводов не должно остаться и следа, металл у шва — ровного матового тона, без пятен и подтёков. Если аппарат идёт на молочный завод, в фармацевтику или в химию, метод проверки лучше прописать в договоре заранее.
Безопасность и отходы
Плавиковая кислота — одно из самых опасных веществ в цеховой химии: она проникает через кожу и вызывает тяжёлые глубокие ожоги, которые сначала могут быть незаметны. Работают с травильными составами только в кислотостойких перчатках, защитных очках или щитке и спецодежде, при хорошей вентиляции. Азотная кислота выделяет токсичные оксиды азота, особенно при нагреве и контакте с металлом. Отработанные растворы и промывные воды нельзя сливать в канализацию без нейтрализации — их собирают и утилизируют в соответствии с требованиями к опасным отходам. Именно поэтому крупные сварные изделия чаще пассивируют на специализированных участках, а на объекте ограничиваются пастами и электрохимической очисткой.
Частые ошибки
| Ошибка | Что происходит |
|---|---|
| Зачистка шва щёткой из обычной стали | в металл вдавливается пыль чёрной стали, через месяц — рыжая сыпь |
| Только пассивация без травления после сварки | ореол у шва и обедневший металл под ним никуда не делись, ржавчина идёт вдоль сварки |
| Паста передержана или высохла на солнце | перетрав, матовые пятна, неравномерный цвет |
| Плохая промывка | остатки кислоты в щелях продолжают травить металл |
| Промывка водой с хлоридами | хлориды остаются на поверхности и провоцируют точечную коррозию |
| Хранение рядом с углеродистой сталью | пыль от резки и шлифовки чёрного металла оседает на нержавейке |
Миф: нержавейке пассивация не нужна, она пассивируется сама на воздухе. Отчасти это правда: защитная плёнка действительно образуется самопроизвольно в присутствии кислорода. Но она не может образоваться там, где на поверхности остались частицы свободного железа, окалина или цвета побежалости с обеднённым хромом слоем под ними. Воздух не уберёт ни впрессованную стальную пыль, ни окисел после сварки — это делают травление и пассивация. Поэтому после сварки, шлифовки и контакта с углеродистой сталью химическая обработка нужна, а самопассивация на воздухе работает уже на очищенной поверхности.
Частые вопросы
Зачем пассивировать нержавейку, если она и так не ржавеет?
Затем, что после резки, шлифовки и сварки на поверхности остаются частицы обычного железа и загрязнения, мешающие защитной плёнке. Кислотная ванна или гель на азотной либо лимонной кислоте их растворяет, и плёнка формируется заново — плотной и сплошной.
Можно ли обойтись одной пассивацией без травления?
Только если на детали нет побежалости и окалины — например, после токарной обработки. Пассивирующий раствор не трогает ни цветной ореол, ни металл под ним — с этим справляются только травильные составы на основе HF.
Нужно ли пассивировать сварные швы?
Да, если изделие будет работать во влажной или агрессивной среде. Сначала шов травят до полного удаления побежалости, затем промывают и пассивируют.
Можно ли пассивировать нержавейку лимонной кислотой?
Да. ASTM A967 предусматривает пассивацию в 4–10-процентном растворе лимонной кислоты при разных температурах и выдержках, например не менее 4 минут при 60–71 °C.
Как проверить, что пассивация прошла успешно?
По ASTM A967 применяют испытания в воде, во влажной камере, в соляном тумане, медно-сульфатную пробу и пробу с феррицианидом калия. Для сварных швов начинают с визуального контроля на отсутствие побежалости и пятен.
Чем зачищать швы на нержавейке?
Только нержавеющими щётками и абразивом, который не применялся по углеродистой стали. Обычная стальная щётка оставляет в поверхности частицы железа, которые потом ржавеют.
Пассив: стойкость нержавейки держится на тонкой плёнке оксидов хрома, которую разрушают сварка, окалина и частицы обычной стали; кислоты с фтористоводородной добавкой сдирают цветной ореол вместе с обедневшим металлом, а мягкая кислотная ванна растворяет занесённое железо и даёт плёнке сомкнуться; после сварки нужно и то и другое, после механической обработки — пассивация; результат проверяют визуально и пробами по ASTM A967, а работают с кислотами только в защите и с нейтрализацией отходов.
Практика МТМ: на складе — травильная паста для обработки сварных швов, нержавеющий лист, трубы и другой нержавеющий прокат. На собственном производстве выполняем сварку нержавеющих конструкций, а тонкостенные изделия варим лазерной сваркой — у неё узкая зона нагрева и меньше побежалости; выполняем также шлифовку и полировку швов. О технологии сварки — в статье о сварке нержавейки, о выборе марок для пищевых производств — в статье о пищевой нержавейке. Подобрать материалы можно по телефону +7 (812) 409-45-58 или через форму на сайте.