Пищевая нержавейка: какую марку выбрать
Содержание
Технолог молочного завода и закупщик столовой задают поставщику один и тот же вопрос — «есть ли у вас пищевая нержавейка?» — и оба рискуют получить не то, что нужно. Марки с названием «пищевая» нет, а металл, который отлично служит в молочном танке, может покрыться язвами в ванне для посола сыра. Ниже — как на самом деле выбирают сталь для контакта с продуктами: какие нормативы на это есть, где хватает AISI 304, когда без молибденовой 316L не обойтись, можно ли экономить на 430 и 201 и как проверить, что на склад пришла именно заказанная марка.
Почему «пищевой марки» не существует
Ни ГОСТ 5632, ни американская система AISI не выделяют стали в отдельный пищевой класс. Пищевой металл становится тогда, когда одновременно выполнены три условия. Во-первых, он не разрушается в конкретной среде — в молоке, рассоле, уксусе, горячей воде, щелочной и кислотной мойке. Во-вторых, переход хрома, никеля, марганца и железа в продукт не превышает гигиенических норм. В-третьих, поверхность и швы позволяют отмыть оборудование без остатков, в которых размножаются микроорганизмы.
За первые два пункта отвечает химия стали: хром создаёт на поверхности тонкий самовосстанавливающийся оксидный слой, никель делает структуру аустенитной и усиливает стойкость к кислотам, молибден сопротивляется язвенной коррозии от хлоридов. За третий отвечает изготовитель: шлифовка, качество сварки, удаление окалины. Поэтому одна и та же марка в одном аппарате пищевая, а в другом — нет, если сварщик оставил шов с цветами побежалости.
На какие документы опираться
Прямой перечень сталей, разрешённых для контакта с горячей пищей, есть в межгосударственном стандарте на посуду — ГОСТ 27002-2020, введённом 1 июня 2021 года. Им пользуются и производители оборудования, потому что других документов, где марки названы поимённо, нет. Для корпусов и крышек изделий, в которых еду готовят, пункт 5.2 допускает хромоникелевые стали 18-9 и 18-10 (среди них 12Х18Н10Т и 08Х18Н10Т), молибденовую 03Х17Н14М3, а также двухфазную 08Х22Н6Т и хромомарганцевую 10Х14АГ15. Из импортных подходят 304 и 316 с их низкоуглеродистыми вариантами L. Ферритной 12Х17, она же AISI 430, отведена посуда для холодных закусок, подачи блюд и наружные элементы. Марки 201 в документе нет.
Тот же стандарт ограничивает шероховатость внутренних стенок и дна посуды для готовки значением Ra 0,8 мкм. Это число совпадает с рекомендацией европейской группы гигиенического проектирования EHEDG для поверхностей оборудования, по которым проходит продукт. Сколько металла может перейти в продукт, определяют гигиенические нормативы: в России стандарт отсылает к ГН 2.3.3.972-00.
В Европе для сплавов действует методика Совета Европы — резолюция CM/Res(2013)9, а с 2024 года второе издание технического руководства EDQM. Изделие трижды подряд заливают 0,5-процентным раствором лимонной кислоты и судят по третьему заливу. В редакции 2013 года допускалось не больше 0,25 мг хрома и 0,14 мг никеля на килограмм продукта. В новом издании лимит для трёхвалентного хрома поднят до 1 мг/кг, а по марганцу снижен с 1,8 до 0,55 мг/кг — и это прямо касается сталей, где никель заменён марганцем.
Пять марок, между которыми выбирают
| Параметр | 304 / 304L | 12Х18Н10Т (321) | 316L | 430 | 201 |
|---|---|---|---|---|---|
| Аналог по ГОСТ 5632 | 08Х18Н10 / 03Х18Н11 | — | 03Х17Н14М3 | 12Х17 | 12Х15Г9НД |
| Никель | 8–10,5 % | около 10 % | 10–14 % | нет | 3,5–5,5 % |
| Молибден | нет | нет | 2–3 % | нет | нет |
| Реакция на магнит | нет, после гибки слабая | нет | нет | сильная | нет или слабая |
| Сильная сторона | универсальность, сварка, полировка | стабилизирована титаном, шов не теряет стойкость | рассолы, морепродукты, горячие кислоты | цена, работа с индукцией | цена |
| Слабое место | язвы от хлоридов | то же, что у 304 | стоимость | кислоты, сварка | кислые и солёные среды |
Как читать марку в импортном сертификате
На листах и трубах из Европы и Азии марку часто указывают не по AISI, а по европейской системе номеров EN, а отечественный аналог в документе может вовсе не упоминаться. Чтобы не ошибиться при приёмке, полезно держать под рукой соответствие:
| AISI | Номер EN | Ближайшая марка ГОСТ |
|---|---|---|
| 304 | 1.4301 | 08Х18Н10 |
| 304L | 1.4307 | 03Х18Н11 |
| 321 | 1.4541 | 12Х18Н10Т, 08Х18Н10Т |
| 316 | 1.4401 | 08Х17Н13М2 |
| 316L | 1.4404 | 03Х17Н14М3 |
| 430 | 1.4016 | 12Х17 |
| 201 | 1.4372 | 12Х15Г9НД |
Соответствие приблизительное: пределы по элементам в стандартах разных стран не совпадают полностью, поэтому окончательное решение принимают по фактическому химическому составу в сертификате. Особенно внимательно смотрят на строки никеля, марганца и молибдена — именно по ним 304 отличается от 201, а 316 от 304.
Хлориды: где кончаются возможности 304
Аустенитная сталь 18-10 — самый массовый материал пищевых цехов. Из неё варят танки для молока, котлы, пастеризаторы, моечные ванны, столы, трубопроводы и конвейеры. Она спокойно переносит органические кислоты, горячую воду и щелочную мойку, хорошо сваривается и шлифуется. Для сварных аппаратов предпочтительны низкоуглеродистая 304L или стабилизированная титаном 12Х18Н10Т: у них в зоне термического влияния не образуются карбиды хрома, а значит, металл возле шва не становится уязвимым для межкристаллитной коррозии.
Ахиллесова пята 304 — ионы хлора. Крепкий солевой раствор, морская вода, посолочные смеси и дезинфекция гипохлоритом дают на ней точечные язвы, особенно в щелях, под налётом и при нагреве. Сравнить стали по этой стойкости позволяет индекс PREN = Cr + 3,3·Mo + 16·N. У 304 он близок к 19, у 316 — около 25, и эта разница целиком обеспечена двумя-тремя процентами молибдена. Американские поставщики моющих средств для молочной отрасли прямо советуют для сырных рассолов 316 или более стойкие сплавы и признают, что многие танки и линии всё равно делают из 304 ради экономии — отсюда и типичные жалобы на коррозию.
Практическое правило: если продукт или моющий раствор содержит соль либо хлор, а тем более при температуре, — закладывайте 316L. Это рыбные и икорные цеха, посол мяса и сыра, производство соусов, маринадов, пресервов, горячие кислые продукты.
Когда можно сэкономить на 430 и 201
Ферритная 430 содержит почти столько же хрома, сколько 304, но никеля в ней нет. Металл дешевле, тянется к магниту и хуже держит кислоту, а при сварке у шва растёт зерно и появляется хрупкость. В пищевом цехе ему место на облицовке, корпусах, полках сухих складов, в посуде для холодной подачи. В капсульном дне кастрюль 430 ставят снаружи намеренно: ферритный слой нужен, чтобы посуда работала на индукционной плите.
В 201 часть никеля заменили марганцем и азотом. Внешне и по магниту она неотличима от 304, а стоит дешевле, поэтому её нередко выдают за «пищевую». Но хрома и никеля в ней меньше, и в кислых и солёных средах она начинает ржаветь раньше. Стандарт на посуду её не включает, а европейский лимит по марганцу ужесточён втрое с лишним. Ограждения, декор, мебель для сухих зон — да; рабочие поверхности, ёмкости и всё, что касается влажного продукта, — нет.
Подбор стали по цехам
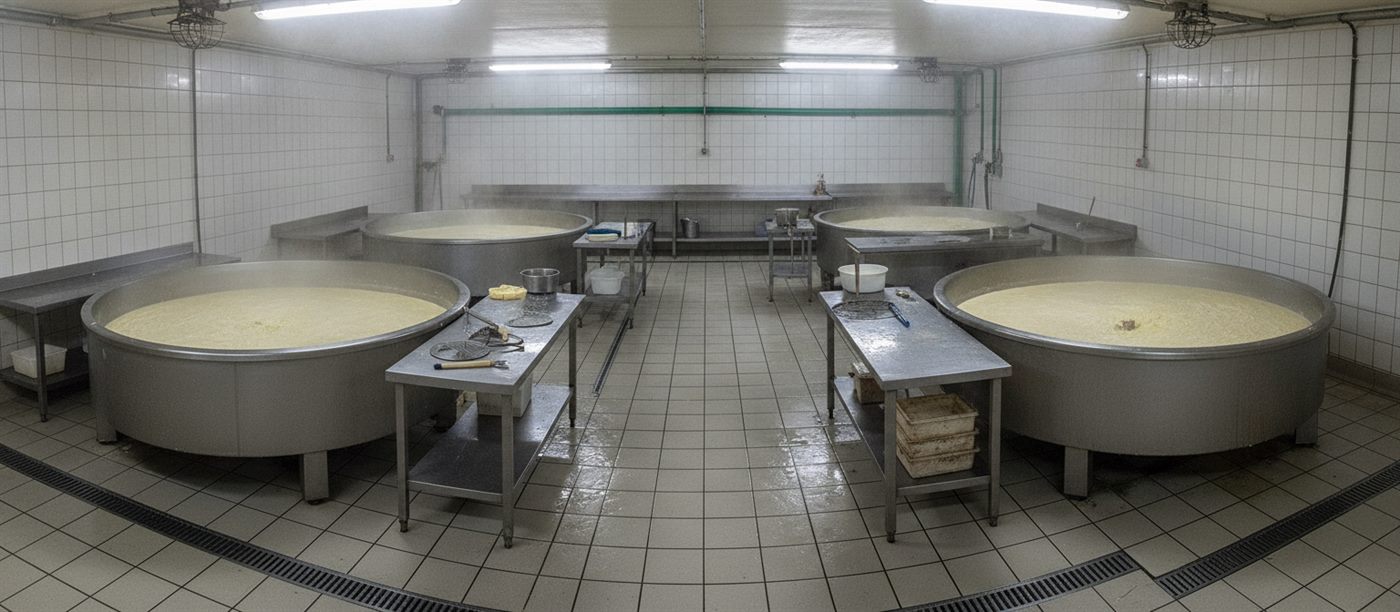
- Молочный цех — танки, сепараторы, пастеризаторы, трубопроводы CIP-мойки: 304, 304L или 12Х18Н10Т;
- Сыроварня — котлы и формы из 304, а посолочные бассейны и всё, что стоит в рассоле, из 316L;
- Мясной цех — разделочные столы и куттеры из 304, оборудование для посола и инъектирования рассолом из 316L;
- Рыба и икра — 316L практически везде, где есть контакт с продуктом;
- Соки, вино, уксус, консервы — 304 для холодных сред, 316L для горячих кислых;
- Хлебопекарни и кондитерские — 304 для рабочих поверхностей, 430 для облицовки и корпусов;
- Кухни ресторанов и столовых — столы, мойки и ванны из 304;
- Зоны без контакта с едой — кожухи, ограждения, стеллажи: 430 или 201.
Шов способен испортить любую марку
Самая частая причина ржавчины на пищевом оборудовании — не неправильная марка, а необработанный шов. Цвета побежалости вокруг сварки означают, что поверхностный слой обеднён хромом: здесь коррозия начинается раньше всего, а в шероховатой окалине задерживаются остатки продукта. После сварки окалину снимают химически — пастой или раствором на основе азотной и плавиковой кислот, — затем пассивируют поверхность, чтобы защитный слой восстановился быстрее. Зачистка щёткой цвет убирает, но обеднённый слой обычно оставляет. Трубопроводы варят с поддувом газа изнутри, чтобы корень шва не окислился. Для зачистки используют только нержавеющий инструмент: частицы углеродистой стали с обычного круга въедаются в поверхность и затем ржавеют.
Как принять металл и не получить подмену
Магнит, с которым ходят по рынку, здесь почти бесполезен: 201 к нему так же равнодушна, как 304, а 304 после гибки или вытяжки может слегка притягиваться. Подробно о природе этого эффекта — в статье магнитится ли нержавеющая сталь. Достоверно марку подтверждают две вещи. Первая — сертификат производителя с номером плавки, совпадающим с маркировкой на листе или трубе. Вторая, при сомнениях, — ручной рентгенофлуоресцентный анализатор, который показывает состав за секунды. В сертификате первым делом смотрят на никель и марганец: 201 выдаёт себя марганцем 5,5–7,5 % при никеле всего 3,5–5,5 %, тогда как в 304 никеля от 8 до 10,5 %.
Мойка и дезинфекция: невидимая нагрузка на сталь
Сталь в пищевом цехе страдает не только от продукта, но и от того, чем её моют. Щелочные растворы аустенитная нержавейка переносит хорошо, а вот хлорсодержащие дезинфектанты, особенно гипохлорит, — главный источник хлоридов на линиях, где самого продукта соль не касается. Кислотные мойки работают при повышенной температуре, и чем горячее раствор, тем быстрее идёт точечная коррозия: на это прямо указывают технологи поставщиков моющих средств для молочной отрасли.
Отсюда несколько правил эксплуатации. Хлорный раствор не оставляют на поверхности дольше, чем требует инструкция, и всегда смывают чистой водой. В оборудовании не допускают застойных зон, где раствор высыхает и концентрируется. Щели, непровары и нахлёсты, в которых задерживается жидкость, проектом не предусматривают вовсе. Если же агрессивная мойка заложена в технологию изначально, правильнее сразу выбрать 316L, чем потом бороться с язвами на 304.
Трубы, отводы и арматура для пищевых линий
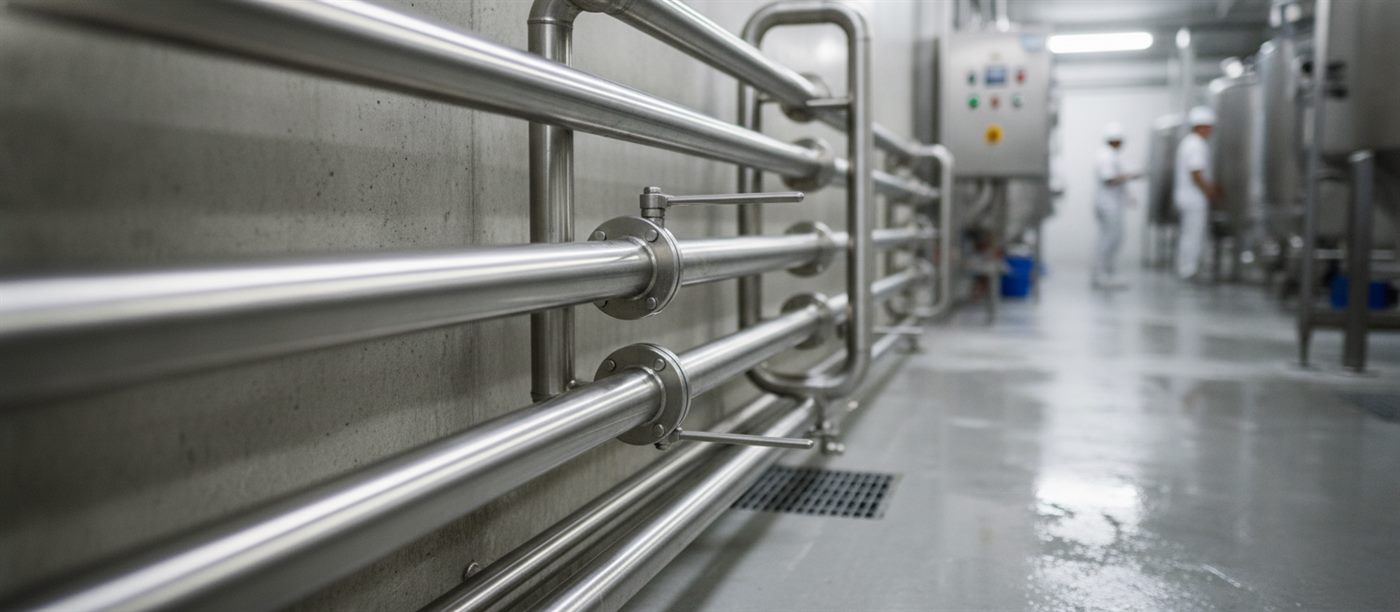
Трубопровод — самое уязвимое место пищевого производства: внутреннюю поверхность не видно, а мойка идёт без разборки. Для таких линий применяют низкоуглеродистые 304L и 316L, чтобы шов не терял стойкость, варят с защитой корня газом изнутри и следят, чтобы шов не выступал внутрь трубы и не образовывал карманов. Отводы, тройники, фланцы и краны подбирают из той же марки, что и трубу: соединение разных сталей в одной линии создаёт слабое звено, которое начнёт корродировать первым. Внутренняя поверхность труб и фитингов должна быть не грубее, чем остальное оборудование, — для контакта с продуктом ориентир тот же Ra 0,8 мкм.
Частые ошибки при закупке
- Заказывать «пищевую нержавейку» без марки. Поставщик вправе привезти любую сталь, которую сам считает пищевой, — от 304 до 201. Марку, стандарт и вид поверхности указывают в заявке явно;
- Брать 304 под соль. Ёмкости для рассолов, посолочные ванны и оборудование рыбных цехов из 304 служат заметно меньше, чем из 316L, и экономия на металле оборачивается ремонтом;
- Принимать 201 по магниту. Магнит не отличит её от 304 — нужен сертификат с химическим составом или анализатор;
- Шлифовать грубым абразивом. Глубокие риски на поверхности, которая контактирует с продуктом, задерживают загрязнения и выходят за ориентир Ra 0,8 мкм;
- Сдавать оборудование с окалиной на швах. Без травления и пассивации даже 316L ржавеет у шва;
- Не сверять плавку. Сертификат, номер плавки в котором не совпадает с маркировкой на листе или трубе, ничего не подтверждает.
Почему новое оборудование моют до запуска
Выделение металлов из стали не постоянно во времени: больше всего их переходит в среду при первых контактах, пока поверхность ещё не стабилизировалась после изготовления. Это заложено и в европейскую методику испытаний. Изделие трижды подряд выдерживают в растворе лимонной кислоты, соответствие пределам оценивают по третьему циклу, а по первым двум лишь проверяют, что их сумма не превышает недельной допустимой дозы — семикратного предела. Практический вывод для производства: новые ёмкости, трубопроводы и инструмент перед первым контактом с продуктом тщательно моют, а после сварки и механической обработки обязательно травят и пассивируют. Это не перестраховка, а способ сразу вывести поверхность в то состояние, в котором она будет работать годами.
Миф: если нержавейка не магнитится, значит, она пищевая. Магнит различает только структурные классы стали, а не её пригодность для продуктов. Ферритная 430 притягивается, но официально используется для посуды под холодную подачу. Марганцевая 201 к магниту равнодушна, хотя в перечень сталей для готовки не входит. А 304 после холодной деформации может слегка притягиваться, оставаясь той же маркой. Ответ на вопрос «та ли это сталь» даёт только химический состав — по сертификату плавки или анализатору.
Частые вопросы
Подходит ли 12Х18Н10Т для пищевых ёмкостей?
Да. Это хромоникелевая сталь, стабилизированная титаном, она входит в перечень отечественного стандарта на посуду для приготовления пищи и широко применяется в пищевом оборудовании, особенно в сварных аппаратах.
Почему AISI 304 ржавеет в рассоле?
Ионы хлора разрушают защитный оксидный слой точечно, образуя язвы. У 304 нет молибдена, который этому сопротивляется, поэтому для рассолов, морепродуктов и хлорной мойки берут 316L.
Чем 201 отличается от 304 по составу?
В 201 часть никеля заменена марганцем и азотом: никеля 3,5–5,5 % против 8–10,5 % у 304, марганца 5,5–7,5 %. Из-за этого она дешевле, но хуже держит кислые и солёные среды.
Можно ли проверить нержавейку магнитом?
Только грубо: магнит отделит ферритные стали вроде 430 от аустенитных, но не отличит 201 от 304. Марку подтверждают сертификат плавки и анализ химического состава.
Какая шероховатость нужна для поверхности, контактирующей с продуктом?
Ориентир — Ra до 0,8 мкм включительно. Это значение задано в отечественном стандарте на посуду для внутренних стенок и дна, и его же EHEDG рекомендует для поверхностей оборудования, по которым проходит продукт.
Какой проволокой варить пищевую нержавейку?
Присадкой той же системы легирования: для 304 и 304L — низкоуглеродистой хромоникелевой типа 308L, для 316L — молибденовой типа 316L. Присадка без молибдена на 316L создаёт у шва зону с пониженной стойкостью к хлоридам.
Чем 304L отличается от 304?
Содержанием углерода: у 304L он не выше 0,03 %. Благодаря этому при сварке у шва не образуются карбиды хрома, и металл сохраняет стойкость к межкристаллитной коррозии без последующего отжига. Для сварных ёмкостей и трубопроводов это предпочтительный вариант.
Что означает маркировка 18/10 на посуде?
Ориентировочное содержание хрома и никеля в стали: около 18 % хрома и 10 % никеля. Так обычно маркируют посуду из аустенитных сталей типа 304 и 12Х18Н10Т.
Контакт: пищевую сталь определяют три условия — допущенная марка, стойкость в конкретной среде и гладкая чистая поверхность; базовый выбор — 304 или 12Х18Н10Т, при соли, рассолах, морепродуктах и жёсткой мойке — 316L; 430 оставляют для холодных зон, 201 — для облицовки; шероховатость держат в пределах Ra 0,8 мкм, швы травят и пассивируют; подлинность марки проверяют по химии, магнит здесь не помощник.
Практика МТМ: на складе — нержавеющий лист 08Х18Н10 (AISI 304) и 12Х18Н10Т (AISI 321), трубы AISI 304 и AISI 316L, нержавеющий круг, а также отводы, фланцы и краны для пищевых трубопроводов. Каждая партия сопровождается сертификатом с номером плавки и химическим составом. Для обработки швов есть травильная паста. Детали пищевого оборудования изготавливаем на собственном производстве: лазерная резка, гибка, сварка и шлифовка. Сравнение нержавейки с оцинковкой в разных средах — в статье оцинкованная или нержавеющая сталь. Подобрать марку под продукт и режим мойки можно по телефону +7 (812) 409-45-58 или через форму на сайте.