Сварка нержавейки: способы, присадки и защита шва
Содержание
Нержавейка варится всеми привычными способами — электродом, полуавтоматом, аргоном, — но правила здесь другие, чем для чёрной стали. Ошибка в выборе присадки или газа не всегда видна сразу: шов может выглядеть аккуратно, а через полгода у него появится ржавая полоса или трещина по границам зёрен. Разберём, чем нержавейка отличается в сварке, какой ток, газ и присадку брать для каждого способа, как варить разные классы нержавеющих сталей и как вернуть шву коррозионную стойкость.
Чем нержавейка отличается от чёрной стали при сварке
Речь пойдёт в основном об аустенитных сталях типа 12Х18Н10Т и 08Х18Н10Т — это большая часть нержавеющего проката, который идёт в сварные конструкции. Три их свойства определяют всю технологию.
- Тепло плохо уходит от шва. Теплопроводность 12Х18Н10Т — около 15 Вт/(м·К), у углеродистой стали 20 — около 51, то есть разница примерно в 3,5 раза. Металл возле шва перегревается сильнее, а прожечь тонкий лист проще;
- Металл сильнее расширяется. Коэффициент линейного расширения у 12Х18Н10Т — около 16,6·10⁻⁶ 1/°C против примерно 12·10⁻⁶ у углеродистой стали. Вместе с плохим отводом тепла это даёт главную проблему аустенитной нержавейки — сильное коробление;
- Хром можно «потерять». Если металл задержится в интервале примерно 450–850 °C (границы у разных авторов чуть расходятся), углерод «вытягивает» хром из твёрдого раствора, и на стыках кристаллов вырастают карбиды. Полоска металла вокруг них остаётся без хрома и ржавеет — так развивается МКК, межкристаллитная коррозия. Шов внешне цел, а металл возле него разрушается изнутри.
Поэтому общий принцип сварки нержавейки — минимум тепла: меньший ток, короткие швы, быстрое ведение, никакого «прогрева» металла. Температуру между проходами держат не выше примерно 150 °C, а для борьбы с короблением используют медные подкладки — медь работает как теплоотвод.
Как стали защищают от межкристаллитной коррозии
Это важно понимать ещё на этапе покупки металла. Есть два способа сделать нержавейку стойкой к МКК после сварки:
- Снизить углерод. Буква L в обозначениях 304L и 316L означает low carbon — не более 0,03 % углерода, и карбидам просто не из чего образоваться;
- Добавить стабилизатор — Ti или Nb. Эти элементы соединяются с углеродом охотнее хрома и связывают его раньше, оставляя хром в твёрдом растворе. Именно поэтому в отечественных 12Х18Н10Т и 08Х18Н10Т есть титан — буква «Т» в марке. Сварочный нагрев такие стали переносят без потери сопротивления МКК, отжиг после сварки им не нужен.
Для сварного аппарата, которому предстоит работать с кислотами или морской водой, нестабилизированная нержавейка без пометки L — сомнительная экономия. Подробнее о том, что означают буквы и цифры в марках, — в статье о составе и маркировке нержавеющей стали.
TIG: вольфрам, аргон и поддув
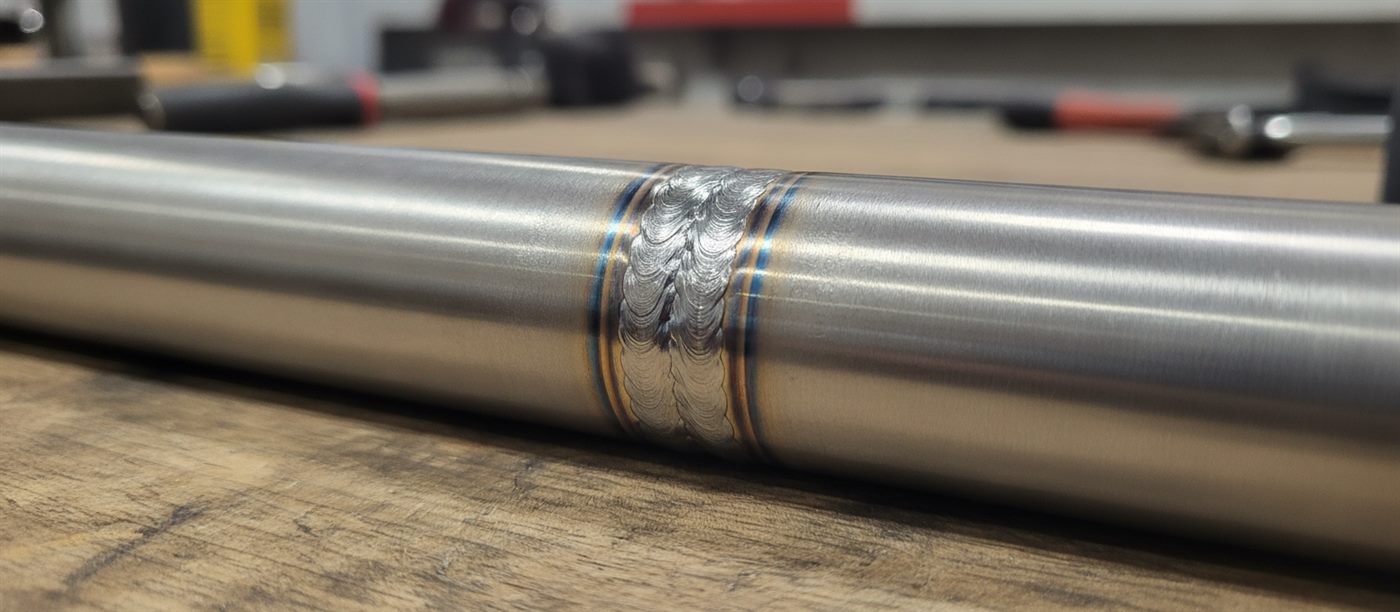
Для тонкого листа, тонкостенных труб и швов «на виду» лучше TIG ничего нет. Переменный ток, нужный алюминию, здесь не нужен: деталь подключают к «плюсу», вольфрам — к «минусу», это постоянный ток прямой полярности. Совет поменять полюса местами, который иногда попадается в интернете, вреден — вольфрам перегревается и быстро сгорает. Подходят лантанированные и церированные электроды. Основной газ — чистый аргон; к нему для аустенита иногда добавляют гелий или немного водорода, но ферритные и мартенситные марки с водородом не варят.
Второе обязательное условие — защитить обратную сторону. Корень, открытый воздуху, окисляется, хром уходит в окалину, и именно там потом начинается коррозия. Поэтому трубу перед сваркой заполняют газом изнутри, а у листа подают газ под стык: годится аргон, азот или азотно-водородная смесь.
Полуавтомат (MIG/MAG)
MIG выигрывает на средних и больших толщинах и в серийной работе. Горелка подключается к «плюсу» — постоянный ток обратной полярности. А вот газ другой, чем для чёрной стали: чистая углекислота здесь исключена — она насыщает шов углеродом и окисляет хром. Европейская ассоциация производителей нержавеющей стали Euro Inox приводит показательные цифры: при 2 % CO₂ в газе содержание углерода в шве — около 0,025 %, а при 4 % CO₂ — уже до 0,04 %, то есть выше предела для L-марок. Обычно берут аргон с 2 % O₂ либо с 2–3 % CO₂; гелий в составе тройной смеси делает ванну горячее и жиже.
Ручная сварка штучным электродом
Этот способ выручает на монтаже и в ремонте, где нет газа и полуавтомата. Почти все электроды по нержавейке рассчитаны на «плюс» на электроде, то есть обратную полярность постоянного тока; рутиловые допускают и переменный ток. Покрытие гигроскопично, так что перед работой электроды прокаливают по паспорту — как правило, час при 150–250 °C.
Подбор присадки: электрод, проволока, аналог
Присадка выбирается под задачу, а не «какая есть»: важны марка свариваемой стали, требования к стойкости против МКК и наличие в соединении чёрного металла. В таблице сведены электроды (типы по ГОСТ 10052-75), проволока по ГОСТ 2246-70 для аргона и полуавтомата и ближайшие американские обозначения AWS — их чаще всего пишут на импортных катушках.
| Группа по AWS | Что варим | Пруток или проволока | Штучный электрод |
|---|---|---|---|
| 308 и 308L | 304, 08Х18Н10, 12Х18Н9 — если стойкость к МКК не оговорена | Св-04Х19Н9, а с углеродом до 0,03 % — Св-01Х19Н9 | ОЗЛ-8 |
| 347 | 12Х18Н10Т, 12Х18Н9Т под требования по МКК | ниобиевая Св-07Х19Н10Б | ЦЛ-11 |
| 316 | молибденовые 316 и 10Х17Н13М2Т | Св-04Х19Н11М3 (2–3 % Mo) | ЭА-400/10У |
| 309 (не путать с 309L) | стык нержавейки с чёрной сталью, жаростойкие марки | Св-07Х25Н13 | ОЗЛ-6, ЗИО-8 |
Если на упаковке электрода указан только тип по ГОСТ 10052-75, ориентир такой: ОЗЛ-8 — Э-07Х20Н9, ЦЛ-11 — Э-08Х20Н9Г2Б, ЭА-400/10У — Э-07Х19Н11М3Г2Ф, а ОЗЛ-6 и ЗИО-8 — оба Э-10Х25Н13Г2.
Соответствие ГОСТ и AWS здесь приблизительное — пределы по элементам в стандартах не совпадают полностью, — и именно в нём чаще всего путаются. Например, титансодержащую проволоку Св-06Х19Н9Т нередко выдают за 308LSi или 347, хотя по составу её ближайший аналог — ER321. Для 12Х18Н10Т (аналог AISI 321) европейские рекомендации советуют присадку с ниобием, а не с титаном: по тому же принципу устроен и электрод ЦЛ-11.
Мартенситные и ферритные нержавейки
Всё сказанное выше относится к аустенитным сталям. Нержавейки других классов ведут себя иначе, и варить их по тем же правилам нельзя:
- Мартенситные (20Х13, 40Х13) закаливаются прямо на воздухе после сварки и легко дают холодные трещины — риск заметен уже с 3 мм. 20Х13 сваривается ограниченно: нужен подогрев около 200–300 °C, низководородные электроды и последующий отпуск при 650–750 °C. 40Х13 для сварных конструкций не применяют;
- Ферритные (12Х17 и подобные) при перегреве выше примерно 1150 °C охрупчиваются из-за роста зерна, поэтому их варят с минимальным тепловложением и низкой температурой между проходами. На тонком металле удобно использовать аустенитную присадку — она даёт пластичный шов.
При этом у мартенситных и ферритных сталей теплопроводность выше, а тепловое расширение ниже, чем у аустенитных, поэтому коробление для них — меньшая проблема. Отличить классы на практике помогает магнит — об этом в статье магнитится ли нержавеющая сталь.
Как приварить нержавейку к чёрной стали
Задача частая: кронштейн из чёрной стали к нержавеющей ёмкости, переход трубопровода. Обычный нержавеющий электрод типа 308 тут подводит: расплавленная чёрная сталь «разбавляет» ванну, легирования становится недостаточно, и шов получается хрупким. Нужна присадка с запасом — около 25 % Cr и 13 % Ni, как у электродов ОЗЛ-6 и ЗИО-8 или проволоки Св-07Х25Н13. Даже после разбавления чёрной сталью шов остаётся аустенитным и пластичным. Подогрев при этом обычно не нужен. Ограничение у такого шва одно: его не подвергают термообработке после сварки и не используют при длительной работе выше примерно 400 °C — в этих условиях в нём может образоваться хрупкая сигма-фаза. Для таких случаев применяют присадки на никелевой основе.
Побежалость: почему её нужно снимать
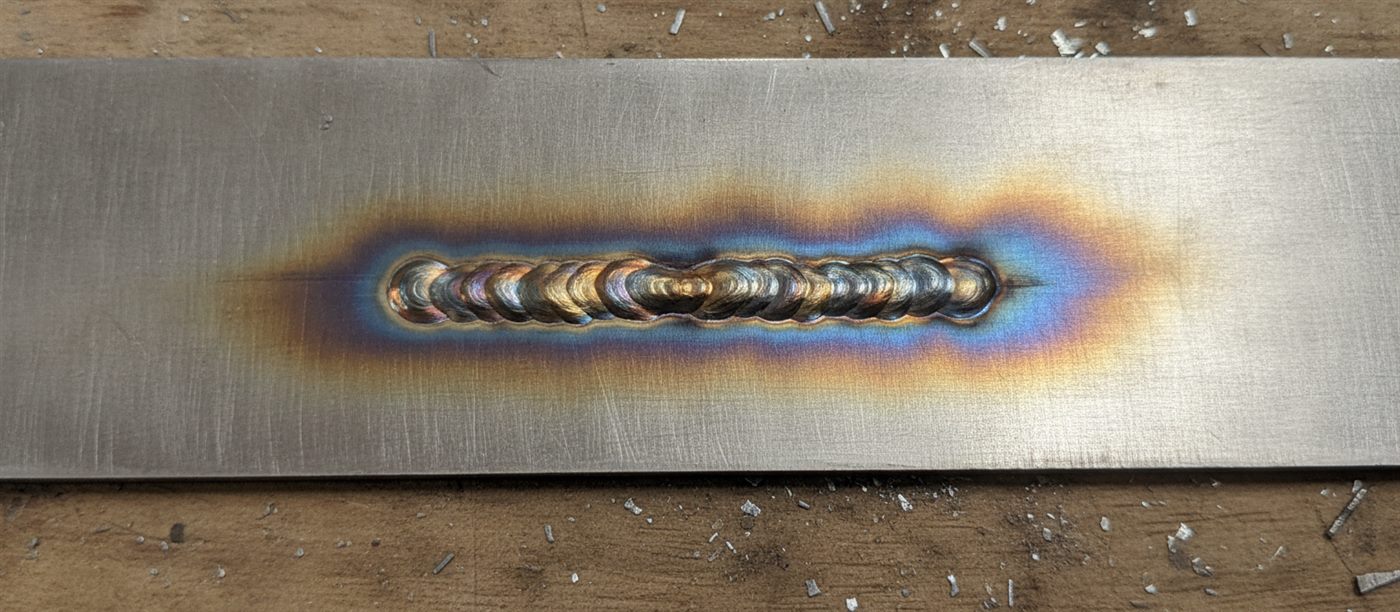
Соломенные, бурые и синие разводы у шва — не косметика: в окисной плёнке собирается хром, а под ней остаётся слой металла, обеднённый хромом. Именно там нержавейка начинает ржаветь первой. Инструменты для обработки шва — только нержавеющие или специально предназначенные для нержавейки: частицы обычной стали со щётки или круга врастают в поверхность и потом ржавеют.
Полностью восстанавливает стойкость химическое травление — раствором на основе азотной и плавиковой кислот (ванна, паста или гель), с последующей промывкой водой без хлоридов. Травление снимает и окалину, и обеднённый слой, после чего на поверхности заново формируется защитная плёнка; пассивация в растворе азотной кислоты ускоряет этот процесс. Кислоты агрессивны и токсичны, поэтому на производстве травление выполняют с защитой и нейтрализацией стоков.
Миф: побежалость на нержавейке достаточно зачистить щёткой — шов станет как новый. Щётка и пескоструй действительно убирают цвет, но обеднённый хромом слой под окисной плёнкой после них обычно остаётся. Шов выглядит чистым, а коррозионная стойкость в этой зоне ниже, чем у основного металла, и на улице или в агрессивной среде ржавчина вдоль шва появится раньше всего. Для ответственных изделий побежалость удаляют травлением с последующей пассивацией.
Частые вопросы
Какой полярностью варить нержавейку?
Зависит от способа. При TIG вольфрам подключают к «минусу» — это прямая полярность. При сварке полуавтоматом и штучным электродом «плюс» подают на проволоку или электрод — это обратная полярность.
Можно ли варить нержавейку полуавтоматом в углекислоте?
Нет. CO₂ без аргона добавляет в металл шва углерод и выжигает хром, и шов теряет стойкость к ржавчине. Правильный газ — аргон, в который подмешано лишь 2–3 % кислорода или углекислоты.
Какой электрод взять для 12Х18Н10Т?
Для швов, которые проверяют на межкристаллитную коррозию, — ЦЛ-11, в нём есть ниобий. Если такой проверки нет, хватит ОЗЛ-8.
Чем приварить нержавейку к чёрному металлу?
Присадкой группы 309 с повышенным легированием: из электродов это ОЗЛ-6 и ЗИО-8, из проволоки — Св-07Х25Н13. Лишние хром и никель покрывают потери при перемешивании с чёрной сталью.
Почему нержавейку сильно ведёт при сварке?
У аустенитной нержавейки теплопроводность примерно в 3,5 раза ниже, а тепловое расширение примерно в 1,4 раза выше, чем у углеродистой стали. Тепло концентрируется у шва, и металл деформируется сильнее. Помогают малый ток, короткие швы, прихватки с малым шагом и медные подкладки.
Шов: аустенитная нержавейка плохо отводит тепло и сильно расширяется, поэтому варят её с минимальным тепловложением и температурой между проходами не выше примерно 150 °C; TIG — на прямой полярности с поддувом корня, полуавтомат и электрод — на обратной; полуавтомат — в аргоне с 2–3 % добавки, а не в чистой углекислоте; присадку подбирают под марку (для 12Х18Н10Т — ниобиевую), к чёрной стали приваривают присадкой типа 309; побежалость удаляют травлением, а не щёткой.
Практика МТМ: на складе — нержавеющий лист, трубы и другой нержавеющий прокат с сертификатами на партию, а также сварочные расходники: электроды для нержавеющих и жаропрочных сталей, сварочная проволока и прутки для аргонодуговой сварки. На собственном производстве выполняем сварочные работы по нержавейке, а тонкостенные изделия варим лазерной сваркой: малое пятно нагрева почти не даёт коробления и побежалости. Об общих принципах сварки — в статье о видах сварки металла. Подобрать металл и присадку под задачу можно по телефону +7 (812) 409-45-58 или через форму на сайте.