Коэффициент линейного теплового расширения металлов
Содержание
Металл при нагреве удлиняется, и это не академическая тонкость. Стометровый стальной трубопровод с горячей водой вырастает почти на десять сантиметров, алюминиевый фасадный профиль рвёт крепёж, если отверстия под него не овальные, а бронзовая втулка, запрессованная в стальной корпус, при нагреве может зажать вал. Всё это определяет коэффициент теплового расширения. Ниже — таблица коэффициентов для стали, нержавейки, чугуна, алюминия, меди, латуни, бронзы и титана, нормативные значения для расчётов, формулы, примеры и типичные ошибки с разнородными металлами.
Что показывает коэффициент
Коэффициент линейного теплового расширения α — это относительное изменение длины детали при нагреве на один градус:
α = Δl / (l · ΔT), где Δl — изменение длины, l — исходная длина, ΔT — изменение температуры.
Единица — 1/°C (или 1/К, это одно и то же для разности температур). Значения у металлов малы, поэтому их записывают с множителем 10⁻⁶: например, α = 12·10⁻⁶ 1/°C означает, что метр стали при нагреве на 1 °C удлиняется на 0,012 мм, а при нагреве на 100 °C — на 1,2 мм. В справочниках встречаются и другие формы записи того же числа: 0,12·10⁻⁴ или 1,2·10⁻⁵ 1/°C.
Кроме линейного есть объёмный коэффициент β — относительное изменение объёма. Для изотропных металлов он примерно втрое больше линейного: β ≈ 3α. Им пользуются при расчёте плотности нагретого металла и усадки отливок, а для деталей и конструкций почти всегда нужен линейный.
Нормативные значения для расчётов
При проектировании строительных конструкций коэффициент берут из свода правил, а не из справочника.
| Материал | α, 1/°C | Документ |
|---|---|---|
| Стальной прокат и трубы | 0,12·10⁻⁴ | СП 16.13330.2017 |
| Тяжёлый и мелкозернистый бетон (от −40 до +50 °C) | 1·10⁻⁵ | СП 63.13330, п. 6.1.18 |
| Алюминиевые конструкции | около 0,23·10⁻⁴ | СП 128.13330 |
Близость коэффициентов стали и бетона — одна из причин, по которым вообще возможен железобетон: при сезонных перепадах температуры арматура и бетон деформируются почти одинаково, и сцепление между ними не разрушается.
Таблица коэффициентов для металлов и сплавов
Справочные средние значения в интервале 20–100 °C. У сплавов коэффициент зависит от состава, поэтому указан типичный диапазон.
| Материал | α, 10⁻⁶ 1/°C | Удлинение 1 м при нагреве на 100 °C, мм |
|---|---|---|
| Инвар 36Н | около 1–1,5 | 0,1–0,15 |
| Вольфрам | около 4,5 | 0,45 |
| Молибден | около 5 | 0,5 |
| Титан и титановые сплавы (ВТ1-0, ВТ6) | 8,5–9,5 | 0,85–0,95 |
| Серый и высокопрочный чугун | 9–11,5 | 0,9–1,15 |
| Ферритные и мартенситные нержавеющие стали (12Х17, 20Х13) | 10–11 | 1,0–1,1 |
| Углеродистые и низколегированные стали (Ст3, 20, 45, 09Г2С) | 11–12,5 | 1,1–1,25 |
| Легированные конструкционные стали (40Х, 30ХГСА) | 11–12,5 | 1,1–1,25 |
| Никель | около 13 | 1,3 |
| Медь | 16,5–17 | 1,65–1,7 |
| Аустенитные нержавеющие стали (12Х18Н10Т, AISI 304, 316) | 16–17,5 | 1,6–1,75 |
| Бронзы оловянные и алюминиевые | 16–18 | 1,6–1,8 |
| Латуни (Л63, ЛС59-1) | 19–21 | 1,9–2,1 |
| Алюминиевые сплавы (АД31, Д16, АМг) | 22–24,5 | 2,2–2,45 |
| Магниевые сплавы | около 26 | 2,6 |
| Свинец | около 29 | 2,9 |
| Цинк | около 30 | 3,0 |
Коэффициент в справочниках приводят для металла без внутренних напряжений. После холодной деформации, сварки или закалки деталь при первом нагреве может изменить размеры сильнее расчётного: высвобождаются остаточные напряжения, а в закалённой стали ещё и идут структурные превращения. Поэтому точные детали, которые будут работать при повышенной температуре, перед окончательной обработкой подвергают стабилизирующему отпуску или старению, а сварные узлы — отпуску для снятия напряжений.
Из таблицы стоит запомнить три ориентира: обычная сталь — 12, аустенитная нержавейка и медь — около 17, алюминий — около 23·10⁻⁶ 1/°C. То есть алюминий расширяется почти вдвое сильнее стали, а нержавейка — в полтора раза.
Как коэффициент меняется с температурой
Табличное значение — среднее для узкого интервала у комнатной температуры. С ростом температуры коэффициент увеличивается, поэтому для горячих трубопроводов, печного оборудования и выхлопных систем берут среднее значение для нужного интервала.
| Интервал, °C | Углеродистая сталь, 10⁻⁶ 1/°C | 12Х18Н10Т, 10⁻⁶ 1/°C |
|---|---|---|
| 20–100 | около 11,5–12 | около 16,6 |
| 20–200 | около 12,5 | около 17,0 |
| 20–300 | около 13 | около 17,2 |
| 20–400 | около 13,5 | около 17,5 |
| 20–500 | около 14 | около 17,9 |
| 20–600 | около 14,5 | около 18,2 |
При охлаждении ниже нуля коэффициент, наоборот, уменьшается, а при температурах жидкого азота становится в несколько раз меньше комнатного. Это важно при сборке с охлаждением вала: фактическое сжатие получается меньше, чем по коэффициенту для 20–100 °C.
Расчёт удлинения: примеры
Удлинение считают по формуле Δl = α · l · ΔT, где ΔT — разница между рабочей температурой и температурой монтажа.
Трубопровод горячей воды. Стальная труба длиной 100 м смонтирована при +10 °C и нагревается до +90 °C. ΔT = 80 °C, Δl = 12·10⁻⁶ · 100 000 мм · 80 = 96 мм. Такое удлинение нельзя просто зажать в неподвижных опорах — ставят П-образные или сильфонные компенсаторы либо используют повороты трассы для самокомпенсации. Если та же линия выполнена из нержавеющей трубы, удлинение будет 16,6·10⁻⁶ · 100 000 · 80 ≈ 133 мм — компенсаторов потребуется больше. Нержавеющие трубы и отводы есть в разделе нержавеющих труб, размеры — в статье о диаметрах нержавеющих труб.
Алюминиевый профиль на стальном каркасе. Профиль длиной 6 м закреплён на улице, перепад температур за год — от −30 до +40 °C, ΔT = 70 °C. Алюминий удлинится на 23·10⁻⁶ · 6000 · 70 ≈ 9,7 мм, стальной каркас — на 12·10⁻⁶ · 6000 · 70 ≈ 5,0 мм. Разница почти 5 мм накапливается каждый сезон: при жёстком креплении на круглые отверстия крепёж срезается или профиль коробится. Поэтому в алюминиевом элементе делают овальные отверстия и оставляют одну неподвижную точку.
Длинная балка в цехе. Стальная балка покрытия 24 м при прогреве солнцем с 0 до +40 °C удлиняется на 12·10⁻⁶ · 24 000 · 40 ≈ 11,5 мм. Одну из опор делают подвижной, иначе это удлинение превратится в распор на колонны.
Как компенсируют удлинение трубопроводов
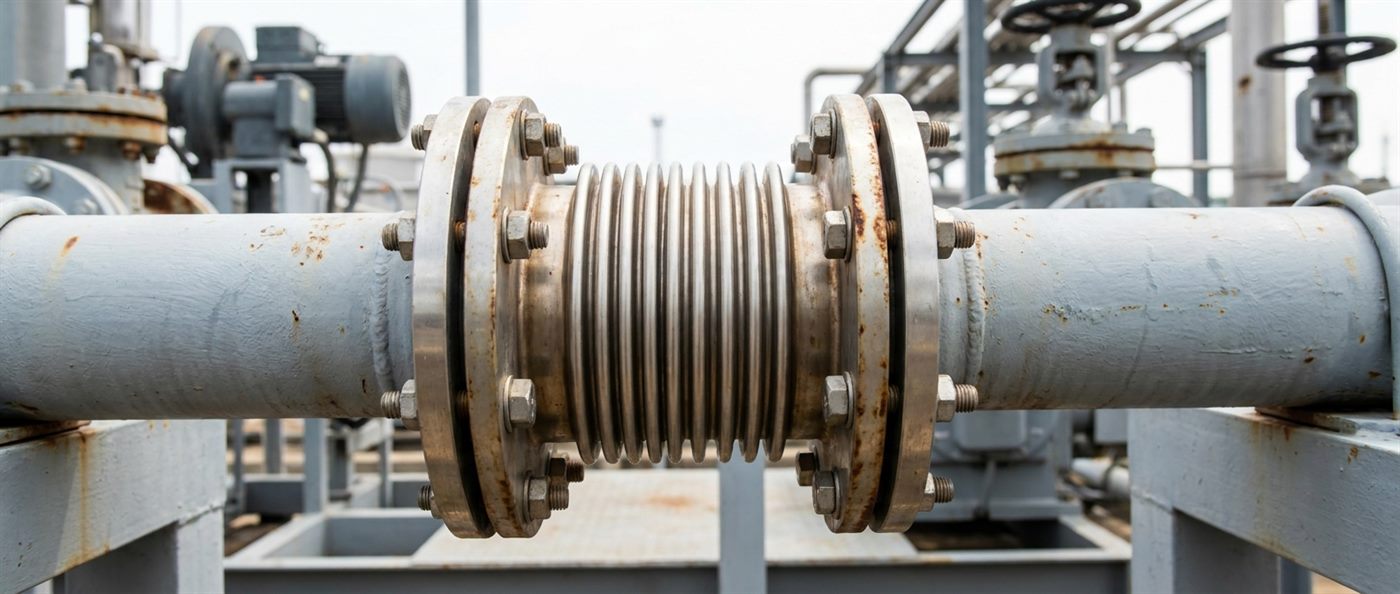
Трубопровод делят неподвижными опорами на участки, и удлинение каждого участка забирает свой компенсирующий элемент. Выбор зависит от диаметра, давления, места и допустимых нагрузок на оборудование.
| Способ | Как работает | Где применяют |
|---|---|---|
| Самокомпенсация | удлинение воспринимают естественные повороты трассы под углом 90° и Г-, Z-образные участки | внутрицеховые и технологические трубопроводы, где трасса и так с поворотами |
| П-образный компенсатор | петля из той же трубы и отводов изгибается и забирает удлинение | наружные теплосети и паропроводы, большие удлинения, высокая надёжность |
| Сильфонный компенсатор | гофрированная оболочка из нержавеющей стали сжимается и растягивается | стеснённые места, тепловые пункты, подключение насосов и оборудования |
| Сальниковый компенсатор | труба скользит в стакане с уплотнением | прямые участки больших диаметров, требует обслуживания уплотнения |
Между неподвижными опорами ставят скользящие или направляющие опоры: они держат вес трубы, но позволяют ей перемещаться вдоль оси. Если по ошибке закрепить трубу жёстко по всей длине, удлинение передаётся на опоры, фланцы и патрубки насосов. Отводы и переходы для таких узлов — в разделах нержавеющих отводов и бесшовных труб, размеры — в статье о диаметрах отводов.
Тепловые зазоры в механизмах
В машиностроении тепловое расширение закладывают в размеры деталей заранее.
- Длинные валы. Вал длиной 2 м при нагреве в работе на 50 °C удлиняется на 1,2 мм. Поэтому один подшипник ставят фиксирующим, а второй — плавающим, с возможностью осевого смещения, иначе подшипники получат осевую нагрузку и быстро выйдут из строя;
- Поршни и цилиндры. Алюминиевый поршень в чугунном или стальном цилиндре при прогреве расширяется сильнее, поэтому холодный зазор делают больше рабочего, а сам поршень — овальным и коническим;
- Штампы и пресс-формы. Оснастку для горячего формования и литья под давлением рассчитывают на рабочую температуру: размеры полости в холодном состоянии отличаются от размеров изделия;
- Точные измерения. Детали и калибры сравнивают при 20 °C — это нормальная температура для линейных измерений. Стальная деталь длиной 500 мм, измеренная сразу после обработки при 40 °C, покажет размер на 0,12 мм больше, чем после остывания.
Тепловое расширение при сварке
При сварке металл нагревается неравномерно: зона шва расширяется, окружающий холодный металл ей мешает, и после остывания шов стягивает деталь. Отсюда коробление, грибовидность полок, саблевидность длинных балок. Чем больше коэффициент расширения и чем хуже металл отводит тепло, тем сильнее деформации, поэтому аустенитная нержавейка и алюминий коробятся больше углеродистой стали. С этим борются порядком наложения швов, обратным выгибом, жёсткими прихватками и сборкой в кондукторе. Обозначения и виды швов — в статье о сварных швах и соединениях.
Температурные напряжения: что будет, если удлинению помешать
Если деталь закреплена так, что не может удлиниться, тепловое расширение переходит в напряжение:
σ = E · α · ΔT
Для стали E · α = 206 000 · 12·10⁻⁶ ≈ 2,5 МПа на каждый градус. При нагреве зажатого элемента всего на 50 °C напряжение достигает около 124 МПа — это половина предела текучести Ст3, и она складывается с напряжениями от нагрузки. Для алюминия E · α ≈ 70 000 · 23·10⁻⁶ ≈ 1,6 МПа на градус: напряжения меньше, но и прочность алюминиевых сплавов ниже. О модуле упругости разных металлов — в статье о модуле упругости стали.
Отсюда правило: длинные конструкции, трубопроводы, рельсы, кровельные и фасадные элементы проектируют с температурными швами, компенсаторами и подвижными опорами, а не надеются на «запас прочности».
Разные металлы в одном узле
Больше всего проблем создаёт не само расширение, а разница коэффициентов у соединённых деталей.
- Сварка нержавейки с углеродистой сталью. Аустенитная сталь расширяется в полтора раза сильнее, а тепло отводит хуже, поэтому шов коробит, а после остывания в нём остаются напряжения. Режимы и присадка для таких соединений разобраны в статье о сварке нержавейки;
- Бронзовая втулка в стальном корпусе. Бронза расширяется сильнее стали, поэтому при нагреве узла натяг в посадке растёт, а внутренний диаметр втулки уменьшается — зазор под вал выбирается. Для горячих узлов рабочий зазор назначают с учётом этой разницы, подробнее — в статье о бронзе для втулок скольжения;
- Алюминиевый корпус и стальной подшипник. Обратная ситуация: при нагреве корпус «уходит» от наружного кольца подшипника, и посадка ослабевает. Поэтому в алюминиевых корпусах применяют стальные гильзы или более тугие посадки;
- Болтовые соединения алюминия со сталью. Перепады температуры циклически нагружают болты на срез — помогают овальные отверстия, шайбы большого диаметра и контроль затяжки;
- Медные и алюминиевые электрические контакты. При нагреве током и остывании соединение «дышит», контакт ослабевает и начинает греться. Для таких узлов используют переходные пластины и пружинные шайбы.
Сборка нагревом и охлаждением
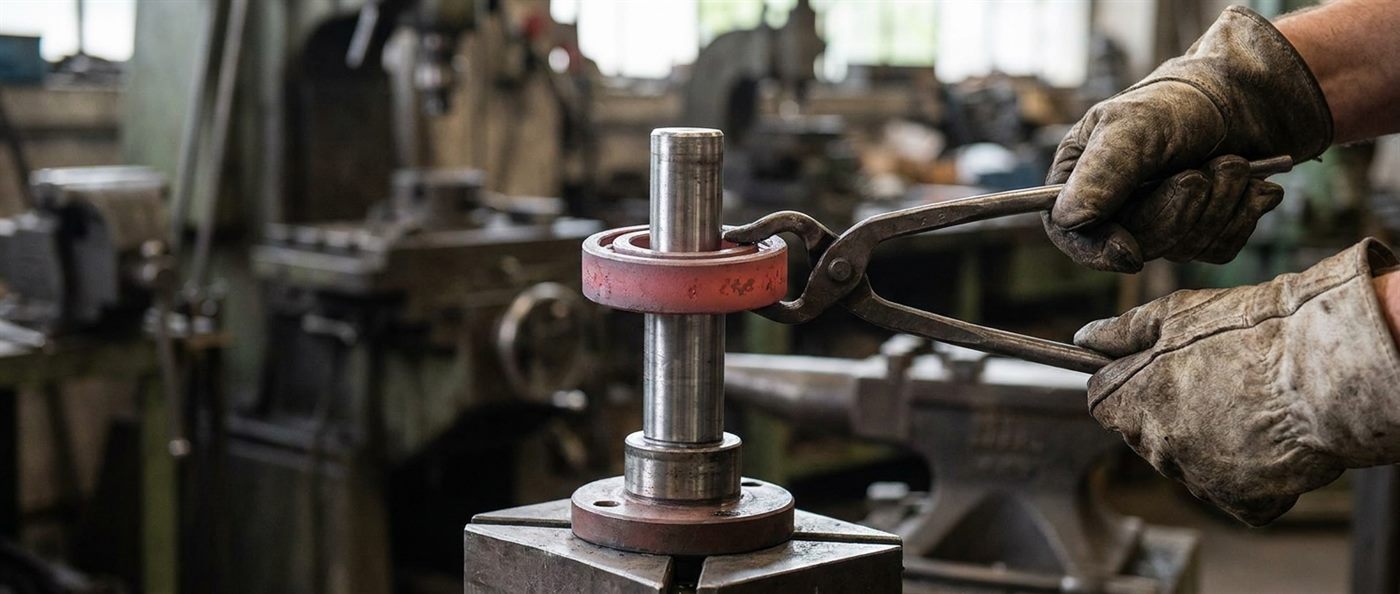
Тепловое расширение используют и с пользой — для посадок с натягом без запрессовки. Охватывающую деталь нагревают, чтобы её отверстие стало больше вала на величину натяга плюс сборочный зазор:
ΔT = (δ + s) / (α · d), где δ — натяг, s — сборочный зазор, d — диаметр посадки.
Пример: стальная ступица на вал диаметром 100 мм, натяг 0,08 мм, сборочный зазор 0,05 мм. ΔT = 0,13 / (12·10⁻⁶ · 100) ≈ 108 °C, то есть ступицу нагревают примерно до 130 °C при температуре цеха 20 °C. Нагрев выше 200–250 °C для закалённых деталей нежелателен — может начаться отпуск. Как выбирают натяг и посадку, рассказано в статье о допусках и посадках валов.
Температура и точность размеров при заказе
Тепловое расширение влияет и на самые обычные складские операции. Стальной пруток или труба длиной 6 м, отмеренные на морозе при −20 °C, в тёплом цехе при +25 °C станут длиннее на 12·10⁻⁶ · 6000 · 45 ≈ 3,2 мм. Для заготовок под дальнейшую обработку это не важно, а для деталей, которые идут в сборку сразу после резки, — существенно. Поэтому точную резку в размер выполняют и контролируют после выравнивания температуры металла, а в чертежах для длинных деталей указывают допуск, реально достижимый с учётом этого эффекта.
То же касается лазерной резки и гибки: крупный лист, нагретый при раскрое, нужно дать остыть перед контролем размеров, иначе детали покажутся длиннее. Алюминий и нержавейка при одинаковом нагреве «вырастают» сильнее стали, и разница особенно заметна на длинных узких деталях. О допусках на размеры листовых деталей — в статье о допуске листового металла.
Как измеряют коэффициент расширения
Коэффициент определяют на дилатометре. Образец в виде стержня длиной несколько десятков миллиметров медленно нагревают в печи, а прибор с высокой точностью записывает изменение его длины. По полученной кривой «удлинение — температура» вычисляют средний коэффициент в нужном интервале или истинный коэффициент при заданной температуре. Дилатометрия заодно показывает фазовые превращения: при переходе стали через критические точки длина образца скачком меняется, и по этим изломам определяют температуры, нужные для назначения режимов закалки и отжига. О самих режимах — в статье о термообработке металла.
Сплавы с малым расширением
Там, где размер должен оставаться стабильным при изменении температуры, применяют прецизионные железоникелевые сплавы. Инвар 36Н расширяется примерно в 8–10 раз меньше обычной стали и идёт на эталоны длины, детали измерительных приборов, оснастку для формования композитов и ёмкости для сжиженного газа. Сплавы типа 29НК подобраны так, чтобы их коэффициент совпадал с коэффициентом стекла или керамики, — из них делают выводы и корпуса для герметичных вводов.
Типичные ошибки
- Неправильная разница температур. В расчёт берут рабочую температуру, а не разницу между рабочей и температурой монтажа. Трубопровод, смонтированный зимой при −15 °C, при +90 °C удлинится сильнее, чем смонтированный летом;
- Коэффициент для 20–100 °C на горячем оборудовании. Для паропроводов и печной оснастки при 400–600 °C удлинение получается заниженным на 10–20 %;
- Нержавейка «как сталь». Компенсаторы аустенитного трубопровода считают по коэффициенту углеродистой стали;
- Круглые отверстия в алюминии. Длинный алюминиевый элемент жёстко крепят к стальному каркасу без овальных отверстий и неподвижной точки;
- Неподвижные опоры подряд. Трубу или балку закрепляют жёстко в нескольких точках без подвижных опор, и удлинение превращается в усилие на опоры и оборудование.
Миф: нержавейка расширяется так же, как обычная сталь, ведь это тоже сталь. Это верно только для ферритных и мартенситных нержавеющих марок вроде 12Х17 и 20Х13. Самые распространённые аустенитные стали — 12Х18Н10Т, AISI 304, AISI 316 — имеют коэффициент около 16–17·10⁻⁶ 1/°C, почти в полтора раза больше углеродистой стали. Если рассчитать компенсаторы нержавеющего трубопровода по коэффициенту для Ст3, удлинение окажется занижено примерно на треть.
Частые вопросы
Какой коэффициент теплового расширения у стали?
Для расчётов стальных конструкций по СП 16.13330.2017 — 0,12·10⁻⁴ 1/°C, то есть 12·10⁻⁶. Справочные значения для углеродистых и низколегированных сталей в интервале 20–100 °C — 11–12,5·10⁻⁶ 1/°C.
Какой коэффициент теплового расширения у алюминия?
Около 23·10⁻⁶ 1/°C, у разных сплавов — от 22 до 24,5·10⁻⁶. Это почти вдвое больше, чем у стали.
Какой коэффициент у меди и латуни?
У меди около 16,5–17·10⁻⁶ 1/°C, у латуней — 19–21·10⁻⁶, у бронз — 16–18·10⁻⁶ 1/°C.
Насколько удлиняется стальная труба при нагреве?
Примерно на 1,2 мм на каждый метр длины при нагреве на 100 °C. Труба длиной 50 м при нагреве на 60 °C удлинится на 12·10⁻⁶ · 50 000 · 60 = 36 мм.
Чем линейный коэффициент отличается от объёмного?
Линейный показывает изменение длины, объёмный — изменение объёма. Для металлов объёмный примерно в три раза больше линейного. В расчётах деталей и конструкций используют линейный.
Почему коэффициенты стали и бетона важны для железобетона?
Они почти совпадают: около 12·10⁻⁶ у стали и 10·10⁻⁶ 1/°C у бетона по СП 63.13330. Поэтому при перепадах температуры арматура и бетон деформируются согласованно, и сцепление не нарушается.
Какой коэффициент теплового расширения у титана?
Около 8,5–9,5·10⁻⁶ 1/°C — меньше, чем у стали. Поэтому титановые детали хорошо сочетаются со стеклом, керамикой и композитами, а в паре со сталью при нагреве ведут себя спокойнее, чем алюминий.
Какой коэффициент теплового расширения у нержавейки?
Зависит от класса стали. У аустенитных марок 12Х18Н10Т, AISI 304, AISI 316 — около 16–17,5·10⁻⁶ 1/°C, у ферритных и мартенситных 12Х17, 20Х13 — около 10–11·10⁻⁶ 1/°C, то есть на уровне обычной стали.
Зазор: коэффициент линейного расширения стали для расчётов — 0,12·10⁻⁴ 1/°C, аустенитной нержавейки и меди — около 17·10⁻⁶, алюминия — около 23·10⁻⁶; удлинение считают как α · l · ΔT, и метр стали при нагреве на 100 °C растёт на 1,2 мм; зажатая сталь получает около 2,5 МПа напряжения на каждый градус, поэтому длинные конструкции и трубопроводы требуют компенсаторов, подвижных опор и овальных отверстий, а узлы из разных металлов — расчёта посадок с учётом разницы коэффициентов.
Практика МТМ: на складе в Санкт-Петербурге — стальные и нержавеющие трубы, алюминиевые профили и трубы, медная труба и бронза для втулок. Вырезаем детали с овальными отверстиями на лазерной резке, выполняем сварочные работы, точим втулки и ступицы под посадку на токарной обработке. Чертёж или описание узла можно отправить через форму на сайте или по телефону +7 (812) 409-45-58.