Бронза для втулок скольжения: какую марку выбрать
Содержание
Бронзовая втулка — самый простой подшипник скольжения: кольцо из антифрикционного сплава, в котором вращается или качается стальной вал. Её ставят в редукторы, шарниры, ролики транспортёров, грузоподъёмные механизмы, насосы и сельхозтехнику. Служит она годами — если марка подобрана под нагрузку, скорость и, что часто упускают, под твёрдость вала. Если сочетание сплава и шейки выбрано неудачно, узел греется, на поверхностях появляются задиры, и стачивается то втулка, то сам вал. Ниже — разница между оловянными и алюминиевыми сплавами, справочные пределы нагрузки и скорости, быстрый расчёт втулки и выбор заготовки для точения.
Почему втулки делают именно из бронзы
Сталь скользит по бронзе легко даже тогда, когда масла мало: по справочнику, коэффициент трения стали по бронзе и антифрикционному чугуну в таких условиях составляет 0,10–0,15, тогда как по серому чугуну — 0,15–0,20. Бронза мягче стального вала, поэтому изнашивается в первую очередь она, а дорогой вал сохраняется. Она прирабатывается — поверхность подстраивается под шейку, — хорошо отводит тепло, не ржавеет во влажной среде и легко обрабатывается резанием. Изношенную втулку заменить гораздо дешевле, чем вал.
Две семьи бронз и как читать марку
Антифрикционные медные сплавы бывают с оловом и без него. В оловянных основной легирующий элемент — олово, часто с цинком, свинцом и фосфором. Они мягче, лучше прирабатываются и прощают незакалённый вал. Среди безоловянных для узлов трения важнее всего алюминиевые — с алюминием, железом, марганцем, никелем. Они прочнее и твёрже, выдерживают большие удельные нагрузки и ударные режимы, но требуют закалённой шейки.
В марке после «Бр» идут буквы элементов, затем через дефис их содержание в процентах в том же порядке: БрАЖМц10-3-1,5 — около 10 % алюминия, 3 % железа и 1,5 % марганца. У литейных оловянных бронз по ГОСТ 613-79 цифры стоят сразу за буквами: БрО10Ф1 — 10 % олова и 1 % фосфора, БрО5Ц5С5 — по 5 % олова, цинка и свинца. В старых справочниках и в прайсах те же сплавы встречаются под прежними обозначениями — БрОФ10-1 и БрОЦС5-5-5. Безоловянные бронзы, обрабатываемые давлением, — БрАЖ9-4, БрАЖМц10-3-1,5, БрАЖН10-4-4 — описывает ГОСТ 18175-78, литейные безоловянные — ГОСТ 493-79.
Пять марок, которые реально ставят во втулки
| Показатель | БрО10Ф1 | БрО5Ц5С5 | БрАЖ9-4 | БрАЖМц10-3-1,5 | БрАЖН10-4-4 |
|---|---|---|---|---|---|
| Как называли раньше | БрОФ10-1 | БрОЦС5-5-5 | — | — | — |
| Основа сплава | олово и фосфор | олово, цинк, свинец | алюминий и железо | алюминий, железо, марганец | алюминий, железо, никель |
| Как получают заготовку | литьё | литьё | прессование, прокатка | прессование, прокатка | прессование, прокатка |
| Козырь | лучшая антифрикционность, высокая скорость скольжения | лёгкая приработка, умеренная цена | прочность, стойкость к ударам | прочность и коррозионная стойкость, ходовой пруток | максимальная прочность группы, работа при нагреве |
| Слабое место | высокая цена олова | скромные допустимые режимы | скорость ниже, нужен закалённый вал | нужен закалённый вал | дороже, нужен закалённый вал |
| Типичные детали | быстроходные подшипники, червячные венцы | втулки насосов, арматуры, общего машиностроения | тихоходные тяжёлые втулки, гайки винтовых пар | шарниры, опоры, грузоподъёмные механизмы | сёдла и направляющие клапанов, горячие узлы |
Допустимые режимы: что выдерживает каждая бронза
Работоспособность подшипника скольжения оценивают по трём величинам: среднему давлению на опорную поверхность p, окружной скорости шейки v и их произведению pv, которое характеризует тепловыделение. Справочник по проектированию металлорежущих станков даёт такие ориентиры для предварительного расчёта:
| Материал втулки | Закалённая шлифованная шейка: [pv], МПа·м/с | Закалённая шейка: [v], м/с | Незакалённая шейка: [pv], МПа·м/с | Незакалённая шейка: [v], м/с |
|---|---|---|---|---|
| БрОФ10-1 | 10 | 8 | 6 | 5 |
| БрОЦС5-7-12, БрОЦС6-6-3 | 8 | 6 | 5 | 4 |
| БрАЖ9-4 | 7,5–15 | 5 | не рекомендуется | |
| БрС30 (свинцовистая) | 10 | 10 | не рекомендуется | |
Авторы справочника подчёркивают, что эти величины установлены практикой и в значительной мере условны: при высоких кромочных давлениях и недостаточной смазке их снижают, при совершенной смазке и равномерной нагрузке допускают более высокие. Рабочая температура подшипника не должна превышать 75 °C.
Там же приведены типичные нагрузки по видам механизмов: в зубчатых и червячных редукторах [p] = 1–3 МПа при [pv] = 6–12 МПа·м/с, в транспортёрах, шнеках и рольгангах — 2–10 МПа при 4–10 МПа·м/с, в открытых тихоходных передачах — 1–4 МПа при 3–6 МПа·м/с, в приводах вращающихся печей и сушильных барабанов — 4–15 МПа при 6–15 МПа·м/с.
Главное правило пары: алюминиевая бронза — только по закалённому валу
Из таблицы видна вещь, которую легко пропустить: для БрАЖ9-4 работа по незакалённой шейке вообще не рекомендуется. Алюминиевые бронзы твёрдые, и мягкий вал из нормализованной или улучшенной стали в такой паре начинает изнашиваться и задираться сам. Поэтому под втулку из БрАЖ9-4, БрАЖМц10-3-1,5 или БрАЖН10-4-4 шейку вала закаливают — обычно токами высокой частоты — и шлифуют. Оловянные бронзы мягче и прирабатываются лучше: они допускают незакалённый вал, хотя и с меньшими [pv] и скоростью. Если вал заменить или закалить нельзя, выбор почти всегда за оловянной бронзой.
Как прикинуть нагрузку на втулку
Для проверки достаточно трёх формул. Давление p = F / (d · l), где F — радиальная нагрузка в ньютонах, d и l — диаметр и длина втулки в миллиметрах, результат получается в МПа. Окружная скорость v = π · d · n / 60 000, где n — частота вращения в об/мин, результат в м/с. И произведение pv, которое сравнивают с допустимым.
Пример. Втулка диаметром 50 и длиной 50 мм несёт нагрузку 10 кН при 300 об/мин. Давление p = 10 000 / (50 · 50) = 4 МПа, скорость v = 3,14 · 50 · 300 / 60 000 ≈ 0,79 м/с, pv ≈ 3,1 МПа·м/с. Такой режим выдерживает даже БрО5Ц5С5 по незакалённому валу. Если тот же узел раскрутить до 1500 об/мин, скорость вырастет до 3,9 м/с, а pv — до 15,7 МПа·м/с. Это выше допустимого для всех бронз из таблицы: нужно увеличить длину втулки, чтобы снизить давление, перейти на закалённую шлифованную шейку и обеспечить хорошую смазку. Отношение длины втулки к диаметру на практике держат в пределах 0,5–1,5, для редукторов — 0,8–1,2: слишком длинная втулка нагружается неравномерно и изнашивается по краям.
Литая заготовка или пруток
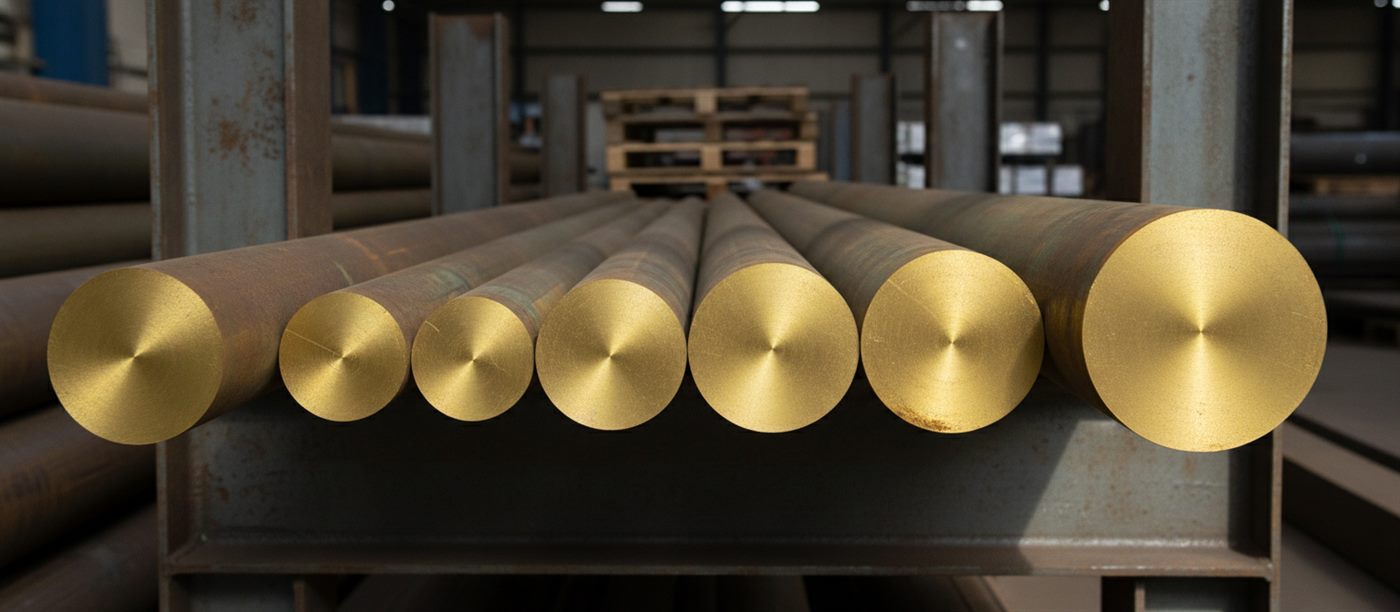
Сплавы с оловом в основном отливают — получают литые прутки, полые заготовки и отливки по модели, которые потом протачивают. Алюминиевые сплавы прессуют, и для втулки среднего диаметра прессованный пруток удобнее всего. По ГОСТ 1628-78 прессованный пруток из БрАЖМц10-3-1,5 диаметром 16–160 мм должен иметь временное сопротивление не менее 590 МПа, относительное удлинение не менее 12 % и твёрдость 130–200 HB. По требованию потребителя его поставляют с более узким диапазоном твёрдости, 130–170 HB, и временным сопротивлением не ниже 540 МПа. Пруток однороден по структуре, не имеет литейной пористости и хорошо точится, поэтому из него получаются втулки со стабильными свойствами по всей длине.
Монтаж и смазка
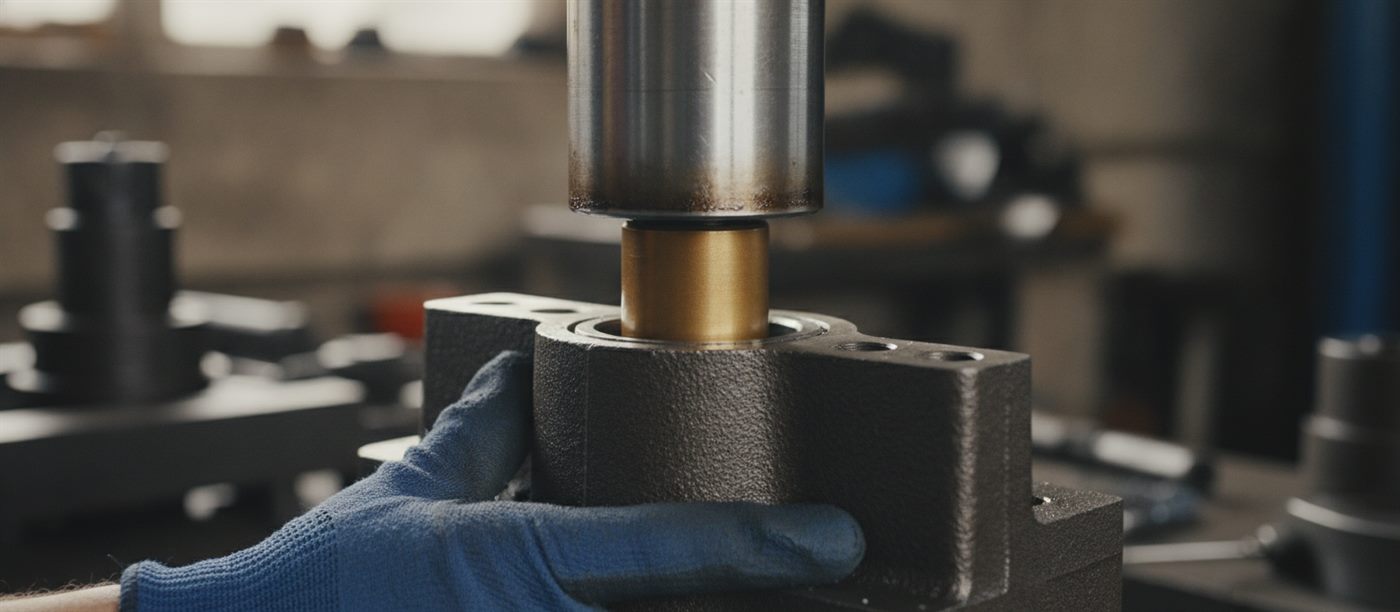
Втулку запрессовывают в корпус с натягом, чтобы она не проворачивалась, а с валом обеспечивают посадку с зазором — её выбирают по системе допусков, о которой подробно в статье о допусках и посадках валов. Натяг слегка сжимает втулку, отверстие уменьшается, и его нередко растачивают или развёртывают уже в корпусе. Для подачи смазки делают отверстие и канавки в ненагруженной зоне: канавка в зоне максимального давления разрывает масляный слой. Узлы, которые нельзя регулярно смазывать, проектируют с запасом по pv либо подбирают самосмазывающиеся материалы.
Когда бронза — не лучший выбор
Бронза универсальна, но не единственна. В том же справочнике, по которому мы смотрели допуски для бронз, приведены и другие материалы вкладышей. Баббиты Б16 и БН допускают [pv] до 15 МПа·м/с при скорости до 10 м/с на закалённой шейке и 10 МПа·м/с при 6 м/с на незакалённой — это материал для быстроходных подшипников с хорошей смазкой, где бронза перегревается. Антифрикционный чугун АЧС-1 и АЧС-2 работает на малых скоростях, до 1–4 м/с, и годится для тихоходных опор, где важна цена. Цинковый сплав ЦАМ 10-5 — дешёвая замена бронзе для умеренных режимов. А в узлах, которые невозможно смазывать, всё чаще применяют втулки из спечённых и полимерных материалов. Бронза остаётся лучшим компромиссом там, где сочетаются средние скорости, заметные нагрузки, удары и периодическая смазка.
Типичные ошибки при подборе втулки
- Ставить алюминиевую бронзу на сырой вал. Вал изнашивается быстрее втулки, а справочник прямо не рекомендует такую пару;
- Делать втулку слишком длинной. При длине больше полутора диаметров нагрузка распределяется неравномерно, и края втулки изнашиваются раньше середины;
- Прорезать смазочную канавку в нагруженной зоне. Канавка в месте максимального давления разрывает масляный слой и снижает несущую способность;
- Не учитывать усадку отверстия после запрессовки. Без расточки или развёртки по месту зазор получается меньше расчётного, втулку заклинивает и перегревает;
- Считать только давление. Втулка может выдерживать p, но перегреваться по pv на высоких оборотах — проверяют обе величины и скорость.
Миф: чем твёрже бронза, тем дольше прослужит втулка. На самом деле срок службы определяет пара «втулка — вал», а не твёрдость одной бронзы. Алюминиевая БрАЖ9-4 прочнее и твёрже оловянных бронз, но по справочным данным работа по незакалённой шейке для неё не рекомендуется: мягкий вал в такой паре изнашивается и задирается сам. Сплав олова, цинка и свинца БрО5Ц5С5 уступает ей в твёрдости, но подстраивается под шейку и при умеренном режиме нормально служит даже на сыром валу. Твёрдую алюминиевую бронзу выбирают, когда шейку вала закаливают и шлифуют, а нагрузки высокие.
Частые вопросы
Из какой бронзы точить втулку скольжения?
Быстроходный ответственный узел — БрО10Ф1. Обычная втулка механизма — БрО5Ц5С5. Тяжёлая нагрузка на малых оборотах при закалённой шейке — БрАЖ9-4 или БрАЖМц10-3-1,5.
Нужно ли закаливать вал под бронзовую втулку?
Под алюминиевую бронзу — да: по справочным данным работа БрАЖ9-4 по незакалённой шейке не рекомендуется. Оловянные бронзы допускают незакалённый вал, но с меньшими допустимыми скоростью и pv.
Чем БрОЦС5-5-5 отличается от БрО5Ц5С5?
Это один и тот же сплав: около 5 % олова, 5 % цинка и 5 % свинца. БрОЦС5-5-5 — прежнее обозначение, БрО5Ц5С5 — современное по ГОСТ 613-79.
Как рассчитать втулку скольжения?
Определяют давление p = F / (d · l), окружную скорость v = π · d · n / 60 000 и произведение pv. Полученные значения сравнивают с допустимыми для выбранной бронзы и состояния вала.
Из чего точить бронзовую втулку?
Из литой заготовки оловянной бронзы или из прессованного прутка безоловянной. Пруток БрАЖМц10-3-1,5 по ГОСТ 1628-78 имеет временное сопротивление не менее 590 МПа и однородную структуру без литейной пористости.
Какой зазор нужен между валом и бронзовой втулкой?
Его задают посадкой с зазором по системе допусков. Для шпиндельных подшипников станков нормальной точности справочник рекомендует диаметральный зазор 0,015–0,020 мм, для прецизионных — меньше. В механизмах общего назначения зазор больше и зависит от диаметра и режима смазки.
До какой температуры может работать бронзовая втулка?
Справочник по подшипникам скольжения станков ограничивает рабочую температуру подшипника 75 °C. Если узел греется сильнее, нужно снижать pv, улучшать смазку или теплоотвод.
Трение: сплавы с оловом — БрО10Ф1 и БрО5Ц5С5 — податливы, быстро прирабатываются и мирятся с сырой шейкой, а алюминиевые БрАЖ9-4, БрАЖМц10-3-1,5 и БрАЖН10-4-4 прочнее, держат удар и большие давления, но работают только по закалённой шлифованной шейке; втулку проверяют по p, v и pv и сравнивают со справочными допусками; длину берут в 0,5–1,5 диаметра, температуру держат ниже 75 °C, смазочные канавки располагают вне зоны нагрузки.
Практика МТМ: на складе — бронзовый пруток БрАЖМц10-3-1,5 и другие марки бронзы, а также стальной круг для валов. Втулки и валы под чертёж изготавливаем на собственном производстве: токарная обработка на станках с ЧПУ, фрезеровка смазочных канавок и пазов, термообработка и шлифовка шеек вала. О шкалах твёрдости, которыми задают требования к валу и втулке, — в статье о твёрдости стали. Подобрать бронзу под нагрузку и скорость можно по телефону +7 (812) 409-45-58 или через форму на сайте.