Диаметр отверстия под резьбу: таблица и выбор сверла
Содержание
Отверстие под резьбу — та деталь технологии, где ошибка в несколько десятых миллиметра стоит сломанного метчика или сорванной резьбы. Слишком маленькое отверстие перегружает метчик, и он ломается в детали; слишком большое даёт неполный профиль, и резьба не держит затяжку. Диаметры отверстий под метрическую резьбу установлены ГОСТ 19257-73. Ниже — таблицы для резьбы с крупным и мелким шагом, правило быстрого расчёта, выбор сверла на практике, глубина глухих отверстий, отверстия под раскатники и под болты, особенности для нержавейки, алюминия и чугуна.
Как связаны диаметр резьбы, шаг и отверстие
Метрическая резьба обозначается буквой М, номинальным диаметром и, для мелкого шага, шагом: М10 — резьба диаметром 10 мм с крупным шагом 1,5 мм, М10×1,25 — с мелким шагом 1,25 мм. Метчик нарезает профиль, срезая металл со стенок отверстия, поэтому отверстие должно быть меньше номинального диаметра примерно на высоту профиля с обеих сторон.
Для быстрой оценки используют простое правило: диаметр отверстия ≈ D − P, где D — номинальный диаметр резьбы, P — шаг. Для М8 с шагом 1,25 мм получается 6,75 мм, для М12 с шагом 1,75 мм — 10,25 мм. Это близко к значениям стандарта, но для точной работы берут таблицу ГОСТ 19257-73: он учитывает поле допуска резьбы и то, что при нарезании металл немного выдавливается к вершине профиля.
Таблица: резьба с крупным шагом
ГОСТ 19257-73 устанавливает номинальные диаметры отверстий и их предельные отклонения для метрической резьбы в серых чугунах, сталях, алюминиевых литейных сплавах и меди. Ниже — основные размеры для резьбы с полем допуска 6H (самый распространённый случай) и ближайшее стандартное сверло, которое на практике дают для этих отверстий.
| Резьба | Шаг, мм | Диаметр отверстия по ГОСТ 19257-73, мм | Допуск отверстия для 6H, мм | Сверло на практике, мм |
|---|---|---|---|---|
| М3 | 0,5 | 2,50 | +0,10 | 2,5 |
| М4 | 0,7 | 3,30 | +0,12 | 3,3 |
| М5 | 0,8 | 4,20 | +0,17 | 4,2 |
| М6 | 1,0 | 4,95 | +0,20 | 5,0 |
| М8 | 1,25 | 6,70 | +0,20 | 6,8 |
| М10 | 1,5 | 8,43 | +0,22 | 8,5 |
| М12 | 1,75 | 10,20 | +0,27 | 10,2 |
| М14 | 2,0 | 11,90 | +0,30 | 12,0 |
| М16 | 2,0 | 13,90 | +0,30 | 14,0 |
| М18 | 2,5 | 15,35 | +0,40 | 15,5 |
| М20 | 2,5 | 17,35 | +0,40 | 17,5 |
| М22 | 2,5 | 19,35 | +0,40 | 19,5 |
| М24 | 3,0 | 20,85 | +0,40 | 21,0 |
| М27 | 3,0 | 23,85 | +0,40 | 24,0 |
| М30 | 3,5 | 26,30 | +0,48 | 26,5 |
| М36 | 4,0 | 31,80 | +0,48 | 32,0 |
| М42 | 4,5 | 37,25 | +0,55 | 37,5 |
| М48 | 5,0 | 42,70 | +0,60 | 43,0 |
Обратите внимание: стандарт задаёт номинал и допуск только в плюс. Например, для М8 отверстие может быть от 6,70 до 6,90 мм, поэтому сверло 6,8 мм с учётом небольшой разбивки попадает в допуск, а сверло 6,5 мм — уже нет: метчик будет работать с перегрузкой. Для более грубых полей допуска 7H стандарт разрешает ещё большее отверстие, а для точных 4H5H и 5H допуск меньше.
Мелкие резьбы М1–М2,5
В приборостроении, электронике и точной механике применяют резьбы меньше М3. Для них ошибка в сотых долях миллиметра уже критична, а метчики очень хрупкие, поэтому отверстия сверлят строго по стандарту и с минимальной разбивкой.
| Резьба | Шаг, мм | Диаметр отверстия по ГОСТ 19257-73, мм |
|---|---|---|
| М1 | 0,25 | 0,75 |
| М1,2 | 0,25 | 0,95 |
| М1,4 | 0,3 | 1,10 |
| М1,6 | 0,35 | 1,25 |
| М2 | 0,4 | 1,60 |
| М2,5 | 0,45 | 2,05 |
Если сверла нужного размера нет
В ряду стандартных свёрл есть не все размеры из таблицы — например, 8,43 или 13,90 мм. Поэтому выбирают ближайшее сверло, которое даёт отверстие внутри допуска: не меньше номинала и не больше номинала плюс допуск с учётом разбивки. Для М10 это 8,5 мм, для М16 — 14,0 мм. Если ближайшее сверло меньше номинала, отверстие лучше довести до размера рассверливанием или зенкерованием, чем нарезать в узком отверстии. Заменять сверло на более крупное «на всякий случай» нельзя: при выходе за верхний предел резьба получится с заниженным профилем и не выдержит расчётной затяжки, хотя гайка или болт будут наворачиваться легко.
Таблица: резьба с мелким шагом
Мелкую резьбу применяют в тонкостенных деталях, регулировочных и уплотнительных соединениях, где важна точность перемещения и стойкость к самоотвинчиванию. Отверстие под неё больше, потому что профиль ниже.
| Резьба | Диаметр отверстия по ГОСТ 19257-73, мм | Сверло на практике, мм |
|---|---|---|
| М6×0,75 | 5,20 | 5,2 |
| М8×1 | 6,95 | 7,0 |
| М10×1 | 8,95 | 9,0 |
| М10×1,25 | 8,70 | 8,8 |
| М12×1,25 | 10,70 | 10,8 |
| М12×1,5 | 10,43 | 10,5 |
| М14×1,5 | 12,43 | 12,5 |
| М16×1,5 | 14,43 | 14,5 |
| М18×1,5 | 16,43 | 16,5 |
| М20×1,5 | 18,43 | 18,5 |
| М20×2 | 17,90 | 18,0 |
| М22×1,5 | 20,43 | 20,5 |
| М24×1,5 | 22,43 | 22,5 |
| М24×2 | 21,90 | 22,0 |
Шаги и классы точности метрической резьбы разобраны в статье о видах резьб.
Почему отверстие больше внутреннего диаметра резьбы
Если посчитать внутренний диаметр резьбы гайки D1 по ГОСТ 24705 — для М8 это около 6,65 мм, — окажется, что сверло 6,8 мм больше. Это не ошибка. При нарезании метчиком металл частично не срезается, а выдавливается к вершине профиля, и отверстие «закрывается». Если сверлить точно по D1, метчик зажимает, растёт крутящий момент, и тонкие метчики М3–М6 ломаются. Небольшое увеличение отверстия снижает нагрузку, а прочность соединения при этом практически не страдает: высота рабочего профиля уменьшается незначительно, а резьба на длине свинчивания в 1–1,5 диаметра всё равно прочнее стержня болта.
Отсюда практическое правило: при сомнении отверстие лучше сделать ближе к верхней границе допуска, чем к нижней, — особенно для вязких материалов и мелких диаметров.
Особенности разных материалов
| Материал | Что учитывать |
|---|---|
| Углеродистая сталь | отверстие по таблице, смазка при нарезании обязательна |
| Нержавеющая сталь | вязкая и наклёпывается: отверстие ближе к верхней границе допуска, острый метчик для нержавейки, низкая скорость, обильная смазка; повторный проход тупым инструментом недопустим |
| Алюминий и медь | материал налипает на инструмент; нужна смазка или специальный метчик с полированными канавками; в мягком алюминии для многократной разборки ставят резьбовые вставки |
| Латунь и бронза | режутся хорошо, стружка ломкая; отверстие по таблице, смазка не всегда нужна |
| Серый чугун | хрупкий, стружка мелкая; режут всухую или с продувкой, отверстие по таблице |
| Закалённая сталь | резьбу нарезают до закалки; после неё — только твердосплавным инструментом или фрезерованием резьбы |
Про обработку нержавейки и выбор её марки — в статье о нержавеющих сталях и их классах.
Глубина отверстия под глухую резьбу
Метчик имеет заборную часть — конус в начале, который нарезает неполный профиль. Поэтому в глухом отверстии полная резьба начинается не от дна, а выше, и сверлить нужно глубже требуемой длины резьбы.
- Длина полной резьбы назначается по нагрузке: для стали обычно около 1–1,5 диаметра, для чугуна и алюминия — 1,5–2,5 диаметра, потому что их резьба слабее;
- Недорез — участок с неполным профилем — зависит от метчика: у машинного метчика с короткой заборной частью это 2–3 шага, у ручного первого номера — заметно больше;
- Запас по глубине сверления под стружку и конус сверла — ещё несколько шагов. Конус сверла с углом при вершине 118–120° в глубину отверстия не засчитывают.
На чертеже глубину сверления и длину резьбы указывают отдельно. Если же резьба должна идти до самого дна, применяют метчики с минимальной заборной частью или фрезерование резьбы.
Длина свинчивания и прочность резьбы
Резьба в детали должна быть не слабее болта, который в неё вворачивают. Если болт и деталь из одинаковой стали, достаточно длины свинчивания около одного диаметра: при затяжке до разрушения скорее порвётся стержень болта, чем срежутся витки. Если материал детали мягче болта, витки в детали срезаются раньше, и длину свинчивания увеличивают:
| Материал детали | Длина свинчивания ориентировочно |
|---|---|
| Сталь, близкая по прочности к болту | 1,0–1,25 d |
| Сталь заметно мягче болта класса 8.8 и выше | 1,25–1,5 d |
| Чугун, бронза, латунь | 1,5–2 d |
| Алюминиевые сплавы | 2–2,5 d, для частой разборки — резьбовые вставки |
Увеличивать длину свинчивания сверх этих значений почти бесполезно: нагрузка распределяется по виткам неравномерно, и первые два-три витка от опорной поверхности несут большую её часть. О классах прочности болтов и шпилек — в статье о резьбовых шпильках.
Как обозначить резьбовое отверстие на чертеже
На чертеже указывают обозначение резьбы с полем допуска, например М8-6H, длину резьбы и, для глухих отверстий, глубину сверления. Мелкий шаг указывают обязательно — М8×1-6H, крупный не пишут. Для группы одинаковых отверстий добавляют их количество, а расположение задают размерами или позиционным допуском — о допусках расположения рассказано в статье о допусках формы и расположения. Если резьба левая, после размера пишут LH. Фаску на входе обычно оговаривают в технических требованиях общим указанием для всех резьбовых отверстий.
Диаметр отверстия под резьбу на чертеже детали, как правило, не проставляют — его выбирает технолог по стандарту. Но если деталь из необычного материала или резьба нарезается раскатыванием, диаметр полезно указать в технических требованиях, чтобы избежать ошибки.
Отверстия под раскатники и резьбовые вставки
Раскатной метчик не режет, а пластически выдавливает профиль, поэтому стружки нет, а резьба получается прочнее за счёт наклёпа и непрерывных волокон металла. Но и отверстие под него нужно больше, чем под режущий метчик: ориентировочно D − 0,5P, например около 7,4 мм для М8 и 11,2 мм для М12. Точный размер дают производители инструмента, а раскатывание применяют только для пластичных материалов — сталей, алюминия, меди, — но не для чугуна.
Для резьбовых вставок из проволоки, которые ставят в алюминий и магний для прочной и износостойкой резьбы, нарезают специальную увеличенную резьбу специальным метчиком, а отверстие под неё сверлят по таблице изготовителя вставок.
Отверстия под болты: сквозные отверстия
Наряду с отверстиями под резьбу часто ищут диаметр отверстия под болт или винт, который проходит насквозь. Здесь всё наоборот — отверстие больше болта, а размер выбирают по одному из трёх рядов: точный, средний или грубый.
| Резьба болта | Точный ряд, мм | Средний ряд, мм | Грубый ряд, мм |
|---|---|---|---|
| М6 | 6,4 | 6,6 | 7,0 |
| М8 | 8,4 | 9,0 | 10,0 |
| М10 | 10,5 | 11,0 | 12,0 |
| М12 | 13,0 | 13,5 | 14,5 |
| М16 | 17,0 | 17,5 | 18,5 |
| М20 | 21,0 | 22,0 | 24,0 |
| М24 | 25,0 | 26,0 | 28,0 |
Точный ряд используют для фиксирующих соединений с хорошей соосностью, средний — для большинства машиностроительных узлов, грубый — для металлоконструкций, где отверстия совмещают при монтаже. Для строительных болтовых соединений диаметр отверстий и их разность с диаметром болта задаёт проект в соответствии со сводом правил на стальные конструкции.
Сверление: как получить отверстие нужного размера
Сверло редко даёт отверстие точно своего диаметра. Из-за биения, несимметричной заточки и увода отверстие получается больше на несколько сотых или десятых миллиметра — это называют разбивкой. Для отверстий под резьбу она обычно не мешает: допуск отверстия направлен в плюс, и небольшая разбивка даже облегчает работу метчика. Но если сверло заточено криво или затупилось, отверстие может выйти за верхнюю границу, и резьба получится неполной.
- Центровка перед сверлением на станке — короткое центровочное сверло задаёт точку входа, и основное сверло не уводит;
- Режимы и охлаждение по материалу: для нержавейки — низкие обороты и стабильная подача, чтобы не наклёпывать стенки; для алюминия — высокие обороты и вывод стружки;
- Ступенчатое сверление крупных отверстий: сначала меньшим сверлом, затем окончательным, — так меньше увод и разбивка;
- Проверка размера отверстия перед нарезанием в серийном производстве — калибром-пробкой или нутромером, особенно после смены сверла.
Какие бывают метчики

| Тип | Особенности | Где применяют |
|---|---|---|
| Ручные комплектные | два-три метчика в комплекте: черновой, получистовой и чистовой распределяют нагрузку | ремонт, единичные детали, вязкие материалы |
| Машинные с прямыми канавками | одним проходом, стружка остаётся в канавках | чугун, латунь, короткие сквозные отверстия |
| С подточкой (шахматным или винтовым входом) | выталкивают стружку вперёд | сквозные отверстия в стали и нержавейке |
| С винтовыми канавками | выводят стружку назад, к выходу из отверстия | глухие отверстия |
| Раскатные (бесстружечные) | выдавливают профиль, нужен больший диаметр отверстия | пластичные стали, алюминий, медь, серийное производство |
Для глухих отверстий в вязких материалах правильный выбор метчика важнее точности сверления: стружка, оставшаяся в отверстии, ломает метчик чаще, чем слишком маленькое сверло.
Фрезерование резьбы
На станках с ЧПУ всё чаще применяют резьбофрезерование: фреза с профилем резьбы движется по винтовой траектории внутри отверстия. Отверстие под фрезерование резьбы сверлят по той же таблице, но у метода есть важные преимущества. Одной фрезой нарезают резьбы разных диаметров с одинаковым шагом, правую и левую резьбу; нагрузка на инструмент мала, поэтому так режут закалённые стали, жаропрочные сплавы и крупные резьбы, где метчик потребовал бы огромного крутящего момента. При поломке фреза не застревает в детали, как метчик. Резьбу можно вести почти до дна глухого отверстия, а её диаметр точно регулируется коррекцией на станке.
Резьба в тонком листе
В листе толщиной меньше шага резьбы, умноженного примерно на три, нормальной резьбы не получить: витков слишком мало, и соединение не держит затяжку. Для тонколистовых корпусов, кожухов и панелей используют другие решения:
- Отбортовка отверстия — вытяжка «воротника» из самого листа с последующим нарезанием или накатыванием резьбы: длина резьбы увеличивается в два-три раза;
- Заклёпочные гайки — ставятся с одной стороны в отверстие и расклёпываются; подходят для готовых изделий и закрытых профилей;
- Запрессовываемые гайки и шпильки — устанавливаются прессом в отверстие листа и дают прочную резьбу без сварки;
- Приварные гайки — для стальных конструкций и крепления к профильным трубам.
Отверстия под заклёпочные и запрессовываемые гайки делают по каталогу производителя крепежа, обычно лазерной резкой или пробивкой сразу при раскрое листа. О подготовке файлов для такого раскроя — в статье о DXF-чертеже для лазерной резки.
Если резьбу сорвали
- Ремонтный размер — рассверлить и нарезать резьбу следующего диаметра, если конструкция позволяет поставить болт большего размера;
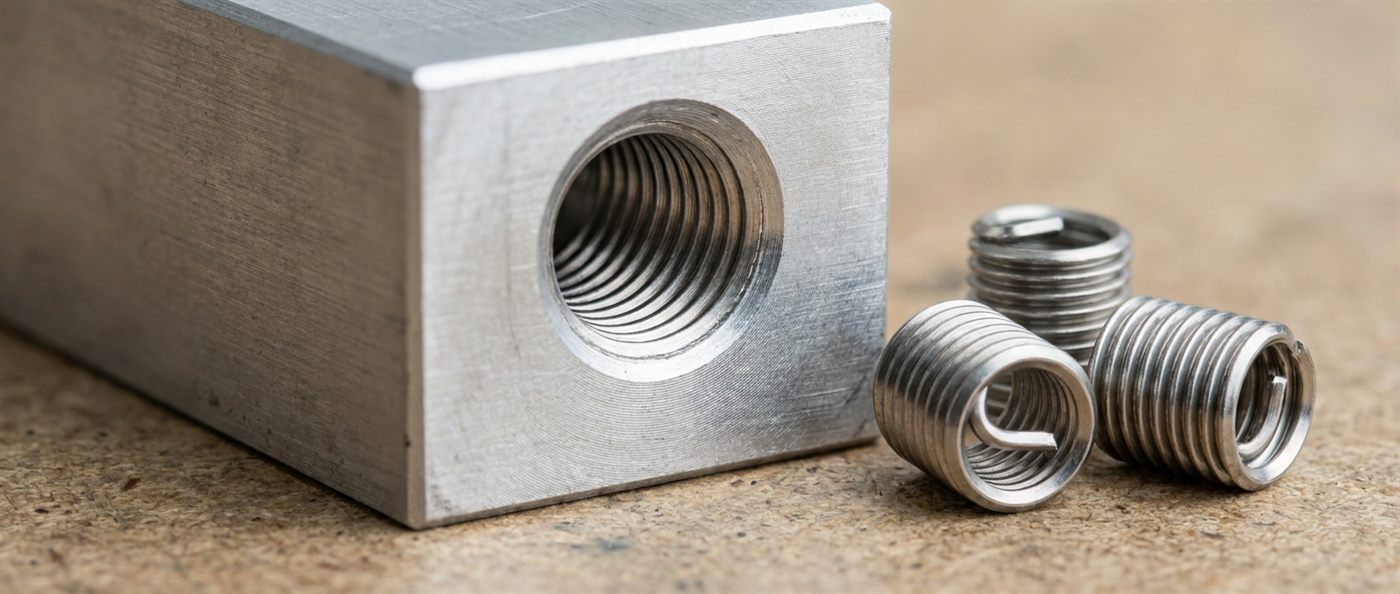
- Резьбовые вставки — проволочные спиральные или втулочные: отверстие рассверливают и нарезают специальную резьбу, в которую ставят вставку с исходным диаметром;
- Наплавка и повторная обработка — для ответственных деталей из стали: отверстие заваривают, сверлят и нарезают заново;
- Извлечение сломанного метчика — экстракторами, выжиганием на электроэрозионном станке или растворением в специальных составах; иногда проще заменить деталь.
Как обеспечить качество резьбы
- Перпендикулярность. Отверстие и метчик должны быть соосны — перекос даёт однобокий профиль и поломку инструмента. На станках резьбу нарезают сразу после сверления, без перестановки детали;
- Фаска на входе отверстия — примерно до наружного диаметра резьбы: метчик лучше заходит, а первый виток не выкрашивается;
- Смазка под материал: для стали — сульфированные масла и пасты, для нержавейки — специальные составы, для алюминия — керосин или эмульсия;
- Удаление стружки из глухих отверстий — иначе метчик упирается в стружку и ломается на последних витках;
- Контроль резьбовыми калибрами-пробками «проходной — непроходной»: на глаз качество резьбы не проверить.
Миф: диаметр отверстия под резьбу равен диаметру резьбы минус шаг, и точнее считать не нужно. Это хорошее правило для оценки, но ГОСТ 19257-73 задаёт для каждой резьбы конкретный номинал и допуск, которые зависят от поля допуска резьбы. Для М6 стандарт даёт 4,95 мм, а не 5,0 мм; для М10 — 8,43 мм, а не 8,5 мм; для крупных резьб разница с правилом достигает нескольких десятых миллиметра. В серийном производстве и для точных классов резьбы размер берут по таблице, а сверло подбирают так, чтобы отверстие попало в допуск с учётом разбивки.
Частые вопросы
Какое сверло нужно под резьбу М8?
По ГОСТ 19257-73 номинальный диаметр отверстия под М8 с шагом 1,25 мм — 6,70 мм с допуском до +0,20 мм для 6H. На практике используют сверло 6,8 мм. Под М8×1 — сверло 7,0 мм.
Какое отверстие под резьбу М6?
Номинал по стандарту — 4,95 мм, на практике сверлят сверлом 5,0 мм. Под мелкую резьбу М6×0,75 — 5,2 мм.
Какое сверло под М10 и М12?
Под М10 с крупным шагом 1,5 мм — 8,5 мм, под М10×1,25 — 8,8 мм. Под М12 с шагом 1,75 мм — 10,2 мм, под М12×1,5 — 10,5 мм.
Как рассчитать отверстие под резьбу самому?
Приблизительно — вычесть из номинального диаметра шаг резьбы: D − P. Для точной работы используйте таблицу ГОСТ 19257-73, где указан номинал и допуск для каждого поля допуска резьбы.
Почему ломается метчик?
Чаще всего из-за слишком маленького отверстия, стружки на дне глухого отверстия, перекоса метчика относительно оси, отсутствия смазки или затупленного инструмента. В нержавейке к этому добавляется наклёп стенок отверстия тупым сверлом.
Какое отверстие нужно под раскатной метчик?
Больше, чем под режущий: ориентировочно D − 0,5P, например около 7,4 мм для М8. Точный размер указывает производитель инструмента. Раскатники применяют для пластичных материалов, но не для чугуна.
Какое сверло под резьбу М16 и М20?
Под М16 с шагом 2 мм — 14,0 мм, под М16×1,5 — 14,5 мм. Под М20 с шагом 2,5 мм — 17,5 мм, под М20×1,5 — 18,5 мм.
Какое отверстие под болт М12?
Сквозное отверстие под болт М12 — 13 мм для точного ряда, 13,5 мм для среднего и 14,5 мм для грубого. Ряд выбирают по требуемой точности совмещения деталей.
Сверло: диаметр отверстия под метрическую резьбу задаёт ГОСТ 19257-73 — номиналом и допуском в плюс; на практике под М6 сверлят 5,0 мм, под М8 — 6,8, под М10 — 8,5, под М12 — 10,2, под М16 — 14,0, под М20 — 17,5, под М24 — 21,0 мм; для оценки подходит правило D − P, под раскатники отверстие больше, около D − 0,5P; в глухих отверстиях сверлят глубже резьбы на величину заборной части и запаса под стружку, а для нержавейки и алюминия берут отверстие ближе к верхней границе допуска.
Практика МТМ: выполняем сверление и нарезание резьбы, токарную и фрезерную обработку деталей из стали, нержавейки, алюминия, латуни и бронзы, изготавливаем крепёж и детали по индивидуальным чертежам. Заготовки — стальной круг, нержавеющий круг, листовой прокат. Пришлите чертёж через форму на сайте или позвоните по телефону +7 (812) 409-45-58.