Цвета побежалости стали: таблица и практическое значение
Содержание
Если зачищенную до блеска стальную деталь положить на горячую плиту, через минуту-другую металл сам начнёт менять оттенок: сначала едва желтеет, потом становится золотистым, коричневым, фиолетовым и, наконец, ярко-синим. Эти оттенки и называют цветами побежалости. Кузнецы и инструментальщики веками отпускали по ним резцы и пружины, сварщики по ним судят о перегреве нержавейки и качестве защиты титана, токари — о том, что инструмент пора менять. Разберём, почему металл меняет цвет, какому цвету соответствует какая температура, где этот признак полезен, а где вводит в заблуждение, и чем его заменяют на производстве.
Почему сталь меняет цвет
Краски здесь нет. При нагреве кислород воздуха соединяется с железом, и на поверхности вырастает прозрачный слой оксида толщиной в доли микрометра. Свет частично отражается от верхней границы этого слоя, частично — от металла под ним. Две отражённые волны складываются, и для одних длин волн усиливают друг друга, для других гасят. Глаз видит то, что осталось, — цвет, который определяется толщиной слоя.
Слой растёт с температурой и со временем, поэтому оттенок меняется в строгой последовательности: светло-жёлтый, соломенный, коричневый, пурпурный, синий, затем серый. Такой слой настолько тонок, что почти не защищает от ржавчины и стирается при первой же шлифовке.
Цвет и температура для углеродистой стали
| Оттенок | Примерная температура | Как это используют |
|---|---|---|
| Соломенный | около 220 °C | самый «твёрдый» отпуск — режущий инструмент |
| Коричневый | около 240 °C | инструмент, которому нужно чуть больше вязкости |
| Пурпурный | около 260 °C | переход к деталям, работающим на удар |
| Синий | около 300 °C | упругие детали, у которых важна вязкость |
| Светло-серый | 330–350 °C | граница, после которой цвет уже мало что говорит |
Температуры для углеродистой стали приведены по Большой российской энциклопедии. Колонка «как используют» — это традиционная практика мастерских, а не норматив. Выше 350 °C радужный оттенок пропадает, и дальше металл просто темнеет, а потом покрывается окалиной.
Где цвет врёт
Энциклопедия прямо предупреждает: цвет побежалости зависит не только от температуры. Из-за этого таблица — ориентир с погрешностью в десятки градусов.
- Время. Слой оксида утолщается и без повышения температуры. Деталь, которую долго держали при 220 °C, может «уйти» в коричневый — и мастер решит, что перегрел;
- Легирование. Хром, никель и другие элементы тормозят окисление. На легированных, а особенно на высоколегированных сталях тот же оттенок появляется при заметно более высокой температуре, и таблица для простой углеродистой стали к ним неприменима;
- Поверхность. Окалина, ржавчина, масло, следы грубой обработки маскируют цвет;
- Свет. При тёплых лампах и при дневном свете оттенки воспринимаются по-разному.
Отпуск по цвету: как это делают в мастерской
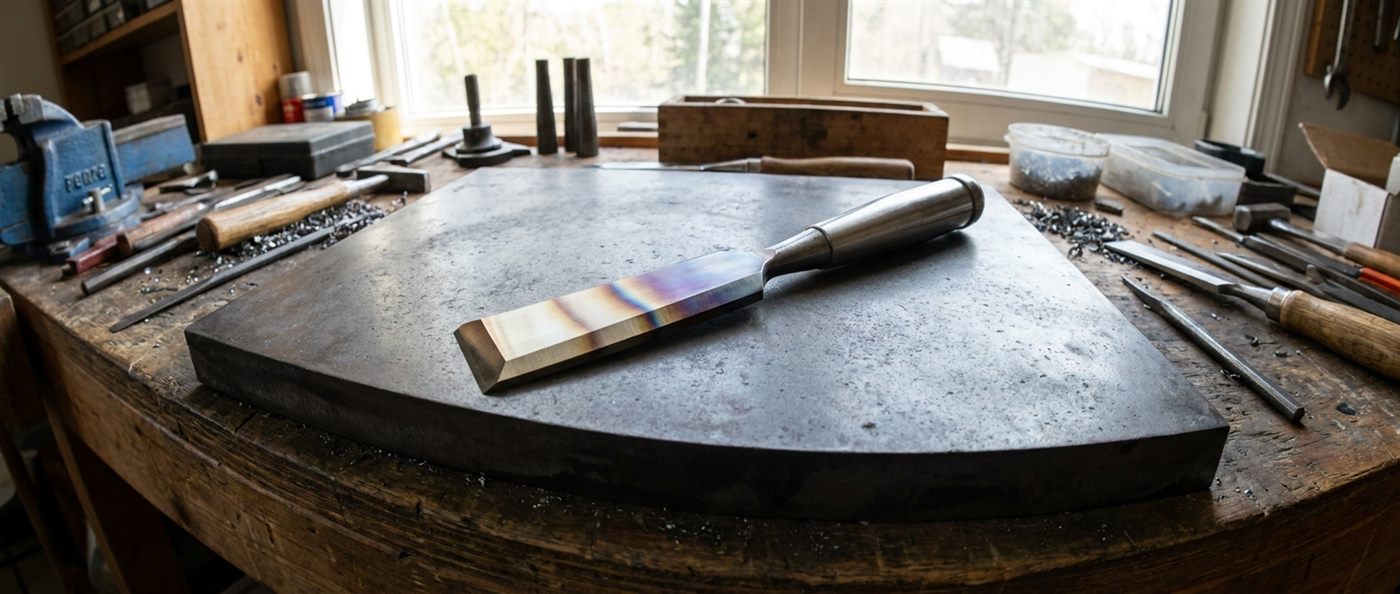
Закалённая сталь твёрдая и хрупкая. Отпуск — повторный, но умеренный нагрев — снимает напряжения и уменьшает хрупкость ценой части твёрдости: чем выше нагрев, тем мягче и вязче металл.
- Деталь после закалки зачищают на рабочем участке до металлического блеска;
- Греют медленно и равномерно — на плите, в песке, в небольшой печи. Горелкой можно, но тогда цвета бегут от горячего места полосами, и греть приходится с обратной стороны;
- Следят за оттенком при рассеянном дневном свете;
- Как только появился нужный цвет, нагрев сразу прекращают: пока металл горячий, слой продолжает расти;
- Для ответственной детали проверяют результат твердомером — только он скажет, получилось ли то, что нужно.
Такой способ годится для простых углеродистых инструментальных сталей. Для легированных и быстрорежущих марок режим отпуска берут из технологии, а не «на глаз». Подробнее о закалке и отпуске — в статье о видах термообработки, о связи отпуска и твёрдости — в статье о твёрдости стали.
Цвет у сварного шва
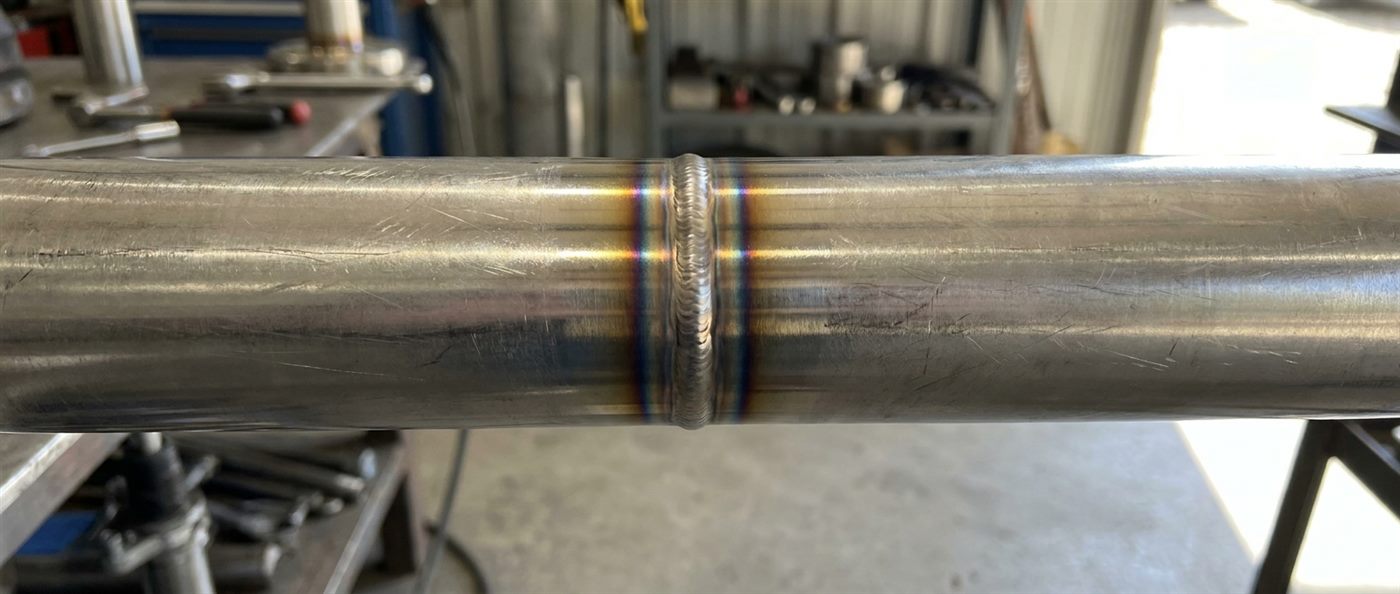
Вдоль шва металл нагревается неравномерно, и полосы цветов показывают, как далеко ушло тепло. Для разных металлов эта картина значит разное:
- Обычная сталь. Цвета у шва — нормальная история, на прочность не влияют. Перед покраской их снимают вместе с окалиной;
- Нержавейка. Цветная полоса означает, что поверхность окислилась и обеднела хромом, а значит, в этом месте сталь хуже сопротивляется коррозии. Чем темнее и шире полоса, тем хуже. На пищевом и химическом оборудовании её обязательно удаляют — травлением или механически — и затем пассивируют поверхность;
- Титан. Здесь цвет — прямой контроль качества: блестящий светлый шов говорит о надёжной защите аргоном, а синие, фиолетовые и серые оттенки — об окислении и охрупчивании.
Как восстановить защитный слой нержавейки после сварки — в статье о пассивации нержавейки, как читать цвет титанового шва — в статье о сварке титана.
Цвета при резании и шлифовании
Синяя стружка при точении — не всегда беда: при высоких скоростях она греется сильнее детали. Но если цвета побежалости появились на самой обработанной поверхности, это сигнал перегрева: затупился инструмент, слишком агрессивный режим или не хватает охлаждения. На закалённых деталях перегрев при шлифовании отпускает тонкий поверхностный слой — образуется прижог, и твёрдость в этом месте падает.
Чем контролируют температуру вместо цвета
| Инструмент | Принцип | Где удобен |
|---|---|---|
| Термопара с регулятором | непрерывное измерение в печи или на детали | серийная термообработка с точным режимом |
| Пирометр | бесконтактный замер по тепловому излучению | крупные детали, сварка, быстрая проверка |
| Термокарандаш или термокраска | метка плавится или меняет цвет при заданной температуре | подогрев под сварку, разовый контроль |
| Цвет побежалости | толщина оксидного слоя на чистой поверхности | мастерская, углеродистая сталь, грубая оценка |
Современная печь держит температуру с точностью до нескольких градусов, а цвет — с разбросом в десятки. Поэтому в промышленности цвета побежалости остались вспомогательным признаком.
Декоративная побежалость и её удаление
Ровный синий оттенок иногда получают специально — как отделку деталей. Но такой слой не защищает от влаги, и деталь дополнительно покрывают маслом или лаком; для улицы он не годится — там нужны цинкование, покраска или оксидирование. На нержавейке, наоборот, побежалость почти всегда считается дефектом.
Снимают цвета тремя способами: механически — шлифовкой, полировкой, щётками (для нержавейки — инструментом, не касавшимся обычной стали); химически — травильными пастами и растворами с последующей промывкой; электрохимически — электрополировкой, которая заодно выравнивает поверхность.
Миф: по цвету побежалости можно точно определить температуру любой стали. Соответствие «соломенный — около 220 °C, синий — около 300 °C» верно только для углеродистой стали и только приблизительно: на оттенок влияют время выдержки, чистота поверхности и освещение, а на легированных сталях те же цвета появляются при более высокой температуре. Для точного отпуска нужны термопара, печь с регулятором или пирометр, а цвет — лишь быстрый ориентир.
Частые вопросы
При какой температуре сталь становится синей?
Простая углеродистая сталь синеет примерно при 300 °C. Легированные стали дают этот цвет при более высокой температуре.
Что значит соломенный цвет на стали?
Нагрев углеродистой стали примерно до 220 °C. Это первый отчётливый оттенок и традиционный цвет отпуска режущего инструмента.
Почему у нержавейки цвета появляются при другой температуре?
Хром и другие легирующие элементы замедляют рост оксидного слоя, поэтому тот же оттенок требует более сильного нагрева.
Надо ли удалять цвета побежалости после сварки нержавейки?
На ответственных изделиях — да: в цветной зоне ниже стойкость к коррозии. Её снимают травлением или механически и затем пассивируют.
Можно ли отпускать инструмент только по цвету?
Простой углеродистый инструмент в мастерской — можно, с проверкой твёрдости после. Для легированных и быстрорежущих сталей режим берут из технологии и контролируют приборами.
Чем точнее всего контролировать отпуск?
Термопарой в печи с регулятором. Пирометр и термокарандаши подходят для быстрых проверок.
Почему поверхность детали посинела после шлифовки?
Это перегрев в зоне обработки. На закалённой детали он может снизить твёрдость тонкого поверхностного слоя.
Побежалость: радужные оттенки на нагретой стали — это интерференция света в тонком оксидном слое, толщина которого растёт с температурой и временем; для углеродистой стали соломенный цвет означает около 220 °C, коричневый — 240, пурпурный — 260, синий — 300, светло-серый — 330–350 °C, а легированные стали дают те же цвета при более сильном нагреве; цвет полезен как быстрый ориентир при отпуске, как признак окисления у шва нержавейки и титана и как сигнал перегрева при резании, но точный режим задают приборы.
Практика МТМ: выполняем термообработку — закалку, отпуск, нормализацию — с контролем режима и твёрдости, сварку чёрных и нержавеющих сталей, токарную и фрезерную обработку деталей по чертежу из металла с собственного склада в Санкт-Петербурге. Пришлите чертёж с требованиями по твёрдости — рассчитаем стоимость и срок. Через форму на сайте или по телефону +7 (812) 409-45-58.