Балансировка валов и роторов: классы точности и расчёт
Содержание
Вал, шкив, рабочее колесо насоса или ротор вентилятора после изготовления почти никогда не уравновешены идеально: материал неоднороден, сечение немного смещено, шпоночный паз снимает металл с одной стороны. При вращении такая неуравновешенность создаёт центробежную силу, которая раскачивает узел, разбивает подшипники и посадки и даёт вибрацию на фундамент. Балансировка устраняет эту силу до допустимого уровня. Ниже — что такое дисбаланс, чем статическая балансировка отличается от динамической, как по классу точности G рассчитать допустимый остаточный дисбаланс, какие классы назначают для разных машин и что нужно указать в заказе на изготовление вала или шкива с балансировкой.
Что такое дисбаланс
Дисбаланс — это неравномерное распределение массы относительно оси вращения. Его выражают произведением неуравновешенной массы на расстояние от оси: единица измерения — грамм-миллиметр (г·мм). Груз 10 г на радиусе 50 мм даёт дисбаланс 500 г·мм.
Второй способ описать то же самое — удельный дисбаланс, или смещение центра масс ротора от оси. Он равен дисбалансу, поделённому на массу ротора, и измеряется в микрометрах. Ротор массой 20 кг с дисбалансом 500 г·мм имеет смещение центра масс 25 мкм.
Центробежная сила от дисбаланса растёт пропорционально квадрату частоты вращения. Если увеличить обороты вдвое, сила возрастёт вчетверо. Поэтому деталь, которая спокойно работает на 750 об/мин, на 3000 об/мин может давать недопустимую вибрацию — и именно для быстроходных узлов балансировка обязательна.
Откуда берётся дисбаланс
- Литьё и поковки — неравномерная плотность, раковины, смещение стержня в отливке;
- Механическая обработка — несоосность поверхностей, биение посадочного отверстия относительно обода;
- Шпоночные пазы и отверстия — металл снят только с одной стороны;
- Сборка — посадка на вал с зазором, несимметричный крепёж, полумуфты и шкивы с собственным дисбалансом;
- Эксплуатация — износ лопаток, налипание продукта на рабочее колесо, коррозия, деформация от перегрева.
Статическая и динамическая балансировка
| Параметр | Статическая (в одной плоскости) | Динамическая (в двух плоскостях) |
|---|---|---|
| Что устраняет | смещение центра масс от оси | и смещение центра масс, и перекос главной оси инерции — «моментный» дисбаланс |
| Каким деталям подходит | узким деталям типа диска: шкивам с небольшой шириной обода, маховикам, дисковым фрезам | длинным деталям и деталям с массами в разных плоскостях: валам, роторам двигателей, барабанам, многоручьевым шкивам |
| Как выполняют | на ножах или роликах без вращения либо на станке в одной плоскости коррекции | только на балансировочном станке при вращении, коррекция в двух плоскостях |
| Ограничение | не обнаруживает пару дисбалансов в разных плоскостях | дороже и дольше статической |
Моментный дисбаланс возникает, когда на длинном роторе два одинаковых груза стоят по разные стороны оси в разных плоскостях. Центр масс остаётся на оси, и статическая проверка ничего не покажет, но при вращении ротор раскачивается — один конец вверх, другой вниз. Поэтому для валов, роторов и широких шкивов назначают динамическую балансировку.
Классы точности балансировки G
Требования к балансировке жёстких роторов задаёт ГОСТ ИСО 1940-1 (в международной системе этот подход сейчас продолжает ISO 21940-11). Точность балансировки обозначают классом G с числом — это допустимое произведение удельного дисбаланса на угловую скорость, в миллиметрах в секунду. Чем меньше число, тем точнее балансировка. Соседние классы отличаются в 2,5 раза.
| Класс | Примеры машин и деталей |
|---|---|
| G40 | колёса и колёсные диски автомобилей, колёсные пары, приводные валы |
| G16 | карданные валы, сельскохозяйственные машины, дробилки, коленчатые валы жёстко закреплённых двигателей |
| G6,3 | машины общего назначения: насосы, вентиляторы, зубчатые передачи, станки, роторы электродвигателей с частотой до 950 об/мин, бумагоделательные машины, оборудование технологических установок |
| G2,5 | компрессоры, газовые и паровые турбины, турбокомпрессоры, приводы станков, текстильные машины, роторы электродвигателей с частотой выше 950 об/мин |
| G1 | приводы шлифовальных станков, аудио- и видеоаппаратура |
| G0,4 | шпиндели и приводы высокоточных систем, гироскопы |
Есть и более грубые классы — до G4000 — для коленчатых валов крупных тихоходных дизелей. В промышленном оборудовании чаще всего встречаются G6,3 и G2,5.
Как рассчитать допустимый остаточный дисбаланс
Расчёт выполняют в три шага.
- Угловая скорость: ω = 2π·n / 60, где n — максимальная рабочая частота вращения в об/мин, результат в рад/с.
- Допустимый удельный дисбаланс в микрометрах: eдоп = 1000 · G / ω, где G — число класса в мм/с.
- Допустимый дисбаланс в г·мм: Uдоп = eдоп · m, где m — масса ротора в килограммах.
Пример. Ротор вентилятора массой 20 кг, 3000 об/мин, класс G6,3. Угловая скорость — около 314 рад/с. Допустимый удельный дисбаланс — 6300 / 314, около 20 мкм. Допустимый остаточный дисбаланс — 20 мкм на 20 кг, около 400 г·мм. Если корректирующую массу ставят на радиусе 100 мм, остаток должен быть не больше примерно 4 г.
Для ротора, балансируемого в двух плоскостях, допустимый дисбаланс распределяют между плоскостями коррекции. Для симметричного ротора с плоскостями, расположенными симметрично относительно центра масс, на каждую плоскость приходится примерно половина. Для несимметричных роторов распределение рассчитывают по расстояниям до опор — методика приведена в стандарте.
| Частота вращения, об/мин | Угловая скорость, рад/с | eдоп при G6,3, мкм | eдоп при G2,5, мкм |
|---|---|---|---|
| 750 | около 78,5 | около 80 | около 32 |
| 1000 | около 105 | около 60 | около 24 |
| 1500 | около 157 | около 40 | около 16 |
| 3000 | около 314 | около 20 | около 8 |
| 6000 | около 628 | около 10 | около 4 |
Таблица показывает практический смысл класса: при одном и том же классе быстроходный ротор нужно балансировать в разы точнее тихоходного.
Жёсткие и гибкие роторы
Всё сказанное относится к жёстким роторам — таким, которые не изгибаются заметно на рабочей частоте вращения. Большинство валов, шкивов, рабочих колёс и роторов двигателей общего назначения жёсткие. Длинные тонкие роторы, работающие выше первой критической частоты, называют гибкими: их прогиб от дисбаланса зависит от скорости, и балансировка в двух плоскостях на низких оборотах не гарантирует спокойной работы. Для таких роторов применяют отдельные методики балансировки на нескольких скоростях и в нескольких плоскостях.
Как устраняют дисбаланс
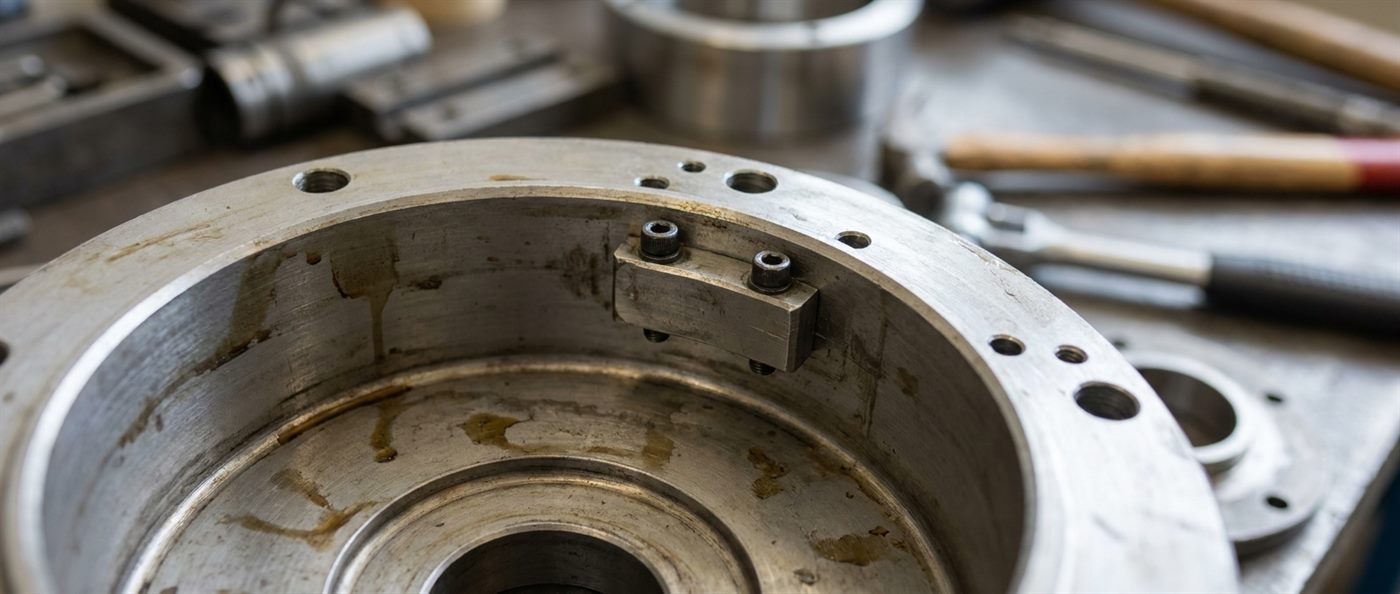
- Снятие металла — сверление, фрезерование или шлифование в «тяжёлом» месте. Самый распространённый способ для валов и шкивов;
- Добавление массы — грузики на болтах, приварка или наклёпка пластин, установка грузов в пазы. Используют для вентиляторов, барабанов и тонкостенных деталей;
- Перемещение масс — поворот грузов или балансировочных колец на роторе, применяется в узлах, где балансировку повторяют в эксплуатации.
Перед балансировкой деталь должна быть полностью обработана: сначала токарная обработка, фрезерование пазов и термообработка, затем балансировка. Если после балансировки снять металл с вала или прорезать паз, дисбаланс появится снова.
Как выполняют балансировку на станке
Деталь устанавливают на опоры балансировочного станка — роликовые или в собственных подшипниковых шейках, — разгоняют и измеряют вибрацию или силы на опорах. Измерительная система с датчиком положения определяет не только величину дисбаланса, но и его угол — где на окружности находится «тяжёлое» место.
- Начальный замер. Фиксируют величину и фазовый угол вибрации в каждой плоскости коррекции;
- Пробный груз. Если станок не откалиброван под эту деталь, на известном радиусе ставят груз известной массы и снова измеряют. По изменению амплитуды и фазы система вычисляет, как деталь реагирует на дисбаланс;
- Расчёт коррекции. Вычисляют массу и угол корректирующего груза или место и глубину сверления для каждой плоскости;
- Коррекция и контрольный замер. Снимают или добавляют металл и проверяют, что остаточный дисбаланс не больше допустимого для назначенного класса;
- Протокол. Записывают массу детали, рабочую частоту, класс точности, допустимый и фактический остаточный дисбаланс по плоскостям, правило учёта шпонки.
Для узлов, которые нельзя снять, применяют балансировку в собственных опорах — переносным прибором прямо на месте, например у вентилятора или дымососа. Точность такой балансировки ограничена жёсткостью фундамента и состоянием подшипников.
Почему вибрация остаётся после балансировки
- Несоосность валов двигателя и машины — вибрация с удвоенной частотой вращения, балансировкой не лечится, нужна центровка;
- Изогнутый вал — деталь сбалансирована на станке, но в узле вал прогибается, и центр масс снова смещается;
- Ослабленные посадки — шкив или полумуфта смещаются на валу при работе;
- Износ подшипников и зазоры в опорах — дают вибрацию на других частотах;
- Резонанс рамы или фундамента — рабочая частота совпала с собственной частотой конструкции;
- Эксплуатационный дисбаланс — налипание продукта на лопатки, износ или коррозия рабочего колеса.
Если после балансировки вибрация не уменьшилась, сначала проверяют центровку, посадки и подшипники, а уже затем повторяют балансировку.
Особенности разных деталей
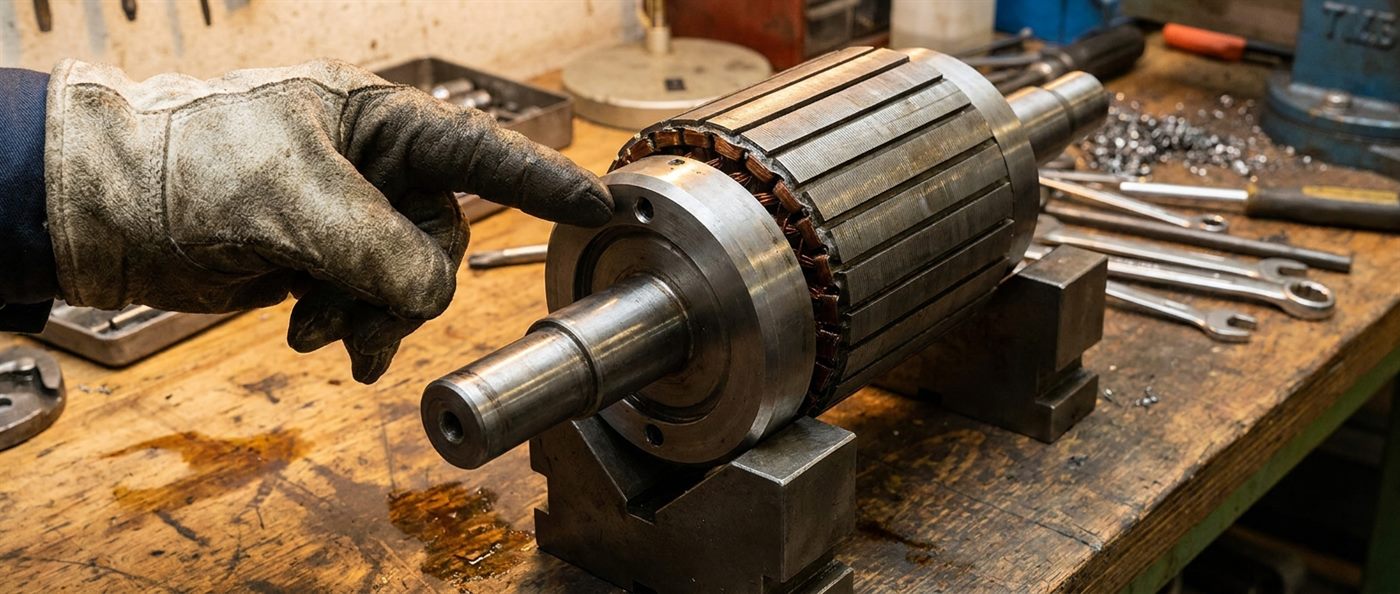
- Шкивы. Узкие однорядные шкивы обычно балансируют статически, широкие многоручьевые — динамически. Литые чугунные шкивы имеют наибольший начальный дисбаланс из-за неоднородности отливки;
- Рабочие колёса насосов и вентиляторов. Балансируют в сборе с втулкой, после окончательной обработки лопаток. В эксплуатации их дисбаланс растёт из-за налипания продукта и износа, поэтому балансировку повторяют при ремонте;
- Валы с насаженными деталями. Если на вал садятся шкив, полумуфта или крыльчатка, лучше балансировать узел в сборе — так учитываются погрешности посадки;
- Барабаны и роторы большой длины — только динамическая балансировка, часто с коррекцией по торцам.
Роль шпонки
Шкив балансируют отдельно, затем ставят на вал со шпонкой — и узел снова вибрирует. Причина в том, что шпонку учли дважды или не учли вовсе. Международный стандарт ISO 8821 вводит соглашение о полушпонке: вал балансируют с полушпонкой в пазу, шкив или муфту — тоже с полушпонкой, и в сборе полная шпонка распределяется между деталями правильно. Возможны и другие договорённости, например балансировка вала с полной шпонкой, а шкива без неё. Правило надо согласовать и указать в документации, иначе вал и шкив, сбалансированные по отдельности, в сборе дадут дисбаланс.
Что указать в заказе
- чертёж детали или узла, материал и массу;
- максимальную рабочую частоту вращения;
- класс точности балансировки, например G6,3 или G2,5, либо назначение — по нему класс подберут;
- вид балансировки — статическая или динамическая — и плоскости коррекции, если они заданы конструктором;
- допустимый способ коррекции: где можно сверлить, можно ли ставить грузы;
- правило учёта шпонки, если деталь будет работать в паре с другой.
Миф: если деталь точно выточена на станке, балансировать её не нужно. Точная токарная обработка уменьшает биение, но не устраняет неоднородность материала, раковины в отливке и асимметрию от пазов и отверстий. Даже идеальная геометрия при смещении центра масс на 50 мкм и 3000 об/мин выходит за пределы класса G6,3, который допускает около 20 мкм. Поэтому быстроходные шкивы, роторы и валы балансируют после окончательной обработки независимо от точности изготовления.
Частые вопросы
Чем отличается статическая балансировка от динамической?
Статическая устраняет только смещение центра масс и подходит для узких дисковых деталей. Динамическая выполняется при вращении в двух плоскостях и устраняет также перекос оси инерции — её назначают для валов, роторов и широких деталей.
Какой класс балансировки нужен для вентилятора или насоса?
Для вентиляторов, насосов и машин общего назначения обычно назначают G6,3. Для турбин, компрессоров и быстроходных двигателей — G2,5.
Как рассчитать допустимый дисбаланс?
Сначала угловую скорость ω = 2π·n / 60, затем удельный дисбаланс 1000·G/ω в микрометрах и умножить его на массу ротора в килограммах — получится допустимый дисбаланс в г·мм.
В каких единицах измеряется дисбаланс?
Дисбаланс измеряют в грамм-миллиметрах: произведение неуравновешенной массы на радиус. Удельный дисбаланс, то есть смещение центра масс, — в микрометрах.
Нужно ли балансировать шкив?
Да, если он работает на заметной окружной скорости. Для клиноременных шкивов ГОСТ 20889-88 требует балансировку при окружной скорости свыше 5 м/с.
Почему узел вибрирует после балансировки?
Частые причины — несоосность валов, изогнутый вал, ослабленная посадка шкива или муфты, износ подшипников и резонанс рамы. Балансировка устраняет только неуравновешенность массы.
Балансировать до термообработки или после?
После всех операций, которые меняют распределение массы: механической обработки, пазов и термообработки. Иначе балансировку придётся повторять.
Дисбаланс: неуравновешенность ротора выражают в г·мм, сила от неё растёт пропорционально квадрату оборотов; узкие диски балансируют статически, валы и роторы — динамически в двух плоскостях; класс точности G по ГОСТ ИСО 1940-1 задаёт допустимый удельный дисбаланс 1000·G/ω — для машин общего назначения G6,3, для турбин и быстроходных двигателей G2,5; при 3000 об/мин и G6,3 это около 20 мкм, для ротора 20 кг — около 400 г·мм; балансируют после окончательной обработки и с согласованным правилом учёта шпонки.
Практика МТМ: изготавливаем валы и шкивы по чертежу на собственном производстве в Санкт-Петербурге и выполняем их динамическую балансировку своими силами, вместе с токарной и фрезерной обработкой и термообработкой. О выборе материала для вала — в статье о стали для валов. Пришлите чертёж, рабочие обороты и требуемый класс балансировки — рассчитаем стоимость и срок. Через форму на сайте или по телефону +7 (812) 409-45-58.