Обработка медных шин: резка, гибка, отверстия и лужение
Содержание
Медная шина приходит со склада полосой длиной 3–6 метров, а в шкаф или щит ставят готовые детали: отрезанные в размер, с отверстиями под болты, согнутые по месту, часто с лужёными контактами. От того, как сделана каждая операция, зависят нагрев стыков, надёжность затяжки и то, встанет ли деталь на место без подгонки. Ниже — какие бывают медные шины и чем они различаются в обработке, как правильно резать, сверлить, гнуть и лудить шину, какие дефекты чаще всего приводят к перегреву и что нужно указать в заказе, чтобы получить детали, готовые к монтажу.
Какая шина приходит в обработку
В России медные шины для электротехники выпускают по ГОСТ 434-78. Стандарт задаёт три марки шин, и от марки зависит, как с ней работать.
| Марка по ГОСТ 434-78 | Что это | Свойства по стандарту | Как ведёт себя в обработке |
|---|---|---|---|
| ШММ | шина медная мягкая (отожжённая) | удлинение не менее 37 % для толщины свыше 2,5 до 7 мм и не менее 40 % для толщины свыше 7 мм | легко гнётся на малый радиус, но мнётся под болтом и при транспортировке |
| ШМТ | шина медная твёрдая | твёрдость по Бринеллю не менее 637 МПа (65 кгс/мм²) | держит форму и затяжку, режется и сверлится чище, гнётся с бо́льшим радиусом |
| ШМТВ | шина твёрдая из бескислородной меди | та же твёрдость, при изгибе не должна давать трещин и расслоений | твёрдая шина, лучше других переносит гибку |
Все марки делают из меди не ниже М1 по ГОСТ 859, удельное сопротивление при 20 °C — не более 0,01724 мкОм·м. Шины по европейским стандартам маркируют Cu-ETP — это электролитическая медь с содержанием меди не менее 99,9 %, близкая по назначению к М1. На складах шину обычно указывают так: «М1 тв» и «М1 мяг» или «CU-ETP тв» и «CU-ETP мяг».
Отдельное требование стандарта касается прямолинейности: серповидность твёрдых шин в полосах — не более 3,5 мм на 2 м длины. Для длинных деталей это заметная величина, поэтому при резке длинных шинных деталей кромку иногда правят перед разметкой отверстий.
Резка в размер
Шину режут несколькими способами, и выбор зависит от толщины, количества деталей и того, есть ли в детали фигурные элементы.
| Способ | Когда подходит | Что учесть |
|---|---|---|
| Ленточная или дисковая пила | поперечный рез шины любой толщины, мелкие и средние партии | торец ровный, после реза снимают заусенец |
| Ножницы шинного станка | серийная рубка шин небольшой толщины | на мягкой шине возможны смятие и завал кромки |
| Лазерная резка | детали с отверстиями, пазами, вырезами и скруглениями — за одну операцию | медь хорошо отражает излучение, нужен станок, рассчитанный на цветные металлы |
| Фрезерование торцов и контура | точные размеры, сложный контур, толстые шины | медленнее и дороже, оправдано на ответственных деталях |
Газовую и плазменную резку для медных шин обычно не применяют: медь отводит тепло, кромка получается оплавленной и неровной, её приходится долго зачищать.
Отверстия под болтовые соединения
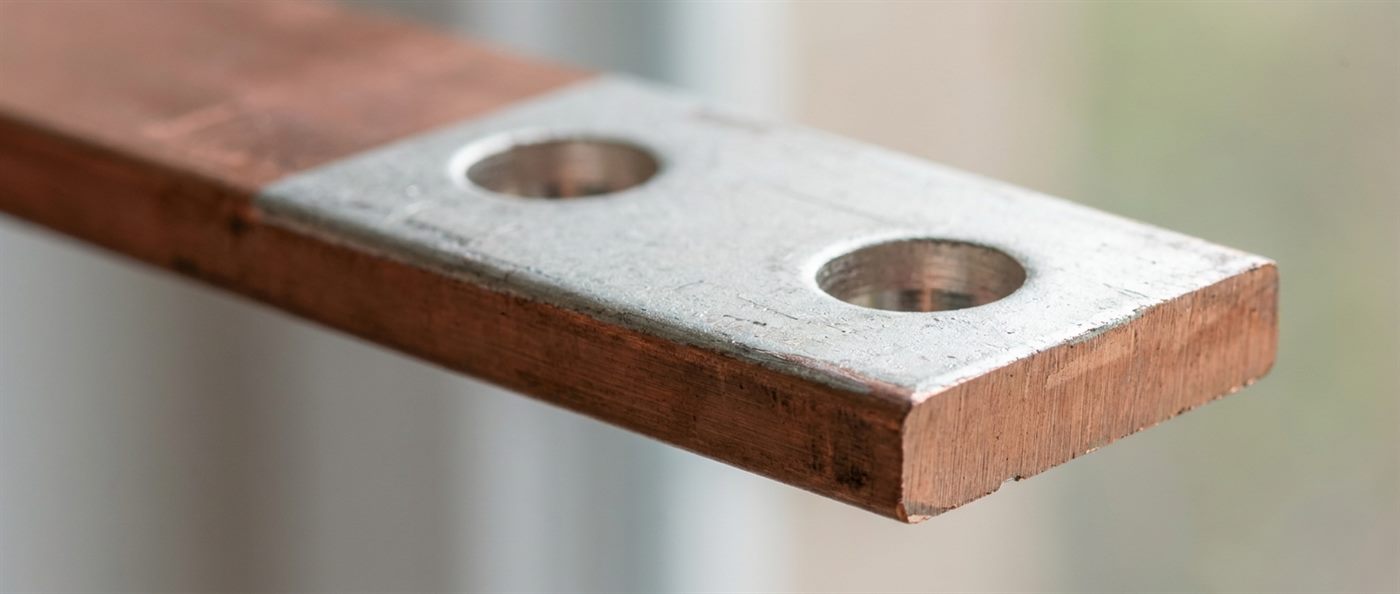
Большинство медных шин соединяют болтами, и качество отверстий напрямую влияет на контакт. Отверстие выполняют сверлением, пробивкой на шинном прессе или лазером вместе с контуром детали.
- Сверление даёт точное отверстие на шине любой толщины. Медь вязкая, сверло её «тянет» и налипает — помогают острый инструмент, правильная заточка и охлаждение;
- Пробивка быстрая, но вокруг отверстия образуется утяжка и заусенец с обратной стороны — их обязательно снимают, иначе шины прилегают друг к другу неплотно;
- Лазер удобен, когда отверстий много и важно точное взаимное расположение: все отверстия и контур делаются по одной программе из чертежа.
Диаметр отверстия, число и расположение болтов задают в проекте или по документации на щит. После обработки контактную поверхность проверяют: она должна быть плоской, без заусенцев и вмятин. Заусенец в несколько десятых миллиметра уменьшает площадь касания и делает стык точкой перегрева.
Гибка: плашмя, на ребро и скрутка
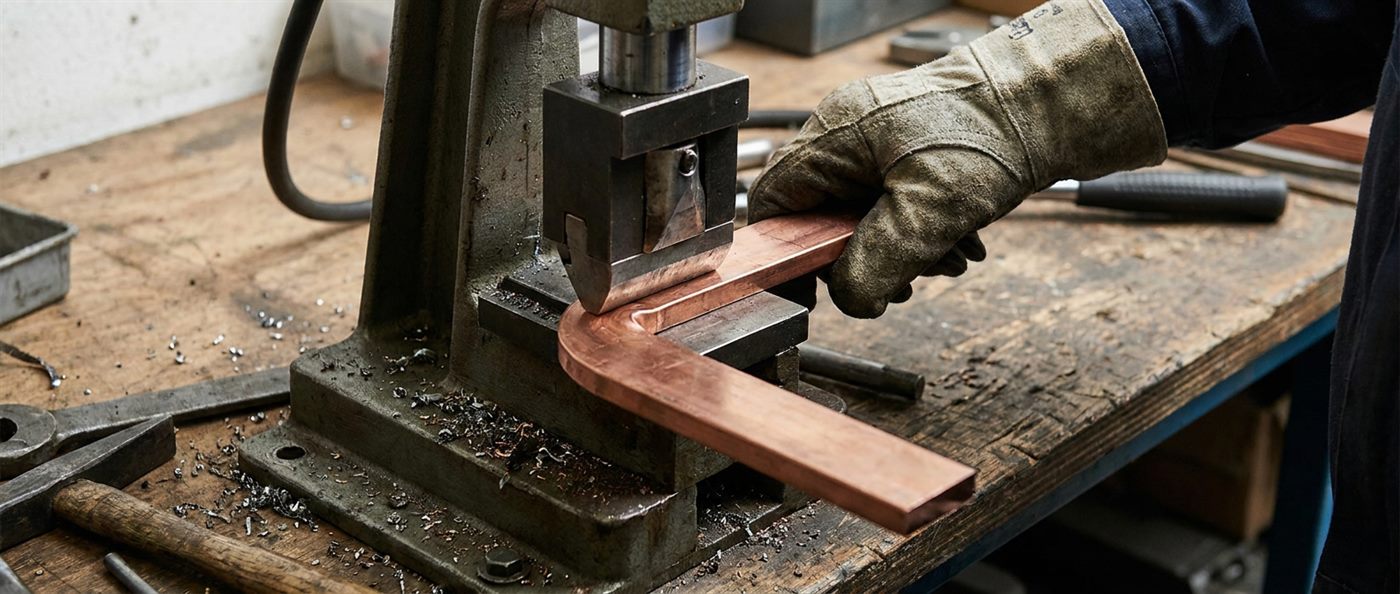
Шины гнут, чтобы обойти аппарат, перейти с уровня на уровень или подвести шину к выводу под нужным углом. Есть три основных вида гибки.
| Вид гибки | Как выполняется | Особенности |
|---|---|---|
| Плашмя (по широкой стороне) | на листогибочном прессе или гибочной части шинного станка | самая простая операция, точный угол и повторяемость на прессе с ЧПУ |
| На ребро (по узкой стороне) | на специальной гибочной оснастке для шин | металл на внешней кромке сильно растягивается, на внутренней сжимается — нужен больший радиус и аккуратная оснастка |
| Скрутка (поворот на 90°) | скручивание участка шины вокруг продольной оси | длина скручиваемого участка должна быть достаточной, иначе шина деформируется |
Радиус гиба зависит от толщины шины и её состояния. Для мягкой шины он может быть меньше, для твёрдой — больше: твёрдая медь на малом радиусе может дать трещины по внешней кромке. Ориентир по стандарту: для шин ШМТВ ГОСТ 434-78 предусматривает испытание изгибом широкой стороны на 90° вокруг стержня диаметром, равным двойной толщине шины, без трещин и расслоений. Конкретные радиусы для монтажа задают в проекте или документации изготовителя щита.
При расчёте длины заготовки под гнутую деталь учитывают, что при гибке нейтральный слой смещается к внутренней стороне. Как считают длину развёртки и подбирают радиус, подробно разобрано в статье о радиусе гиба и развёртке. Для шины с отверстиями важна последовательность: если отверстия расположены рядом с местом гиба, их лучше делать после гибки или с запасом от линии гиба, иначе отверстие вытянется в овал.
Лужение контактных поверхностей
Лужение — покрытие поверхности меди слоем олова или оловянного сплава. Его делают по двум причинам: защитить медь от окисления, из-за которого растёт переходное сопротивление контакта, и обеспечить нормальный контакт меди с алюминием.
- Горячее лужение — нанесение расплавленного олова или припоя на подготовленную поверхность. Подходит для отдельных контактных зон и небольших партий;
- Гальваническое лужение — электрохимическое осаждение олова в ванне. Слой ровный и контролируемый по толщине, покрытие можно нанести на всю деталь целиком;
- Только контактные зоны или вся шина — зависит от требований проекта и условий работы. Во влажных и агрессивных помещениях часто лудят шину полностью.
Лужение выполняют после всех механических операций: резки, сверления и гибки. Если гнуть уже лужёную шину, покрытие на месте гиба может растрескаться.
Сварка и другие операции
Кроме болтовых, шины соединяют сваркой — там, где нужен неразборный стык без переходного сопротивления: удлинение шины, сборка разветвлений, приварка выводов. Сварка меди сложнее, чем сварка стали, из-за высокой теплопроводности; способы и особенности описаны на странице услуги сварка меди. Также шину по чертежу могут фрезеровать — снимать фаски, выполнять пазы, уменьшать толщину на отдельных участках для подключения аппаратов.
Порядок операций
- Подбор марки и размера шины по току и проекту;
- Правка полосы при необходимости;
- Резка заготовки с учётом развёртки гнутых участков;
- Отверстия и вырезы — до гибки, если они далеко от места гиба, и после гибки, если близко;
- Гибка плашмя, на ребро, скрутка;
- Удаление заусенцев, проверка плоскостности контактных зон;
- Лужение контактных поверхностей или всей детали;
- Маркировка деталей по фазам и позициям чертежа.
Что указать в заказе
- марку и состояние шины: М1 твёрдая или мягкая, Cu-ETP — либо попросите подобрать;
- размер сечения и количество деталей;
- чертёж в DXF, DWG или PDF с размерами, отверстиями, углами и радиусами гибов;
- нужно ли лужение, какое и на каких участках;
- требования к документам: сертификат или паспорт изготовителя металла на партию.
Если чертежа нет, можно прислать эскиз от руки с основными размерами или образец детали.
Типичные дефекты и их причины
| Дефект | Причина | Последствие |
|---|---|---|
| Трещина на внешней кромке гиба | слишком малый радиус для твёрдой шины | уменьшение сечения, очаг нагрева и разрушения |
| Овальное отверстие | отверстие слишком близко к линии гиба | болт не встаёт, контакт неполный |
| Заусенец вокруг отверстия | пробивка или сверление без зачистки | малая площадь касания, перегрев стыка |
| Вмятины и забоины на контактной поверхности | мягкая шина, небрежное хранение | неплотный контакт |
| Трещины покрытия на гибе | шину лудили до гибки | окисление меди в трещинах |
Миф: мягкая шина всегда лучше для щита, потому что её легко гнуть. Мягкая медь действительно гнётся на малый радиус, но под болтом она со временем «течёт», затяжка ослабевает, а детали легко мнутся при монтаже. Твёрдую шину берут для прямых участков и болтовых стыков, где важна жёсткость между опорами и стабильная затяжка; мягкую — для гибких перемычек и деталей сложной формы. Выбор состояния — это компромисс между удобством гибки и надёжностью контакта, а не правило «чем мягче, тем лучше».
Частые вопросы
Чем отличаются шины ШММ и ШМТ?
ШММ — мягкая отожжённая медная шина с высоким удлинением, легко гнётся. ШМТ — твёрдая шина с твёрдостью по Бринеллю не менее 637 МПа, она жёстче, лучше держит форму и затяжку болтов.
Можно ли гнуть твёрдую медную шину?
Да, но с бо́льшим радиусом, чем мягкую: на слишком малом радиусе по внешней кромке могут появиться трещины. Радиус гиба задают в проекте с учётом толщины и состояния шины.
Что такое гибка шины на ребро?
Это изгиб по узкой стороне шины, когда шина меняет направление в своей плоскости. Операцию выполняют на специальной оснастке, потому что металл на внешней кромке сильно растягивается.
Лудить шину до гибки или после?
После всех механических операций. Покрытие, нанесённое до гибки, может растрескаться на месте изгиба, а медь в трещинах будет окисляться.
Можно ли резать медную шину лазером?
Да, на станке, рассчитанном на цветные металлы. Лазер удобен, когда в детали много отверстий и вырезов: контур и отверстия делаются за одну операцию по чертежу.
Зачем снимать заусенцы с отверстий?
Заусенец не даёт шинам плотно прилегать друг к другу, площадь контакта уменьшается, и стык начинает греться при номинальном токе.
Шина: медные шины по ГОСТ 434-78 бывают мягкие ШММ, твёрдые ШМТ и твёрдые бескислородные ШМТВ из меди не ниже М1; твёрдую выбирают для прямых участков и болтовых стыков, мягкую — для гибких перемычек; порядок обработки — резка с учётом развёртки, отверстия, гибка плашмя или на ребро, зачистка заусенцев, лужение в самом конце; главные дефекты — трещины на малом радиусе, овальные отверстия у линии гиба и заусенцы, из-за которых греется стык.
Практика МТМ: на складе в Санкт-Петербурге — медная шина М1 и Cu-ETP, твёрдая и мягкая, с документами изготовителя на партию. На собственном производстве режем шину в размер, выполняем лазерную резку меди толщиной до 15 мм с отверстиями и вырезами по чертежу, сверление, гибку плашмя на листогибочном прессе с ЧПУ и сварку медных шин. Возможность гибки на ребро и лужения для вашей детали уточняйте при заказе. Пришлите чертёж или эскиз — рассчитаем стоимость металла и обработки. Через форму на сайте или по телефону +7 (812) 409-45-58.