Сварка алюминия: способы, присадки и подготовка
Содержание
Сварщик, который уверенно варит чёрную сталь, на алюминии почти всегда спотыкается в первый раз: ванна не держится, металл проваливается без предупреждения, шов выходит пористым или трескается при остывании. Дело не в руках, а в физике — у алюминия несколько свойств, которых у стали нет. Разберём, откуда берутся трудности, какой способ сварки выбрать, какую присадку брать под конкретный сплав и какие сплавы лучше вообще не варить.
Почему алюминий варить сложнее, чем сталь
Причин четыре, и каждая требует своего приёма.
- Тугоплавкая оксидная плёнка. Сам алюминий плавится при 660 °C, а покрывающий его оксид Al₂O₃ — около 2050 °C, то есть примерно втрое выше. Плёнка не даёт кромкам сплавиться, её обрывки остаются в шве включениями, а сама она впитывает влагу. Поэтому любая технология сварки алюминия начинается с ответа на вопрос, как плёнку разрушить;
- Высокая теплопроводность. Тепло быстро уходит из зоны сварки в массу детали: в начале шва легко получить непровар, а потом, когда деталь прогрелась, — прожог. Подробнее о поведении алюминия при нагреве — в статье какая температура алюминия;
- Водород. Главная причина пор. Жидкий алюминий растворяет водород, а при кристаллизации его растворимость падает примерно в 20 раз — с 0,65 до 0,034 мл на 100 г металла. Газ, которому некуда деваться, остаётся в шве пузырями. Источники водорода — влага в оксидной плёнке, следы масла, отсыревшая проволока, плохой газ;
- Горячие трещины и усадка. Алюминий расширяется при нагреве примерно вдвое сильнее стали и заметно садится при остывании. В жёстко закреплённой детали это даёт трещины по оси шва и в кратере — особенно если присадка подобрана неправильно.
Есть и бытовая сложность: перед расплавлением алюминий почти не меняет цвет, как сталь, — опытные сварщики ориентируются на блеск ванны, а не на цвет металла.
Аргонодуговая сварка (TIG) на переменном токе
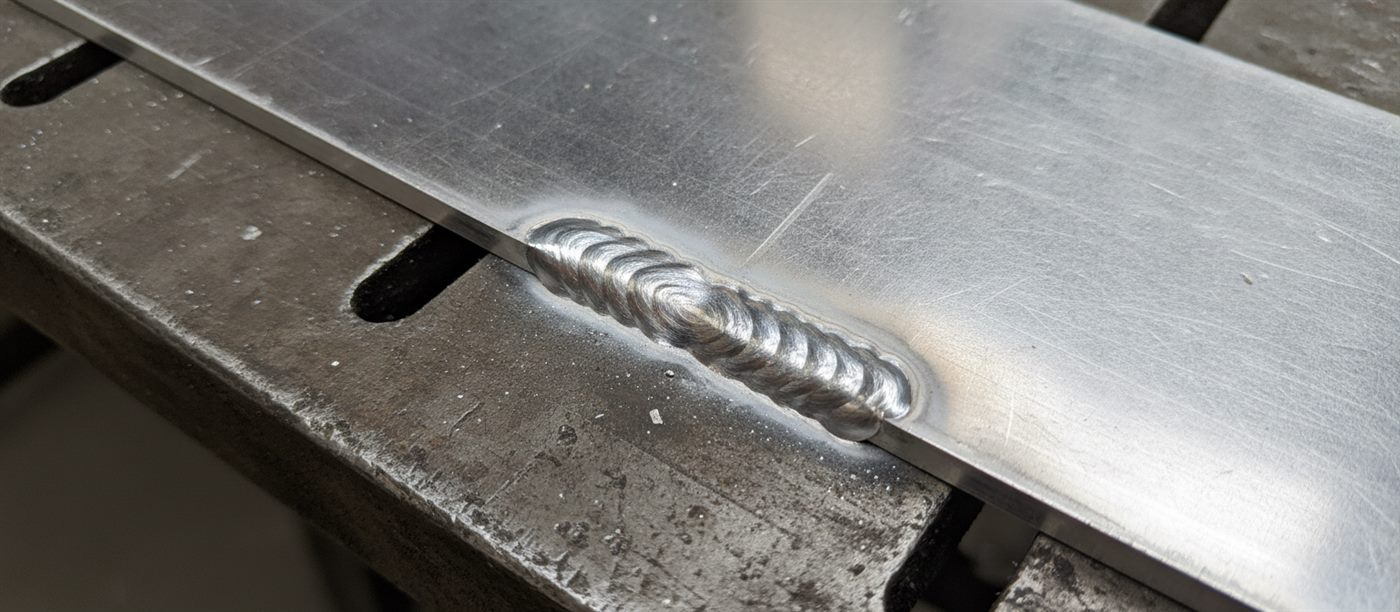
Самый качественный способ для тонкого и среднего металла и единственный разумный для ответственных швов. Ключевое отличие от стали — переменный ток. Каждый его период состоит из двух полуволн, и у каждой своя работа: когда вольфрамовый электрод находится под плюсом, дуга разрушает оксидную плёнку (катодная очистка — рядом со швом видна светлая матовая полоса), когда под минусом — проплавляет металл и почти не греет электрод. На современных аппаратах это соотношение настраивается регулировкой баланса; обычно большую часть периода, около 70–90 %, отдают проплавлению, а очистке — ровно столько, сколько нужно, чтобы шов был чистым.
Электрод. Чистый вольфрам — классика старых трансформаторных аппаратов. На современных инверторах производители сварочного оборудования рекомендуют лантанированный или церированный вольфрам: он легче поджигается и стабильнее держит дугу на переменном токе.
Газ — аргон по ГОСТ 10157-2016. Стандарт знает два сорта: высший с содержанием аргона не менее 99,993 % и первый — не менее 99,987 %. Для алюминия обычно берут высший: даже следы кислорода и влаги в газе превращаются в поры и окисленный шов. Встречающееся в статьях «аргон 99,9 %» заметно ниже требований обоих сортов по ГОСТ.
Полуавтомат (MIG): всё упирается в подачу проволоки
Полуавтомат быстрее аргона и удобнее на средних и больших толщинах, но у него своя главная проблема — алюминиевая проволока мягкая. Стальной канал подающего рукава её строгает и сминает, проволока застревает и спутывается в «птичье гнездо» у роликов. Решения отработаны:
- канал из тефлона (PTFE) или нейлона вместо стальной спирали;
- ролики с U-образной канавкой вместо V-образной и минимальное усилие прижима;
- горелка как можно короче, а для мягких проволок — система push-pull или горелка с катушкой на ней, которая тянет проволоку, а не только толкает её;
- импульсный режим: ток чередует пиковые и базовые значения десятки и сотни раз в секунду, металла плавится меньше, меньше прожогов и коробления.
Ток при полуавтоматической сварке алюминия — постоянный обратной полярности, газ — тот же аргон.
Сварка электродом (MMA)
Ручная дуговая сварка штучными электродами для алюминия существует, но это способ для ремонта и неответственных конструкций, а не для качественных швов. Распространённые марки — ОЗА-1 и ОЗАНА-1, обе для технического алюминия, обе на постоянном токе обратной полярности. Электроды гигроскопичны, перед работой их прокаливают по режиму из паспорта (для ОЗАНА-1, например, 150 °C в течение получаса), иначе шов гарантированно будет пористым. На толстом металле производители электродов требуют подогрева, причём заметно более сильного, чем при аргонодуговой сварке.
| Способ | Ток | Где уместен | Ограничения |
|---|---|---|---|
| Аргонодуговая (TIG) | переменный | тонкий и средний металл, ответственные и видимые швы | медленнее, нужен аппарат с переменным током |
| Полуавтомат (MIG) | постоянный, обратная полярность | средние и большие толщины, серийные швы | капризная подача мягкой проволоки |
| Электродом (MMA) | постоянный, обратная полярность | ремонт, неответственные конструкции | пористость, шлак, низкое качество шва на тонком металле |
Какую присадку выбрать под сплав
Здесь чаще всего и ошибаются. Присадочная проволока для алюминия выпускается по ГОСТ 7871-2019 (он заменил ГОСТ 7871-75 и обозначает марки без дефиса: СвАМг5, СвАК5). Главное правило — присадка подбирается под систему легирования основного металла, а не «какая есть на складе». Международные аналоги, которые чаще встречаются в продаже: СвАК5 соответствует по назначению ER4043, СвАМг5 — ER5356.
| Основной металл | Свариваемость | Присадка |
|---|---|---|
| Технический алюминий (АД0, АД1) | хорошая | СвА5 и другие проволоки из чистого алюминия |
| АМц | хорошая | СвАМц |
| АМг2, АМг3 | хорошая | СвАМг3, СвАМг5 |
| АМг5, АМг6, 1561 | хорошая | СвАМг5, СвАМг6 (кремнистую СвАК5 не применять) |
| АД31 и другие сплавы Al-Mg-Si | удовлетворительная: склонность к трещинам, разупрочнение у шва | СвАК5 (снижает риск трещин) или СвАМг5 |
| Д16 (дюраль) | сваркой плавлением не рекомендуется | соединяют заклёпками, болтами |
Две тонкости, о которых редко пишут. Кремнистая проволока СвАК5 хорошо сопротивляется горячим трещинам, но после анодирования шов становится заметно темнее основного металла — для декоративных изделий, которые потом анодируют, это важно. А магниевая присадка вроде СвАМг5 плохо подходит для конструкций, которые постоянно работают при температуре выше примерно 65 °C: в таких условиях сплавы с высоким содержанием магния склонны к коррозионному растрескиванию.
Подготовка: что делать перед сваркой
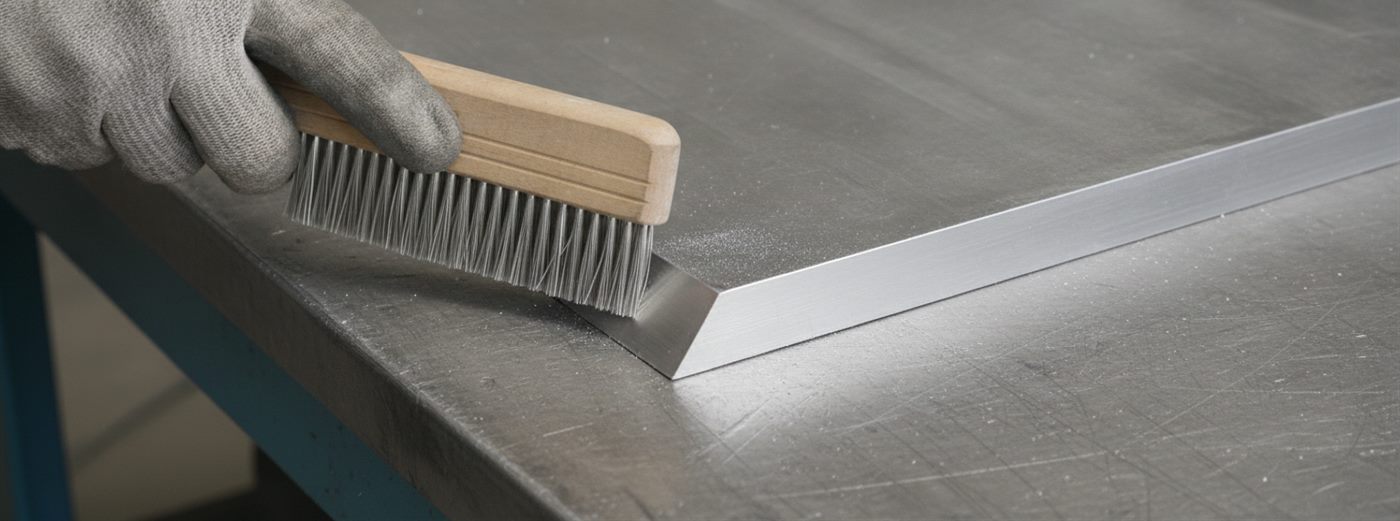
Половина дефектов алюминиевых швов закладывается ещё до зажигания дуги. Порядок подготовки такой:
- Сначала обезжирить растворителем — если начать с щётки, масло просто вотрётся в металл;
- Потом снять оксид механически: щётка из нержавеющей проволоки, шабер или напильник. Щётка должна использоваться только для алюминия — следы стали с обычной щётки потом вызывают коррозию. Абразивные круги не применяют: зёрна абразива вдавливаются в мягкий металл и остаются в шве;
- Для ответственных швов — травление: раствор едкого натра (около 5 %), затем осветление в азотной кислоте и промывка водой;
- Варить в тот же день. Плёнка восстанавливается сразу, но со временем утолщается и набирает влагу. Нормы для атомного машиностроения, например, требуют варить не позже 8 часов после зачистки. Проволоку из вскрытой упаковки тоже не стоит хранить долго — её лучше израсходовать примерно за две недели;
- Не заносить холодный металл с мороза сразу под горелку — на нём выпадет конденсат. Лучше дать деталям прогреться в цехе.
Нужен ли подогрев
Тонкий металл подогрева не требует. Для толстых деталей (обычно от 8–10 мм) отечественные рекомендации называют подогрев в диапазоне примерно 100–250 °C — он компенсирует отвод тепла, снижает пористость и помогает с проплавлением в начале шва. Но у этой рекомендации есть верхняя граница, о которой пишут редко: сплавы с содержанием магния выше 3 % (АМг5, АМг6) не стоит прогревать выше примерно 120 °C — так ограничивает подогрев и межпроходную температуру американский стандарт по сварке алюминиевых конструкций AWS D1.2. Перегрев таких сплавов делает их склонными к коррозии по границам зёрен. Термоупрочнённые сплавы вроде АД31 при длительном нагреве теряют прочность — их тоже не «пропекают» без необходимости.
Типичные дефекты и их причины
| Дефект | Вероятная причина |
|---|---|
| Поры | влага, жир, старая плёнка, отсыревшая проволока или электроды, недостаточная газовая защита |
| Трещины по оси шва и в кратере | неподходящая присадка, жёсткое закрепление детали, резкий обрыв дуги без заварки кратера |
| Несплавление кромок | не удалена оксидная плёнка, мало тока в начале шва |
| Прожоги | деталь прогрелась, а ток не уменьшили; слишком медленная скорость сварки |
Миф: дюраль Д16 можно сварить аргоном так же, как АМг, — нужно лишь подобрать хорошую присадку. На деле сплавы этой группы склонны к горячим трещинам при сварке плавлением, а в зоне шва теряют прочность, ради которой их и выбирают. Сварной шов на Д16 получится, но работать как основной металл не будет. Поэтому дюралевые конструкции в авиации и машиностроении соединяют заклёпками и болтами, а не сваркой. Если деталь должна быть сварной, правильнее с самого начала выбрать хорошо сваривающийся сплав — АМг или АД31.
Частые вопросы
Каким током варить алюминий аргоном?
Переменным. Одна полуволна разрушает оксидную плёнку, другая проплавляет металл. На постоянном токе аргонодуговая сварка алюминия не идёт — плёнка не разрушается.
Какую проволоку брать для сварки АМг6?
Магниевую — СвАМг6 или СвАМг5 по ГОСТ 7871-2019, зарубежный аналог ER5356. Кремнистую проволоку СвАК5 (ER4043) на сплавы с высоким содержанием магния не применяют.
Можно ли варить алюминий обычным электродом?
Обычным электродом для стали — нет. Существуют специальные электроды для алюминия, например ОЗА-1 и ОЗАНА-1, они работают на постоянном токе обратной полярности. Но качество шва у них ниже, чем при аргонодуговой сварке, поэтому их применяют в основном для ремонта.
Почему шов на алюминии получается пористым?
Из-за водорода. Жидкий алюминий растворяет его гораздо лучше твёрдого, и при остывании газ остаётся в шве пузырями. Источники водорода — влага в оксидной плёнке, следы масла, отсыревшая проволока или электроды, плохой газ.
Сколько можно ждать между зачисткой и сваркой?
Чем меньше, тем лучше — в идеале варить сразу, по крайней мере в тот же день. Нормы для ответственных конструкций ограничивают этот срок 8 часами: за это время плёнка снова утолщается и набирает влагу.
Плёнка: алюминий плавится при 660 °C, а его оксид — около 2050 °C, поэтому сварка начинается с её разрушения; аргонодуговую сварку ведут на переменном токе в аргоне высшего сорта по ГОСТ 10157-2016, полуавтомат — на постоянном токе обратной полярности с тефлоновым каналом и U-роликами; присадку подбирают под сплав (СвАМг5 и СвАМг6 для АМг, СвАК5 для АД31), а Д16 сваркой плавлением не соединяют; зачищенный металл варят в тот же день, а подогрев магниевых сплавов ограничивают примерно 120 °C.
Практика МТМ: на складе — алюминиевый лист, трубы и другой алюминиевый прокат хорошо сваривающихся сплавов АМг и АД31 с сертификатами на партию — марку под сварную конструкцию поможем подобрать до покупки, чтобы не столкнуться с дюралем там, где нужен шов. Тонкостенные изделия из алюминиевых сплавов свариваем на собственном производстве лазерной сваркой: луч проплавляет металл точечно и быстро, тонкий лист не успевает прогореть и покоробиться. Подробнее о способах сварки в целом — в статье о видах сварки металла, о типах соединений — в статье о сварных швах. Уточнить наличие и стоимость работ можно по телефону +7 (812) 409-45-58 или через форму на сайте.