Конус Морзе: размеры, хвостовики и переходные втулки
Содержание
Конус Морзе — самый распространённый способ закрепить инструмент в шпинделе или пиноли: сверло, патрон, центр, оправку. Хвостовик вставляют в коническое гнездо, слегка ударяют — и он держится сам, передавая крутящий момент без винтов и шпонок. Чтобы этот принцип работал, конусы стандартизированы до сотых долей миллиметра, и сверло с конусом Морзе 3 подойдёт в любой станок с гнездом того же номера. Ниже — таблица номеров, объяснение, почему посадка держит без винтов, разница между хвостовиками под клин и под тягу, подбор втулок, оправок под патрон и ремонт разбитого гнезда.
Что такое конус Морзе
Под этим названием скрывается семейство очень пологих конусов: на каждые двадцать миллиметров длины диаметр меняется всего примерно на миллиметр. Стенка наклонена к оси на полтора градуса с небольшим, и трение в такой посадке оказывается сильнее, чем осевая составляющая, выталкивающая хвостовик. Отсюда и главное свойство — конус «прилипает» к гнезду и держится сам, без винтов и гаек.
Сейчас размеры регламентирует стандарт 2016 года — ГОСТ 25557, это модифицированный вариант международной нормы ISO 296. В нём собраны все семь номеров Морзе, от нулевого до шестого, а заодно метрические конусы двух групп — совсем маленькие и крупные для тяжёлых станков.
Размеры конусов Морзе
Опорный размер, по которому номера различают, — диаметр в плоскости торца гнезда. Уклон у номеров не одинаковый: так сложилось ещё в XIX веке, и менять его никто не стал, чтобы старый инструмент подходил к новым станкам.
| Номер | Где чаще всего встречается | Уклон | D у торца гнезда |
|---|---|---|---|
| КМ0 | мелкий инструмент, настольные станки | 1 на 19,212 | 9,045 мм |
| КМ1 | свёрла малых диаметров, настольные сверлильные станки | 1 на 20,047 | 12,065 мм |
| КМ2 | пиноли небольших токарных станков, сверлильные станки | 1 на 20,020 | 17,780 мм |
| КМ3 | пиноли и шпиндели средних токарных и сверлильных станков | 1 на 19,992 | 23,825 мм |
| КМ4 | крупные сверлильные и токарные станки | 1 на 19,254 | 31,267 мм |
| КМ5 | тяжёлые станки, крупные свёрла и зенкеры | 1 на 19,002 | 44,399 мм |
| КМ6 | тяжёлые и уникальные станки | 1 на 19,180 | 63,348 мм |
Значения конусности и диаметров приведены по ГОСТ 25557-2016. Длины хвостовиков, размеры лапок и резьбовых отверстий для каждого номера также заданы стандартом — их берут из его таблиц при изготовлении. Обратите внимание: номера не кратны друг другу, и между соседними номерами нет «промежуточной» совместимости — хвостовик КМ3 не встанет в гнездо КМ2, а в гнезде КМ4 провалится.
Метрические конусы
У этой группы всё устроено проще: уклон у всех ровно 1:20, а число в названии сразу говорит диаметр. Самые маленькие, «четвёрка» и «шестёрка», нужны для миниатюрного инструмента; крупные — от восьмидесяти до двухсот миллиметров — ставят на тяжёлые станки, которым шестой Морзе уже мал. Даже при близких диаметрах Морзе и метрический конус друг в друга не встают — уклоны разные.
Хвостовик с лапкой или с резьбой
Конец хвостовика бывает трёх видов, и от него зависит, на каком станке инструмент можно использовать.
| Чем заканчивается хвостовик | Как его держат и вынимают | Типичный станок |
|---|---|---|
| С лапкой | работает трение по конусу, а плоский выступ на торце сидит в прорези шпинделя, страхуя от проворота; чтобы вынуть инструмент, в ту же прорезь вгоняют клин | вертикально-сверлильный, радиально-сверлильный, задняя бабка токарного |
| С резьбовым отверстием | через весь шпиндель проходит тяга-шомпол, которую вкручивают в торец хвостовика и подтягивают | фрезерный и расточной, где на инструмент давят сбоку и он вибрирует |
| Без лапки и резьбы | держится только трением, выбивается через торец или съёмником | центры задних бабок, оправки |
Важно, что лапка — не основной элемент передачи момента. Если конус посажен грязным или изношенным и проворачивается, лапка быстро срезается, а гнездо получает задиры. Момент должен передавать трение по всей поверхности конуса.
Сверлильные патроны и конусы для них
Ключевой или быстрозажимной сверлильный патрон часто крепят не прямо на конус Морзе, а через оправку: с одной стороны у неё хвостовик Морзе под станок, с другой — короткий конус под патрон. Короткие конусы обозначают буквой B и числом — B10, B12, B16, B18, B22: число примерно равно диаметру конуса. Под патроны с зажимом до 13 мм обычно используют B16, под патроны до 16 мм — B18. Отсюда типичная запись оправки: «КМ2 — B16» — хвостовик Морзе 2 под пиноль и конус B16 под патрон.
Встречаются и резьбовые патроны с посадкой на резьбу, например 1/2″ или 3/8″ дюймовой резьбы, — их ставят через оправку с соответствующей резьбой.
Переходные втулки

Если хвостовик инструмента меньше гнезда станка, ставят переходную втулку: снаружи у неё конус большего номера, внутри — гнездо меньшего. Такие втулки стандартизированы по ГОСТ 13598-85 и обозначаются парой номеров, например 4/3 — наружный конус Морзе 4, внутренний 3. Втулки можно ставить последовательно, но каждая лишняя пара конусов добавляет биение и вылет инструмента, поэтому без нужды цепочки из нескольких втулок не собирают. Если хвостовик больше гнезда, используют наоборот расширительную оправку или меняют инструмент.
Из чего делают хвостовики и втулки
Хвостовики свёрл и концевого инструмента из быстрорежущей стали часто делают сварными: рабочую часть из быстрореза приваривают к хвостовику из конструкционной стали — так дешевле, а хвостовику не нужна высокая твёрдость. Переходные втулки, оправки и центры изготавливают из конструкционных и инструментальных сталей с закалкой: поверхность конуса должна быть твёрдой и износостойкой, иначе от многократной установки она быстро теряет форму. Конус после термообработки шлифуют. О быстрорежущих и инструментальных сталях — в разделах инструментальной стали и быстрорежущего круга.
Конусы в токарном станке
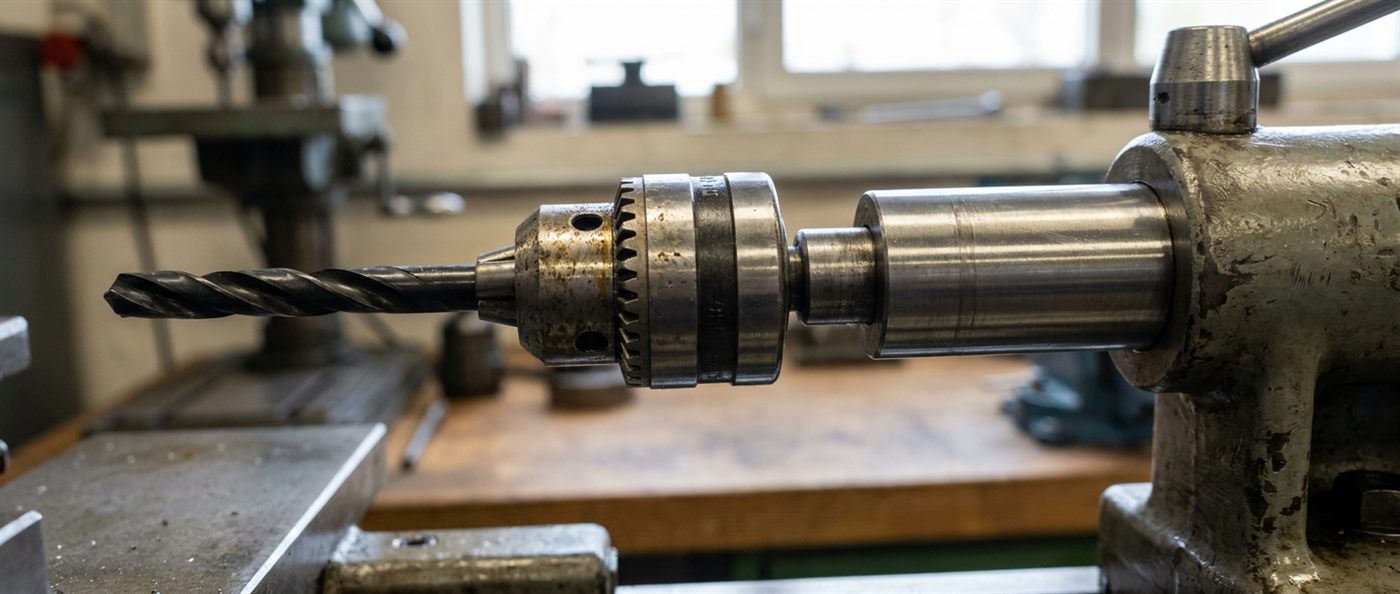
У типичного токарно-винторезного станка два конических гнезда. В пиноли задней бабки — конус Морзе 3, 4 или 5 в зависимости от размера станка: туда ставят вращающийся или неподвижный центр, сверлильный патрон, свёрла с коническим хвостовиком. В шпинделе передней бабки — более крупный конус Морзе 5 или 6 либо метрический конус, в который вставляют передний центр или переходную втулку. Какой стоит конус, написано в паспорте станка; если паспорта нет, его определяют замером диаметра гнезда у торца.
Как точат конус Морзе
Наружный конус на хвостовике или оправке получают на токарном станке одним из способов:
- Поворотом верхних салазок суппорта на половину угла конуса — около 1,5°. Способ простой, но длина конуса ограничена ходом салазок, а подача — ручная;
- Смещением задней бабки при обработке в центрах — подходит для длинных пологих конусов, но центровые отверстия работают с перекосом;
- Конусной линейкой — специальным приспособлением, которое ведёт резец под заданным углом с механической подачей;
- На станке с ЧПУ — по программе, с точным углом и последующим шлифованием.
Внутренний конус растачивают или развёртывают комплектом конусных развёрток — черновой и чистовой. Окончательную точность закалённого конуса обеспечивают шлифованием, а проверку — по краске калибром. Ошибка угла даже в доли градуса приводит к тому, что конус касается гнезда только одним концом и не держит момент. О центровых отверстиях, на которые деталь опирается при точении, — в статье о центровых отверстиях.
Другие системы крепления инструмента
Кроме Морзе, в цехах встречаются и другие системы. Фрезерные станки и обрабатывающие центры обычно держат инструмент на крутом конусе 7:24 — ISO 40, ISO 50 и их разновидностях: такой конус не самоудерживающий, его затягивает тяга шпинделя, зато он легко и быстро меняется. Для высокоскоростной обработки применяют полые конусы HSK с контактом одновременно по конусу и торцу. Для сверлильных патронов кроме конусов B используют конусы Джейкобса — JT, распространённые на импортном оборудовании. При покупке оправок и патронов для импортного станка важно сверить систему: внешне похожие конусы разных систем не взаимозаменяемы.
Как проверяют конус
Правильность конуса проверяют калибрами — калибром-втулкой для наружного конуса и калибром-пробкой для гнезда. На поверхность наносят тонкий слой краски, вставляют конус в калибр, слегка проворачивают и смотрят, как распределились отпечатки. Хороший конус оставляет равномерное пятно по всей длине. Если краска стёрлась только у толстого или только у тонкого конца, угол конуса не совпадает с калибром, и такой хвостовик держать не будет. Положение торца относительно рисок калибра показывает, выдержан ли диаметр. В цеху без калибра качество посадки оценивают по пятну контакта с самим гнездом станка.
Как подобрать хвостовик под станок
- Посмотреть номер конуса в паспорте станка или на маркировке пиноли и шпинделя;
- Если маркировки нет — измерить диаметр гнезда у торца и сравнить с таблицей: разница между соседними номерами большая, ошибиться трудно;
- Проверить, есть ли в шпинделе паз под лапку и окно для клина — для сверлильных станков — или шомпол с резьбой — для фрезерных;
- Определить нужный инструмент: если его хвостовик меньше гнезда, подобрать переходную втулку, если нужен сверлильный патрон — оправку с конусом под патрон;
- Для фрезерных станков с затяжкой шомполом взять хвостовик с резьбовым отверстием нужного размера — хвостовик с лапкой в таком шпинделе может вырваться под поперечной нагрузкой.
Конус Морзе на нестандартных деталях
Конус Морзе используют не только для инструмента. По нему же соединяют детали в приспособлениях, делают сменные центры, оправки для токарной обработки втулок, валы съёмных ручек и маховиков, узлы, которые нужно часто собирать и разбирать без потери соосности. Для таких деталей можно взять стандартный размер конуса и не изобретать собственный: калибры и развёртки уже существуют, а детали будут взаимозаменяемы. Если соединение работает с ударами или вибрацией, конус дополнительно затягивают винтом или гайкой.
Износ гнезда и что с ним делать
Гнездо портят грязь и стружка под хвостовиком, проворачивание инструмента при заедании, забоины от ударов. Признаки износа — инструмент выпадает, бьёт, лапки срезаются, на конусе видны кольцевые задиры. Неглубокие повреждения устраняют конусной развёрткой соответствующего номера или шлифованием гнезда. Если гнездо разбито сильно, его растачивают под больший размер и ставят втулку или восстанавливают шпиндель целиком. Хвостовики с задирами шлифуют, а сильно изношенные заменяют, иначе они испортят и исправленное гнездо.
- Перед установкой протирать хвостовик и гнездо от масла, стружки и пыли;
- Сажать инструмент коротким ударом через мягкую выколотку или усилием подачи, а не вбивать молотком;
- Выбивать хвостовик только клином через паз, не стучать по инструменту сбоку;
- Не использовать инструмент с забитыми или проворачивавшимися хвостовиками.
Миф: конус Морзе держит инструмент за счёт лапки, поэтому если хвостовик проворачивается, достаточно поставить новую лапку. На самом деле момент передаёт трение по всей поверхности конуса, а лапка лишь страхует от проворота и служит упором при выбивании. Если хвостовик проворачивается, значит, конус загрязнён, изношен или посажен без усилия, и новая лапка срежется так же быстро. Решение — очистить и проверить конус по краске, при необходимости восстановить гнездо и хвостовик.
Частые вопросы
Какие размеры у конуса Морзе?
Самый маленький, нулевой, имеет у торца гнезда диаметр чуть больше 9 мм, самый крупный, шестой, — около 63,3 мм. Для ходовых номеров: второй — 17,78 мм, третий — 23,825 мм, четвёртый — 31,267 мм. Уклон у всех близок к одному миллиметру на двадцать, точные значения — в таблице выше.
Как определить номер конуса Морзе?
Штангенциркулем замерить хвостовик у самого толстого места или гнездо у торца и найти ближайшее значение в таблице. Номера отличаются друг от друга на несколько миллиметров, так что точность обычного штангенциркуля здесь достаточна.
Почему конус Морзе держится сам?
Угол уклона очень мал — около полутора градусов, и сила трения в посадке превышает силу, выталкивающую хвостовик. Поэтому плотно посаженный конус удерживается без винтов и передаёт момент.
Что значит оправка КМ2 — B16?
Это оправка для сверлильного патрона: хвостовик конус Морзе 2 вставляется в станок, а на короткий конус B16 надевается патрон, обычно с зажимом до 13 мм.
Можно ли вставить хвостовик КМ2 в гнездо КМ3?
Только через переходную втулку 3/2 по ГОСТ 13598-85. Напрямую хвостовик меньшего номера в гнезде большего держаться не будет.
Чем конус Морзе отличается от метрического?
Метрический конус имеет уклон строго 1 к 20, и его название совпадает с диаметром. У Морзе уклон у каждого номера немного свой, а номер — просто порядковый. Поменять один на другой нельзя даже при похожих размерах.
Конус: конус Морзе — самоудерживающий инструментальный конус с конусностью около 1:20 по ГОСТ 25557-2016, номера от КМ0 до КМ6 с диаметрами от 9,045 до 63,348 мм; хвостовики бывают с лапкой для сверлильных станков и с резьбой под шомпол для фрезерных; патроны ставят через оправки вида КМ2 — B16, а меньший хвостовик в большее гнездо — через переходную втулку по ГОСТ 13598-85; держит инструмент трение по всей поверхности конуса, поэтому чистота и состояние конуса важнее лапки.
Практика МТМ: изготавливаем оправки, переходные втулки, центры и детали с конусами Морзе и метрическими конусами по чертежу на токарной обработке с термообработкой и шлифовкой конуса. Заготовки — стальной круг и инструментальная сталь со склада. Пришлите чертёж или образец через форму на сайте или по телефону +7 (812) 409-45-58.